
¡bienvenidos a Mi Blog!
¡estoy encantado de tenerte aquí! Antes de sumergirnos en el contenido, me encantaría que te unieras a mí en mis plataformas de redes sociales. Es donde comparto ideas adicionales, me conecto con nuestra increíble comunidad y te mantengo actualizado sobre las últimas noticias. Así es como puedes mantenerte conectado:
📘 Facebook: Lina Metal
<PREC YouTube: Canal de metal Lina «ver tutoriales, demostraciones y guías detalladas
¡Ahora embarquémonos juntos en este viaje! Espero que el contenido aquí no sólo te resulte revelador sino también inspirador y valioso. ¡Empezemos!
Tabla de contenidos
Introducción
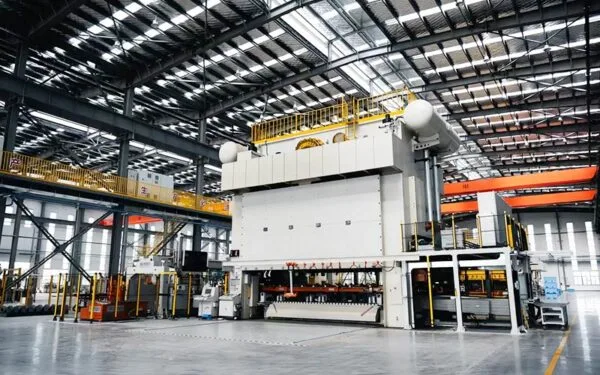
El estampado de metales a corto plazo suele ser el eslabón perdido entre la fabricación de prototipos y la producción a gran escala.
Es posible que una empresa ya tenga un concepto de producto validado, pero aún no esté segura sobre la demanda final, el rendimiento del ensamblaje, la elección del material, la estabilidad dimensional o la aceptación en el mercado posterior. Pedir miles de piezas de inmediato puede crear un riesgo innecesario de inventario y herramientas, mientras que producir cada componente mediante mecanizado CNC o fabricación manual puede volverse ineficiente una vez que las cantidades comienzan a aumentar.
Ahí es donde el estampado de metales a corto plazo se vuelve valioso.
En lugar de considerar el estampado sólo como un proceso de fabricación de gran volumen, los compradores OEM pueden utilizar estratégicamente la producción de bajo volumen y corto plazo para validar piezas metálicas reales, respaldar construcciones piloto, suministrar componentes de reemplazo, lanzar productos especializados o salvar el período anterior a la producción de gran volumen. -El volumen de herramientas se justifica económicamente.
Lina Metalworks proporciona servicios de estampado de metales además de la fabricación de chapa, el mecanizado, la fundición, la forja, la soldadura fuerte y otros procesos de trabajo del metal, lo que permite que un proyecto pase entre métodos de fabricación a medida que se desarrolla su diseño y volumen de producción.
Conclusiones clave:
- El estampado de metales a corto plazo es especialmente útil para la producción piloto, lanzamientos de productos, repuestos, validación de diseños e incertidumbre sobre la demanda.
- El mejor proceso depende de la cantidad, la geometría, el material, la tolerancia, la complejidad de las herramientas y los planes de producción futuros, más que de la cantidad sola.
- El aluminio, el acero al carbono, el acero inoxidable y el cobre se comportan de manera diferente durante el estampado y deben evaluarse antes de finalizar el uso de herramientas.
- Las herramientas de bajo volumen pueden reducir el compromiso de fabricación inicial y al mismo tiempo proporcionar piezas repetibles.
- Se debe diseñar un buen proyecto de corto plazo teniendo en cuenta la escalabilidad futura para que la producción pueda pasar posteriormente a un estampado progresivo o automatizado.
- El mecanizado CNC, el corte por láser, la flexión y el estampado a menudo se pueden combinar dentro de un programa de fabricación OEM.
¿qué es el estampado de metales de tirada corta?
El estampado de metales de tirada corta es la producción de una cantidad relativamente limitada de componentes metálicos estampados utilizando prensas, troqueles, punzones y herramientas de conformado seleccionados para requisitos de fabricación de menor volumen.
El proceso fundamental es el mismo que el convencional estampado metálico: el material de lámina o bobina se moldea, corta, dobla, perfora, estira, estampa o brida mediante una interacción controlada entre las herramientas y una prensa.
La diferencia está principalmente en la estrategia de producción.
Estampado de corto plazo versus alto volumen
El estampado de gran volumen generalmente se centra en maximizar la velocidad de producción y minimizar el tiempo de procesamiento unitario en cantidades muy grandes. Esto a menudo justifica matrices progresivas complejas, sistemas de alimentación automatizados, herramientas dedicadas y líneas de producción altamente optimizadas.
El estampado de metales de tirada corta pone más énfasis en la flexibilidad.
Las herramientas pueden ser más simples, la producción puede implicar menos etapas automatizadas y se pueden utilizar operaciones secundarias cuando son más económicas que construir herramientas adicionales.
El objetivo no es simplemente producir menos piezas. El objetivo es lograr un equilibrio adecuado entre inversión en herramientas, repetibilidad, velocidad de producción y flexibilidad de diseño.
Donde termina el estampado de prototipos de metales
Los prototipos de piezas de chapa metálica suelen fabricarse mediante corte por láser, punzonado CNC, doblado, mecanizado u otros procesos flexibles.
Una vez que un comprador necesita piezas repetidas que deben representar fielmente el diseño de producción previsto, el estampado de metal de tirada corta puede proporcionar un entorno de fabricación más realista.
Esto es especialmente importante cuando las características formadas, nervaduras, bridas, orificios perforados, secciones dibujadas o curvaturas repetidas influyen en el rendimiento del componente terminado.
¿cuándo tiene sentido el estampado de metales de tirada corta?
No existe una cantidad universal en la que un proyecto sea automáticamente adecuado para el estampado a corto plazo.
El volumen de producción importa, pero la geometría, la complejidad de las herramientas y la demanda futura importan igual.
Una pieza con una simple operación de corte y doblado puede justificar el estampado a un volumen mucho menor que un componente complicado de embutición profunda que requiere varias etapas de formación.
Para los compradores OEM, el siguiente marco de decisión es más útil.
| Situación de producción | Idoneidad del estampado de tiradas cortas | Por qué |
|---|---|---|
| Validación de prototipos | Bien | Produce piezas más cercanas a las condiciones de producción futuras |
| Producción piloto | Excelente | Admite montaje y pruebas de mercado |
| Baja demanda anual | Bien | Evita comprometerse demasiado con herramientas de gran volumen |
| Repuestos o repuestos | Excelente | Útil cuando se requiere repetibilidad pero las cantidades son limitadas |
| Lanzamiento de nuevo producto | Excelente | Reduce el riesgo de inventario antes de que la demanda se vuelva predecible |
| Diseño que cambia con frecuencia | Moderado | Funciona si las herramientas pueden seguir siendo simples y adaptables |
| Producción estable de gran volumen | Limitado como estrategia a largo plazo | El estampado progresivo puede eventualmente volverse más eficiente |
| Componente único altamente complejo | A menudo limitado | El mecanizado CNC o la fabricación personalizada de chapa metálica pueden proporcionar más flexibilidad |
Por lo tanto, una forma útil de pensar en el estampado de metales a corto plazo no es “¿Cuántas piezas se pueden estampar?” pero “¿En qué momento el conformado repetible se vuelve más valioso que la fabricación completamente flexible?”
Por qué el estampado de metales de tirada corta puede superar a las herramientas de alto volumen
Menor compromiso durante el desarrollo de productos
Las herramientas de gran volumen funcionan mejor cuando el diseño del producto y el pronóstico de la demanda ya son estables.
Sin embargo, durante el desarrollo, los compradores aún pueden cambiar los orificios de montaje, el espesor del material, la geometría de la curvatura, las dimensiones del gabinete o las interfaces de ensamblaje.
Comprometerse demasiado pronto con herramientas altamente sofisticadas puede dificultar las revisiones posteriores.
El estampado de metales de tirada corta proporciona una etapa de fabricación intermedia en la que los ingenieros pueden evaluar piezas de estilo de producción sin diseñar inmediatamente todo el proceso en torno al rendimiento máximo.
Mejor control del riesgo de inventario
Un producto nuevo puede funcionar bien técnicamente pero venderse más lentamente de lo previsto.
La producción a corto plazo permite a las empresas fabricar en lotes controlados y reponer el inventario de acuerdo con la demanda real.
Esto es particularmente útil para equipos industriales, productos eléctricos, maquinaria personalizada, hardware especializado y otros mercados donde la demanda anual puede ser significativa pero muy por debajo de los volúmenes de productos de consumo.
Piezas representativas de producción
Un prototipo mecanizado por CNC puede verificar las dimensiones, pero no siempre puede replicar las características de una pieza de chapa formada.
El estampado puede ayudar a evaluar la ubicación de los orificios, el comportamiento de las bridas, el resorte, las condiciones de los bordes, las nervaduras formadas y las interfaces de ensamblaje utilizando el material de producción previsto.
Esto hace que el estampado de metal a corto plazo sea útil antes de transferir un diseño a la fabricación automatizada de gran volumen.
Transición más fácil a la fabricación a escala
Las buenas herramientas de bajo volumen no deben diseñarse de forma aislada.
Los ingenieros deben considerar si la pieza puede avanzar posteriormente hacia alimentación automatizada, matrices compuestas, matrices de transferencia o estampado progresivo.
La planificación de la producción futura durante la etapa de corto plazo puede reducir el trabajo de rediseño cuando aumentan las cantidades.
Elección de materiales para el estampado de metales de corta duración
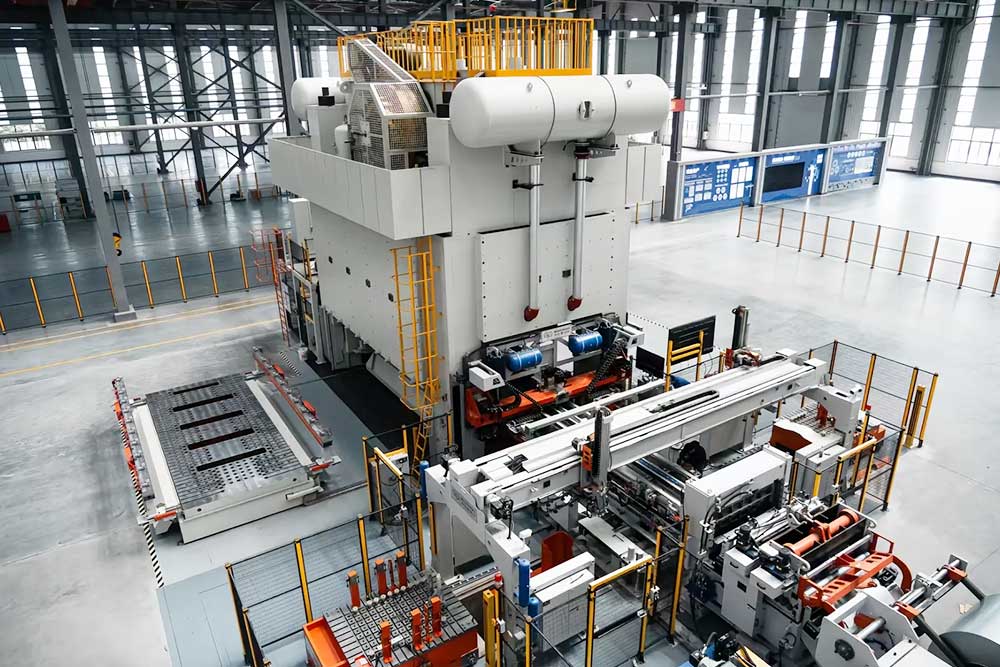
La selección de materiales afecta el comportamiento de formación, la resistencia de las piezas, la resistencia a la corrosión, el peso, el rendimiento eléctrico, el desgaste de las herramientas y el acabado secundario.
Lina Metalworks procesa aluminio, acero inoxidable, acero al carbono, cobre y otros metales de ingeniería en todo su territorio capacidades de materiales metálicos.
Acero al carbono
El acero con bajo contenido de carbono es muy adecuado para soportes, placas, soportes, clips, componentes estructurales y herrajes industriales estampados.
Su combinación de formabilidad, resistencia y amplia disponibilidad lo convierte en un punto de partida práctico para muchos proyectos de estampado de metales de corta duración.
Si el componente funcionará al aire libre o en un ambiente corrosivo, es posible que también sea necesario considerar la protección de la superficie, como galvanizado, revestimiento, pintura o recubrimiento en polvo.
Acero inoxidable
El acero inoxidable se selecciona con frecuencia cuando la resistencia a la corrosión, la durabilidad, la limpieza o la apariencia son importantes.
Las aplicaciones pueden incluir paneles de equipos, componentes médicos, hardware para exteriores y gabinetes industriales.
Debido a que los diferentes grados de acero inoxidable tienen diferentes características de conformación, se deben analizar el grado y el temple del material antes de producir las herramientas.
Lina Metalworks’ Dispositivos médicos la gama de productos es un ejemplo de una industria donde las piezas estructurales de acero inoxidable estampadas y fabricadas pueden ser relevantes.
Aluminio
El estampado de aluminio metálico es atractivo para aplicaciones que requieren menor peso y buena resistencia a la corrosión.
Se considera comúnmente para electrónica, gabinetes eléctricos, componentes de transporte y estructuras industriales livianas.
Sin embargo, la selección de la aleación de aluminio es importante. Una aleación optimizada para resistencia puede comportarse de manera diferente durante la flexión o el conformado que una seleccionada principalmente por su conformabilidad.
Cobre
El cobre ofrece una excelente conductividad eléctrica y térmica y se puede utilizar para terminales, contactos, conectores, piezas relacionadas con barras colectoras y componentes eléctricos.
Lina Metalworks’ Conector flexible de cobre las soluciones demuestran cómo los componentes de cobre pueden combinar operaciones de estampado con operaciones de unión y acabado para aplicaciones eléctricas.
Estrategias de herramientas de estampado de metales de corta duración
El uso de herramientas tiene una de las mayores influencias sobre si un proyecto de corto plazo es económicamente sensato.
Herramientas simples de operación única
Una pieza sencilla puede requerir sólo un paso de corte, punzonado o de formación.
Para este tipo de componente, las herramientas dedicadas pueden seguir siendo relativamente simples y al mismo tiempo proporcionar una repetibilidad mucho mejor que la fabricación totalmente manual.
Este enfoque es particularmente adecuado para soportes, clips, placas, arandelas, retenedores y piezas estructurales sencillas.
Herramientas multietapa
Los componentes más complejos pueden requerir varias operaciones de conformado separadas.
En lugar de combinar inmediatamente cada operación en un costoso troquel progresivo, los fabricantes pueden utilizar una secuencia de herramientas más simples.
La desventaja es un manejo adicional, pero la menor complejidad inicial de las herramientas puede tener sentido cuando los volúmenes de producción siguen siendo modestos.
Herramientas progresivas para una demanda creciente
Cuando la demanda se estabiliza y el volumen de producción aumenta, las herramientas progresivas pueden volverse atractivas.
En un troquel progresivo, la tira de metal se mueve a través de múltiples estaciones, y cada estación completa parte de la operación hasta que se separa el componente final.
Este método de producción es particularmente valioso cuando un diseño permanece estable y se requiere una gran cantidad de componentes repetibles.
El punto importante para los compradores es que el estampado de metales a corto plazo y el estampado progresivo no necesitan ser estrategias competitivas. El proceso de corto plazo puede convertirse en la primera etapa de una ampliación planificada de la fabricación.
Estampado de metales de corto plazo versus mecanizado CNC
No todos los componentes metálicos de bajo volumen deben estar estampados.
El mecanizado CNC sigue siendo especialmente valioso para piezas gruesas, geometría tridimensional compleja, desarrollo de prototipos extremadamente flexibles, superficies de precisión y características que son difíciles de formar a partir de material laminar.
Lina Metalworks’ Servicii de mecanizare incluyen fresado, torneado, taladrado, rectificado y otras operaciones de precisión que también pueden soportar el procesamiento secundario después del estampado.
| Factor | Estampado de metales de corta duración | Mecanizado CNC |
| Material de partida típico | Hoja o bobina de metal | Barras, placas, bloques, piezas fundidas o forjadas |
| Repetibilidad | Alto después de que se establezcan las herramientas | Alto con mecanizado programado |
| Cambios de diseño | Flexibilidad moderada | Alta flexibilidad |
| Piezas finas formadas | Excelente | Generalmente ineficiente |
| Características profundas mecanizadas en 3D | Limitado | Excelente |
| Necesidad de herramientas dedicadas | Generalmente sí | Generalmente más bajo |
| Escalabilidad | Muy fuerte | Moderado dependiendo del tiempo del ciclo |
| Eliminación de material | Bajo para diseños eficientes | Puede ser significativo |
| Mejor uso | Componentes de chapa repetitiva | Componentes mecanizados de precisión o complejos |
Muchos proyectos OEM exitosos utilizan ambos métodos.
Una pieza en bruto estampada puede requerir posteriormente perforación, roscado, fresado o acabado CNC para crear características que sean difíciles o ineficientes de incorporar a la herramienta de estampado.
Estampado de tiradas cortas frente a fabricación personalizada de chapa metálica
Otra comparación importante es entre estampado y fabricación flexible.
El corte por láser seguido de flexión puede ser muy eficiente para los primeros prototipos y en cantidades bajas porque es posible que no se requiera una matriz de estampado dedicada.
Sin embargo, a medida que crecen las cantidades, las operaciones repetidas de corte y doblado pueden acumular tiempo de producción.
El estampado de metales de tirada corta comienza a tener más sentido cuando la geometría se vuelve estable y la misma secuencia de formación debe reproducirse de manera consistente.
Para una explicación más profunda de los métodos de fabricación flexibles, Lina Metalworks’ Fabricación personalizada de chapa: guía completa para compradores OEM para 2026 explica con mayor detalle la selección de materiales, el corte, el conformado, la soldadura, el tratamiento de superficies y las consideraciones de diseño.
Esta relación interna es importante para los compradores: el mejor proveedor de fabricación no debería forzar cada dibujo en un solo proceso. El método debe seguir la pieza.
Aplicaciones para el estampado de metales de corta duración
Equipo eléctrico
Los sistemas eléctricos contienen muchos componentes que pueden implicar estampado, incluidas placas de montaje, soportes, clips, cubiertas, terminales, elementos de ventilación y piezas de gabinete.
Por ejemplo, Lina Metalworks’ Gabinete de control del transformador las soluciones integran estructuras estampadas y de chapa en conjuntos eléctricos más grandes.
Durante el desarrollo de nuevos gabinetes, los lotes de producción controlados pueden ayudar a los fabricantes a verificar los patrones de orificios, el montaje de componentes, el ensamblaje de gabinetes y la geometría estructural antes de que se liberen mayores cantidades de producción.
Componentes de energía eléctrica
Los equipos de transmisión y distribución de energía utilizan frecuentemente accesorios metálicos estampados, doblados, forjados o soldados.
La empresa Accesorios de energía eléctrica la categoría incluye componentes utilizados para conexión, fijación y protección en sistemas eléctricos.
La fabricación a corto plazo puede resultar útil cuando se desarrolla un accesorio para una condición de instalación particular, configuración de cable o especificación del cliente antes de que se establezca una demanda estandarizada.
Equipos de automatización
Los fabricantes de máquinas suelen necesitar cubiertas, soportes, placas de montaje, guías, clips y componentes metálicos estructurales personalizados.
Lina Metalworks’ Equipos automatizados las aplicaciones combinan estampado de metales y piezas estructurales de chapa con sistemas electromecánicos.
Debido a que los equipos de automatización no estándar a menudo cambian de un proyecto a otro, las estrategias de producción flexibles pueden ayudar a reducir la complejidad innecesaria de las herramientas.
Equipo médico
Los equipos médicos y de rehabilitación pueden requerir gabinetes, soportes, soportes, paneles y otras piezas metálicas formadas con dimensiones consistentes y calidad superficial controlada.
El estampado de metales a corto plazo puede respaldar programas de equipos especializados donde las cantidades son menores que las de los productos de consumo convencionales, pero la repetibilidad sigue siendo importante.
Cómo diseñar piezas para estampado de metales de tirada corta
Mantenga la geometría amigable con la producción
Las operaciones de conformado innecesarias complican las herramientas.
Siempre que sea posible, los ingenieros deben simplificar las secuencias de curvatura, evitar características extremadamente estrechas y reducir la geometría que requiere estaciones de formación dedicadas adicionales.
El objetivo no es eliminar funciones útiles sino garantizar que cada función agregue valor funcional.
Revise las distancias de orificio a borde
Los agujeros colocados demasiado cerca de un borde o curvatura pueden deformarse durante la formación.
Por lo tanto, la revisión del diseño debe considerar toda la secuencia de fabricación en lugar de evaluar cada característica individualmente.
Utilice tolerancias realistas
Uno de los errores más comunes en la fabricación de metales personalizados es aplicar tolerancias de precisión en todas partes porque un sistema CAD las permite.
Tolerancias más estrictas pueden requerir herramientas más precisas, inspección adicional, mecanizado secundario o ajustes de proceso.
Las dimensiones que afectan el ajuste, el montaje, el sellado o la función merecen un control más estricto. Las dimensiones no críticas generalmente deben utilizar tolerancias apropiadas para la fabricación.
Considere el espesor del material temprano
Cambiar el espesor de la lámina después de que se hayan desarrollado las herramientas puede afectar las holguras, el comportamiento de flexión, la fuerza de formación y la geometría final.
Por lo tanto, la calidad, el temple y el espesor del material deben confirmarse lo antes posible.
El más amplio chapa metálica el proceso de fabricación incluye punzonado, doblado, estampado y otras operaciones de conformado, todas las cuales están influenciadas por el comportamiento del material.
Control de Calidad en Estampado de Metales de Bajo Volumen
Un volumen bajo no significa baja calidad.
De hecho, los programas de corta duración a menudo requieren una inspección cuidadosa porque la etapa de producción puede ser la validación de un diseño que luego se ampliará.
Inspección del primer artículo
Las primeras piezas completadas deben compararse con dibujos, dimensiones críticas y requisitos funcionales antes de lanzar el lote completo.
Esto permite ajustar herramientas, parámetros de prensa u operaciones secundarias mientras el costo de corrección sigue siendo manejable.
Consistencia material
Usar la calidad, el espesor y la condición correctos del material ayuda a estabilizar los resultados de formación en un lote.
No se deben realizar sustituciones de materiales sin considerar cómo los cambios pueden afectar la conformabilidad, la resistencia a la corrosión, la resistencia o la calidad de la superficie.
Inspección en proceso
Las dimensiones importantes se pueden comprobar durante la producción en lugar de esperar hasta que se complete cada pieza.
Esto es particularmente útil para dimensiones afectadas por desgaste de herramientas, retroceso de resorte u operaciones de conformado repetidas.
Para un contexto más amplio del sistema de calidad, ISO 9001 define requisitos reconocidos internacionalmente para establecer y mejorar continuamente un sistema de gestión de calidad.
Cómo el estampado de tiradas cortas respalda la producción futura de alto volumen
Un buen proyecto de corto plazo debería generar conocimientos de fabricación.
Los ingenieros pueden aprender cómo se comporta el metal, si el diseño se forma de manera confiable, dónde ocurren los problemas de tolerancia, cómo se ensamblan las piezas y qué características de herramientas requieren mejoras.
Esta información se vuelve valiosa cuando el producto entra en la siguiente etapa de producción.
En lugar de comenzar con herramientas de gran volumen basadas completamente en modelos y suposiciones CAD, los fabricantes pueden utilizar datos de producción reales recopilados durante la fabricación de bajo volumen.
Eso puede reducir el riesgo al avanzar hacia el estampado automatizado o progresivo.
Para los compradores que evalúan la calidad del estampado antes del escalado, Lina Metalworks existe Blog también contiene contenido adicional que cubre la calidad del estampado de metales OEM, el estampado de metales para automóviles, el estampado de construcción y otros temas de fabricación de metales.
¿qué información debería enviar a un fabricante de estampado de metales?
Una cita útil depende de algo más que enviar un dibujo.
Los fabricantes deben comprender el material, la cantidad esperada, la frecuencia de producción, los requisitos de tolerancia, el acabado de la superficie, las condiciones de aplicación y las expectativas de volumen futuras.
Por ejemplo, un comprador que espera 500 piezas ahora pero 100.000 piezas anualmente después de la aprobación del producto debería comunicar esa previsión.
Luego, el fabricante puede evaluar si la herramienta inicial debería simplemente resolver el requisito inmediato de bajo volumen o si debería desarrollarse teniendo en cuenta la futura ampliación de la producción.
Lina Metalworks apoya proyectos desde el dibujo y la evaluación de muestras hasta el desarrollo de herramientas, el procesamiento y la producción de metales. Los compradores pueden utilizar el página de contacto enviar información del proyecto para revisión de fabricación.
Errores comunes al obtener estampado de metales de corta duración
Seleccionar un proceso sólo por cantidad
Un pedido pequeño no significa automáticamente que el corte por láser sea mejor, del mismo modo que un pedido más grande no requiere automáticamente un estampado progresivo.
La geometría, los requisitos de formación, la tolerancia y la demanda futura esperada pueden cambiar la respuesta.
Sobreingeniería de la primera herramienta
Crear herramientas altamente automatizadas antes de que el producto haya demostrado ser estable puede crear un riesgo de rediseño evitable.
Las herramientas de corto plazo deben coincidir con la madurez del proyecto.
Ignorar la demanda futura
El error opuesto es diseñar herramientas de bajo volumen sin considerar qué sucede si la demanda crece rápidamente.
Una discusión temprana sobre la producción futura esperada puede ayudar a los ingenieros a tomar mejores decisiones sobre la orientación de las piezas, la alimentación de materiales, el diseño de las características y la estructura del troquel.
Elegir material después del uso de herramientas
El comportamiento del material es parte del proceso de formación.
Cambiar de acero al carbono a acero inoxidable, o de un grado de aluminio a otro, puede afectar los resultados de formación.
Por lo tanto, el material debe ser parte de la decisión sobre herramientas, no una ocurrencia tardía.
Conclusión
El estampado de metales de tirada corta es más valioso cuando un proyecto necesita mayor repetibilidad que la fabricación de prototipos, pero aún no está listo para un sistema de estampado de gran volumen altamente automatizado.
Puede admitir validación de productos, construcciones piloto, productos industriales especializados, componentes de reemplazo, hardware eléctrico, equipos médicos y otras aplicaciones donde se requieren cantidades de producción controladas.
La estrategia de fabricación más sólida rara vez se basa en un solo proceso.
El estampado se puede combinar con fabricación de chapa metálica, mecanizado CNC, acabado de superficies, soldadura u otras operaciones secundarias para crear un componente completo.
Por lo tanto, para los compradores OEM, la pregunta clave no es simplemente si es posible el estampado. Es si la estrategia de estampado seleccionada proporciona el equilibrio adecuado entre compromiso de herramientas, coherencia de piezas, flexibilidad de producción y escalabilidad futura.
Al evaluar estos factores antes de que comiencen las herramientas, los fabricantes pueden utilizar el estampado de metales a corto plazo como un puente eficaz desde el desarrollo del producto hasta la producción comercial estable.
Preguntas frecuentes
¿qué es el estampado de metales a corto plazo?
El estampado de metales de corta duración es la producción de cantidades limitadas o controladas de componentes de chapa utilizando prensas y herramientas de estampado. Se utiliza comúnmente para producción piloto, productos especiales, piezas de repuesto y proyectos que aún no han alcanzado una demanda estable de gran volumen.
¿el estampado de metales a corto plazo es adecuado para prototipos?
Sí, especialmente cuando el prototipo debe representar fielmente la eventual pieza de producción estampada. Los primeros prototipos conceptuales aún pueden producirse de manera más eficiente mediante corte por láser, flexión o mecanizado CNC.
¿qué materiales se pueden utilizar para el estampado de metales a corto plazo?
Las opciones comunes incluyen acero al carbono, acero inoxidable, aluminio y cobre. El material apropiado depende de la conformabilidad, resistencia, resistencia a la corrosión, conductividad, peso, acabado superficial y entorno operativo.
¿es el estampado de metales a corto plazo más barato que el mecanizado CNC?
Ninguno de los procesos es universalmente más barato. El mecanizado CNC puede ser más económico cuando las cantidades son muy bajas o la geometría cambia con frecuencia, mientras que el estampado puede volverse más eficiente cuando se requieren operaciones repetidas de conformado de chapa. La complejidad de las herramientas y la producción total esperada deben evaluarse juntas.
¿cuándo debo pasar del estampado de tirada corta al estampado progresivo?
La transición suele volverse relevante cuando el diseño es estable, la demanda es predecible y los ahorros creados por una producción automatizada más rápida justifican herramientas más avanzadas. El punto de transición ideal depende de la geometría de la pieza, el material, el tiempo del ciclo y los requisitos de herramientas.
¿pueden las piezas estampadas recibir mecanizado secundario?
Sí. Las piezas estampadas pueden someterse a perforaciones, roscados, fresados, rectificados, soldaduras, soldaduras, enchapados, recubrimientos y otras operaciones secundarias cuando el diseño terminado requiere características adicionales.
¿qué debo enviar para una cotización de estampado de metal de corta duración?
Un dibujo completo o una lima 3D debe ir acompañado de especificaciones del material, espesor de la hoja, cantidad requerida, tolerancias, acabado superficial, información de aplicación y volumen de producción futuro esperado. Las muestras también pueden ser útiles cuando es necesario reproducir o mejorar un componente existente.
¿puede el estampado a corto plazo escalar más tarde a la producción en
Sí. Ésta es una de sus ventajas más importantes. Cuando se planifican herramientas y diseños de piezas de bajo volumen teniendo en cuenta la escalabilidad, la producción puede pasar posteriormente hacia el estampado compuesto, de transferencia o progresivo a medida que aumenta la demanda.



