
¡bienvenidos a Mi Blog!
¡estoy encantado de tenerte aquí! Antes de sumergirnos en el contenido, me encantaría que te unieras a mí en mis plataformas de redes sociales. Es donde comparto ideas adicionales, me conecto con nuestra increíble comunidad y te mantengo actualizado sobre las últimas noticias. Así es como puedes mantenerte conectado:
📘 Facebook: Lina Metal
<PREC YouTube: Canal de metal Lina «ver tutoriales, demostraciones y guías detalladas
¡Ahora embarquémonos juntos en este viaje! Espero que el contenido aquí no sólo te resulte revelador sino también inspirador y valioso. ¡Empezemos!
Tabla de contenidos
En la fabricación moderna, la precisión ya no es opcional: es un requisito fundamental que determina la calidad del producto, la eficiencia de la producción y la competitividad de costes. Entre todos los procesos de fabricación de metales, las técnicas de doblado de chapa desempeñan una de las funciones más críticas en la transformación de chapas metálicas planas en componentes funcionales, portantes y estéticamente acabados.
Desde paneles de carrocería de automóviles hasta soportes aeroespaciales, sistemas HVAC, gabinetes eléctricos y marcos industriales, casi todos los productos de ingeniería dependen de algún tipo de flexión de chapa metálica. Lo que hace que este proceso sea particularmente importante es su equilibrio entre simplicidad y complejidad de ingeniería: si bien el concepto es sencillo: aplicar fuerza para deformar el metal, la ejecución real requiere una comprensión profunda del comportamiento del material, el control de la máquina, la geometría de las herramientas y los estándares industriales.
Según informes de la industria mundial de fabricación de metales, se espera que el mercado de procesamiento de chapa supere los cientos de miles de millones de dólares en valor para 2030, impulsado en gran medida por la automatización, la adopción de la plegadora CNC y la demanda de materiales estructurales livianos en los sectores del transporte y la construcción. Dentro de este ecosistema, curvatura de chapa las operaciones representan una parte importante de los flujos de trabajo de fabricación, y a menudo superan el 40% del total de operaciones de conformado en plantas de fabricación medianas y pesadas.
- Comprenda qué es la flexión de chapa y cómo funciona en la fabricación
- Aprenda los métodos clave de flexión utilizados en la producción industrial
- Compare diferentes técnicas de doblado de chapa para lograr precisión, costo y eficiencia
- Explore sistemas de herramientas, máquinas CNC y cálculos de ingeniería
- Comprender el comportamiento del material bajo tensión de deformación
- Revisar los estándares y tolerancias internacionales de ingeniería
- Analizar estudios de casos industriales reales y datos de producción
- Aprenda métodos de control de defectos y optimización de la calidad
- Utilice tablas estructuradas para una mejor toma de decisiones técnicas
- Obtenga preguntas frecuentes detalladas basadas en el comportamiento de búsqueda real de compradores e ingenieros
¿qué es la curvatura de chapa metálica?
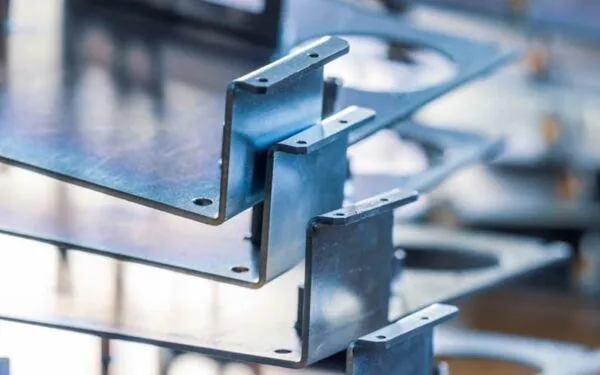
Curva de chapa se refiere a la deformación plástica controlada de una lámina metálica plana en una forma angular o curva específica sin eliminación de material. Es uno de los procesos de conformado de metales más utilizados en la producción industrial.
En aplicaciones prácticas, las operaciones de doblado de chapa se realizan utilizando plegadoras, máquinas dobladoras hidráulicas o sistemas de conformado controlados por CNC. El proceso es esencial para producir componentes estructurales, carcasas, soportes y conjuntos mecánicos.
Industrialmente se valora el doblado de chapa porque:
- Preserva la integridad del material
- Reduce los residuos de fabricación
- Permite la coherencia de la producción en masa
- Admite un diseño geométrico complejo
Principios de ingeniería detrás de las técnicas de flexión de chapa metálica
Comportamiento de deformación plástica
La deformación plástica ocurre cuando un material se estresa más allá de su límite elástico, provocando un cambio de forma permanente.
En la flexión de chapa metálica, este es el principio físico central que permite que las láminas planas conserven nuevas formas después de la eliminación de la fuerza.
El diseño de ingeniería moderno utiliza curvas tensión-deformación para calcular umbrales de deformación para diferentes metales.
Teoría del posicionamiento del eje neutro
Durante la flexión, la lámina de metal experimenta compresión (radio interior) y tensión (radio exterior). Entre estas dos zonas se encuentra el eje neutro, donde la tensión es teóricamente cero.
La predicción precisa del desplazamiento del eje neutro es fundamental para calcular la tolerancia a la flexión y las dimensiones finales de las piezas.
Mecanismo de compensación Springback
Springback se refiere al retorno parcial del material hacia su forma original después de eliminar la fuerza de flexión.
Valores típicos de recuperación elástica:
- Acero dulce: 1°--3°
- Acero inoxidable: 3°-6°
- Aleaciones de aluminio: 2°--5°
Los sistemas CNC modernos compensan automáticamente mediante flexión excesiva basada en bases de datos de materiales.
Principales técnicas de doblado de chapa metálica en la industria
Técnica de flexión de aire
La flexión por aire es el método de doblado de chapa más flexible y ampliamente utilizado. En este proceso, el punzón presiona la lámina en una matriz sin tocar fondo por completo.
Caracteristici cheie:
- Requisito de fuerza baja
- Flexibilidad de ángulo alto
- Versatilidad de herramientas
Se utiliza comúnmente en entornos de producción en masa donde se requieren múltiples ángulos utilizando el mismo conjunto de herramientas.
Técnica de fondo
El fondo implica presionar la hoja completamente dentro de la cavidad del troquel, creando un ángulo más preciso y repetible.
Ventajas incluyen:
- Mayor precisión dimensional
- Respaldo reducido
- Mejor consistencia en la producción por lotes
Sin embargo, requiere sistemas de herramientas más rígidos y de mayor tonelaje.
Técnica de acuñación
La acuñación es el método de doblado de chapa más preciso pero también el más intensivo en fuerza.
Aplica una presión extrema para deformar permanentemente la superficie del material, eliminando casi por completo el resorte.
Las aplicaciones típicas incluyen:
- Componentes aeroespaciales
- Carcasas electrónicas de precisión
- Piezas mecánicas de alta tolerancia
El desgaste de las herramientas es significativamente mayor debido a los niveles extremos de presión.
Comparación de técnicas de doblado de chapa metálica (perspectiva de ingeniería)
| Técnica | Nivel de precisión | Requisito de fuerza | Control de resorte | Vida útil de la herramienta | Uso industrial |
|---|---|---|---|---|---|
| Flexión del aire | Medio | Bajo | Moderado | Alto | Fabricación general |
| De abajo | Alto | Medio | Bajo | Medio | Piezas de precisión |
| Acuñación | Muy alto | Muy alto | Mínimo | Bajo | Ingeniería aeroespacial/de precisión |
| Doblado de rollos | Medio | Continuo | Bajo | Alto | Estructuras cilíndricas |
Máquinas utilizadas en Curva de chapa Procesos
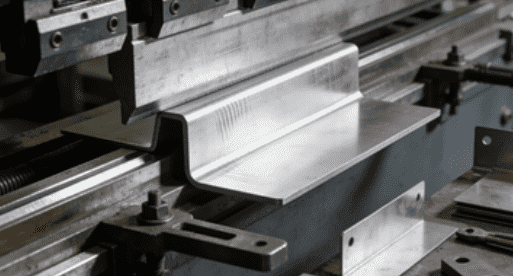
Sistemas de plegadora CNC
Las plegadoras CNC dominan las modernas líneas de producción de curvas de chapa.
Capacidades técnicas incluyen:
- Control multieje (hasta sistemas de 8 ejes)
- Corrección de ángulo en tiempo real
- Posicionamiento automático de herramientas
- Simulación de gemelos digitales
Los sistemas modernos pueden lograr una precisión de flexión de ±0,1° en condiciones controladas.
Máquinas plegadoras hidráulicas
Los sistemas hidráulicos proporcionan una distribución estable de la fuerza y se utilizan ampliamente en industrias de fabricación de media a pesada.
La presión de funcionamiento suele oscilar entre 20 y 35 MPa, dependiendo de la capacidad de la máquina.
Sistemas de Prensa Servoeléctrica
Oferta de máquinas servoaccionadas:
- Ahorro energético hasta 30%
- Tiempos de ciclo más rápidos
- Alta repetibilidad
Se utilizan cada vez más en fábricas de doblado de chapa de precisión.
Comportamiento del material en la curvatura de chapa
Chapas de acero al carbono
El acero al carbono se utiliza ampliamente debido a su equilibrio entre resistencia y ductilidad.
Rangos de límite elástico típicos:
- Acero dulce: 250-350 MPa
- Acero de alta resistencia: 600-980 MPa
Una mayor resistencia requiere una mayor fuerza de flexión.
Aleaciones de aluminio
El aluminio es ligero y muy moldeable.
Es ampliamente utilizado en:
- Aeroespacial
- Estructuras ligeras para automóviles
Sin embargo, tiene un mayor retorno en comparación con el acero.
Acero inoxidable
El acero inoxidable ofrece resistencia a la corrosión pero es más difícil de doblar debido al endurecimiento por trabajo.
Requiere:
- Mayor tonelaje
- Radio de curvatura mayor
- Herramientas de precisión
Curvado de chapa metálica versus conformado de chapa metálica
Diferencia conceptual
Doblado de chapa es un proceso de deformación lineal centrado en la conformación angular.
El conformado de chapa incluye:
- Dibujo profundo
- Formación elástica
- Estampado
Diferencia de uso industrial
Doblar se utiliza para:
- Soportes
- Marcos
- Paneles
El conformado se utiliza para:
- Conchas complejas
- Piezas de carrocería de automóviles
- Carcasas curvas
Comparación de rentabilidad
La flexión es generalmente 30-50% más rentable que los procesos de conformado completo para geometrías simples.
Aplicaciones industriales de Curva de chapa Técnicas
Fabricación de automóviles
Utilizado ampliamente en:
- Marcos de puertas
- Componentes del chasis
- Refuerzos estructurales
Las plantas automotrices a menudo dependen de líneas de curvatura de chapa totalmente automatizadas para una producción de gran volumen.
Industria de la construcción
Aplicaciones incluyen:
- conductos HVAC
- Sistemas de techado
- Soportes estructurales
La flexión en condiciones de construcción prioriza la durabilidad sobre la microprecisión.
Industria electrónica y de electrodomésticos
Utilizado para:
- Carcasas del panel de control
- Carcasas de refrigerador
- Gabinetes de servidores
La atención se centra en la calidad de la apariencia y la consistencia dimensional.
Estándares y cumplimiento de calidad de flexión de chapa metálica
Norma de Tolerancia ISO 2768
Define tolerancias generales de mecanizado para dimensiones lineales y angulares.
Tolerancia angular típica: ±1° a ±2°
Norma DIN 6935
Especifica los requisitos de radio de flexión y el comportamiento de conformado para láminas de acero.
Directrices de ingeniería ASTM
Proporcione datos de flexión específicos del material, incluidas recomendaciones de radio de curvatura mínimo.
Ejemplo:
- Acero dulce: radio mínimo = espesor del material
- Acero inoxidable: 1,5-2x de espesor
- Aluminio: 1-2x de espesor
Estudios de casos industriales reales
Estudio de caso 1: Planta de automoción (Alemania)
Un fabricante de automóviles europeo implementó la automatización de flexiones de chapa CNC.
Resultados:
- Reducción de 22% en el tiempo del ciclo de producción
- 18% disminución del desperdicio de material
- Coherencia mejorada de la precisión del ángulo
Estudio de caso 2: Fabricación de HVAC (EE. UU.)
Producción de conductos HVAC procesos de flexión optimizados mediante plegadoras servoeléctricas.
Resultado:
- El consumo de energía se redujo en 28%
- La capacidad de producción aumentó en 35%
Estudio de caso 3: Producción de gabinetes industriales (Asia)
El cambio de flexión manual a CNC mejoró la tasa de defectos de 6% a menos de 1,5%.
Defectos comunes en la curvatura de chapa metálica
Grieta en Bend Line
Ocurre cuando el radio de curvatura es demasiado pequeño para la ductilidad del material.
Desviación de primavera
Desviación del ángulo después de la fuerza de descarga.
Arrugado
Causado por inestabilidad de compresión en láminas delgadas.
Marcado de superficies
A menudo causado por un acabado deficiente de las herramientas o una selección incorrecta del troquel.
Optimización del proceso de curvatura de chapa
Cálculo de asignación de curvatura
La tolerancia de flexión precisa mejora la precisión dimensional.
Estrategia de selección de herramientas
La selección adecuada de punzonado y troquel reduce significativamente la tasa de defectos.
Optimización de programación CNC
La simulación digital reduce el tiempo de configuración de prueba y error.
Conclusión
Curva de chapa las técnicas forman la columna vertebral de la fabricación moderna, permitiendo una producción eficiente, precisa y escalable de piezas metálicas en todas las industrias. Comprender las diferencias entre la flexión, el fondo y la acuñación del aire, así como el comportamiento de los materiales, las capacidades de las máquinas y los estándares internacionales, permite a los fabricantes mejorar significativamente la calidad del producto y reducir los costos de producción.
A medida que la automatización continúa avanzando, los sistemas de doblado de chapa metálica controlados por CNC se están convirtiendo en el estándar mundial, empujando a la industria hacia una mayor precisión, menores residuos y flujos de trabajo de producción más inteligentes.
Preguntas frecuentes
Qué es doblado de chapa ¿usado para?
Se utiliza para crear componentes metálicos angulares o estructurales en industrias manufactureras.
¿cuál es el método de doblado de chapa más preciso?
La acuñación ofrece la mayor precisión pero requiere la mayor fuerza.
¿por qué la chapa retrocede después de doblarse?
Debido a la recuperación elástica después de la eliminación de tensiones.
¿qué máquinas se utilizan para doblar chapa?
Prensas plegadoras CNC, prensas hidráulicas y sistemas de flexión servoeléctricos.
¿Cuál es el radio de curvatura mínimo?
Depende del tipo de material, normalmente 1-2 veces el espesor del material.
¿es caro doblar chapa?
Generalmente es rentable en comparación con otros métodos de conformado de metales.



