
Tabla de contenidos
Introducción
El proceso de estampado de metales es uno de los métodos de fabricación más utilizados para producir componentes de chapa repetible a escala. Desde soportes para automóviles y contactos eléctricos hasta componentes de electrodomésticos, piezas de maquinaria agrícola, gabinetes, sujetadores y herrajes industriales, las piezas metálicas estampadas aparecen en toda la fabricación moderna.
A primera vista, el estampado de metal puede parecer simple: se coloca una lámina o bobina de metal en una prensa, se aplica fuerza a través de una matriz y se produce una forma terminada. Sin embargo, en la práctica, un estampado exitoso requiere una cuidadosa coordinación entre el diseño del producto, la selección de materiales, la ingeniería de la matriz, la capacidad de la prensa, la lubricación, la precisión de la alimentación, la secuencia de formación, la inspección dimensional y el acabado posterior.
Un pequeño error en cualquiera de estas áreas puede causar grietas, resorte excesivo, rebabas, arrugas, variación dimensional o desgaste prematuro del troquel. Es por eso que los compradores industriales deberían evaluar el estampado de metales como un sistema de fabricación completo en lugar de simplemente una operación de prensa.
Linametalworks proporciona soluciones personalizadas de estampado de metales para piezas de precisión y producción repetida, procesos de soporte como corte, punzonado, doblado, embutición profunda, brida, conformado y operaciones secundarias relacionadas.
¿qué es el proceso de estampado de metales?
El estampado de metales es un proceso de fabricación que utiliza prensas y troqueles especialmente diseñados para cortar, doblar, estirar o remodelar láminas de metal en formas específicas.
La mayoría de las operaciones de estampado comienzan con láminas planas o bobinas. El material se coloca entre los componentes de la matriz y la prensa aplica una fuerza controlada. Dependiendo de la geometría y el funcionamiento de la matriz, el metal puede separarse, deformarse plásticamente, estirarse, doblarse o estirarse.
Las operaciones comunes de estampado incluyen:
- Blanqueo
- Golpeando
- Doblado
- Dibujo
- Dibujo profundo
- Flanqueo
- Estampado
- Acuñación
- Formando
- Recorte
Estas operaciones pueden completarse individualmente o combinarse en un troquel de varias etapas.
Para componentes simples, una única operación de estampado puede ser suficiente. Las piezas más complejas pueden requerir varias operaciones dispuestas en secuencia.
La principal ventaja del estampado de metales es la repetibilidad. Una vez que las herramientas y los parámetros del proceso se establecen adecuadamente, se puede producir repetidamente la misma geometría con dimensiones relativamente estables y tiempos de ciclo cortos.
Cómo funciona el proceso de estampado de metales
Un proyecto típico de estampado de metales pasa por varias etapas de ingeniería y fabricación.
El flujo de trabajo exacto depende de la complejidad de las piezas, el material, los requisitos de tolerancia, el volumen y el tipo de herramientas seleccionadas.
Un proceso general incluye:
- Revisión del diseño de la pieza
- Selección de materiales
- Diseño de troquel
- Fabricación de herramientas
- Alimentación de materiales
- Estampación y conformación
- Recorte o procesamiento secundario
- Tratamiento superficial
- Inspección dimensional
- Verificarea finală a calitatei
Cada etapa afecta a la siguiente.
Por ejemplo, el espesor del material afecta directamente la holgura del troquel. La holgura del troquel influye en la calidad de los bordes de corte y la formación de rebabas. La geometría de formación afecta el resorte. La precisión de la alimentación influye en la posición del orificio y la alineación de las características.
Por lo tanto, un proceso estable de estampado de metales depende de controlar estas relaciones en lugar de optimizar cada etapa por separado.
Etapa 1: Diseño de producto y revisión de fabricabilidad
El proceso de estampado comienza antes de que la prensa comience a funcionar.
Los ingenieros primero evalúan el dibujo de los componentes y determinan si la geometría es adecuada para el estampado.
Las consideraciones importantes incluyen:
- Grosor del material
- Dimensiones de la pieza
- Radio de curvatura
- Posiciones de los agujeros
- Espaciado de funciones
- Profundidad de dibujo
- Tolerancias requeridas
- Requisitos de superficie
- Volumen de producción
- Interfaces de montaje
El diseño para la fabricación es particularmente importante en los productos estampados.
Una característica que parece simple en el software CAD puede comportarse de manera diferente una vez que la chapa comienza a deformarse.
Por ejemplo, colocar agujeros demasiado cerca de una curvatura puede provocar distorsión. Las ranuras extremadamente estrechas pueden crear problemas de resistencia de la herramienta. Las características profundas pueden provocar desgarros si el flujo de material no se controla adecuadamente.
La revisión temprana de ingeniería ayuda a identificar estos riesgos antes de fabricar las herramientas.
Etapa 2: Selección de Materiales para Estampado de Metales
La selección de materiales determina cómo se comporta el metal durante el corte y el conformado.
Los materiales de estampado comunes incluyen:
| Material | Características clave | Usos comunes |
|---|---|---|
| Acero laminado en frío | Buena formabilidad y propiedades mecánicas estables | Soportes, carcasas, piezas estructurales |
| Acero inoxidable | Fuerte y resistente a la corrosión | Equipos médicos, industriales y alimentarios |
| Acero galvanizado | Protección contra la corrosión recubierta de zinc | Gabinetes y componentes exteriores |
| Aluminio | Ligero y resistente a la corrosión | Automoción, electrónica y estructuras ligeras |
| Cobre | Alta conductividad eléctrica | Contactos y terminales eléctricos |
| Latón | Buena formabilidad y conductividad | Componentes eléctricos y decorativos |
| Acero de resorte | Alta elasticidad y resistencia | Clips, resortes y piezas estampadas funcionales |
Elegir el material correcto requiere equilibrar las propiedades mecánicas con la capacidad de fabricación.
Los factores importantes incluyen:
- Resistencia a la tracción
- Fuerza de rendimiento
- Alargamiento
- Dureza
- Dirección del grano
- Condición de la superficie
- Tolerancia al espesor
También deberían especificarse claramente las normas sobre materiales.
Organizaciones como ASTM Internacional publicar especificaciones ampliamente utilizadas que cubran materiales metálicos, métodos de prueba, propiedades mecánicas y requisitos de materiales.
El uso de estándares de materiales claramente definidos ayuda a los fabricantes a mantener insumos consistentes en todos los lotes de producción.
Etapa 3: Diseño de troqueles de estampado
La matriz es uno de los elementos más importantes en todo el proceso de estampado.
Determina la geometría del componente y controla cómo se corta o forma el material.
Un troquel de estampado puede contener:
- Golpes
- Troqueles
- Strippers
- Guías
- Pilotos
- Manantiales
- Insertar
- Formando secciones
- Secciones de corte
Las piezas simples pueden utilizar herramientas relativamente sencillas, mientras que los componentes complicados pueden requerir matrices de estaciones múltiples que contengan numerosos elementos de precisión.
La matriz debe diseñarse para soportar cargas repetidas manteniendo al mismo tiempo la precisión dimensional.
Los ingenieros deben considerar:
- Grosor del material
- Liquidación de troqueles
- Selección de acero para herramientas
- Volumen de producción esperado
- Fuerza de corte
- Fuerza formadora
- Zonas de desgaste
- Acceso de mantenimiento
Un diseño deficiente de las herramientas puede crear una producción inestable incluso cuando la propia prensa es muy precisa.
Troqueles Progresivos y Estampado Multietapa
El estampado progresivo de troqueles se utiliza ampliamente cuando un componente requiere varias operaciones durante la producción repetida.
Una tira de metal se mueve a través de múltiples estaciones de matriz. Cada estación realiza una operación diferente.
Por ejemplo:
La estación 1 puede perforar agujeros de localización.
La estación 2 puede crear recortes adicionales.
La estación 3 puede doblar una característica.
La estación 4 puede formar otro tramo.
La estación final separa la parte terminada de la franja.
Este enfoque puede integrar varias operaciones en un ciclo de producción continuo.
Las matrices progresivas pueden ser particularmente útiles para componentes que contienen:
- Múltiples agujeros
- Varias curvas
- Pestañas formadas
- Bridas
- Contornos complejos
El proceso requiere una alimentación de material de alta precisión porque cada operación debe alinearse correctamente con la anterior.
La importancia de la precisión de la alimentación
A veces se pasa por alto la alimentación del material al evaluar la calidad del estampado.
En producción continua, el material en espiral o tira debe avanzar dentro de la matriz a una distancia controlada durante cada ciclo de prensa.
Si la longitud de alimentación varía, las posiciones de las características también pueden variar.
Los sistemas de estampado modernos pueden utilizar:
- Alimentadores mecánicos
- Servorrealimentadores
- Comederos de rodillos
- Enderezadores de bobinas
- Desenrolladores automáticos
La alimentación servocontrolada es particularmente útil cuando se requiere un posicionamiento preciso y longitudes de alimentación flexibles.
Esta relación entre herramientas, alimentación, control de prensa y automatización posterior es importante en las líneas modernas de procesamiento de metales. JB金博利达 ha discutido cómo El control CNC y el posicionamiento automatizado influyen en las líneas de procesamiento de metales, particularmente cuando la servoalimentación, el punzonado y el posicionamiento repetible deben operar como un sistema de producción integrado.
Para los ingenieros que evalúan equipos o proveedores de estampado, el punto clave es que la precisión de la pieza depende de la línea completa y no solo del troquel.
Etapa 4: Blanqueo y Punzonado
Tanto el corte como el punzonado son operaciones de corte, pero tienen propósitos diferentes.
Blanqueo
El en blanco corta el perfil externo de una pieza del material laminar.
La parte retirada se convierte en la pieza de trabajo.
Golpeando
El punzonado elimina material para crear agujeros o aberturas.
El material retirado normalmente se trata como chatarra.
Aunque ambas operaciones parecen sencillas, la calidad del corte depende en gran medida de la limpieza del punzón al troquel.
La limpieza incorrecta puede causar:
- Rebabas excesivas
- Mala calidad de los bordes
- Desgaste de herramientas
- Variación dimensional
- Grieta
La holgura adecuada depende del tipo de material, la dureza y el espesor.
Para piezas estampadas con precisión, también se debe controlar el estado de la herramienta porque los punzones y troqueles desgastados pueden cambiar gradualmente la calidad de los bordes.
Etapa 5: Doblado y conformado
Muchas piezas estampadas requieren curvaturas o características tridimensionales.
Durante la flexión, el material sufre tensión y compresión.
El lado exterior de la curvatura se estira mientras que el lado interior se comprime.
Una vez eliminada la fuerza de formación, algunos materiales regresan parcialmente a su posición original. Este fenómeno se conoce como springback.
Springback depende de:
- Tipo de material
- Fuerza de rendimiento
- Espesor
- Radio de curvatura
- Geometría de la herramienta
- Método de formación
Los fabricantes compensan el retroceso mediante el diseño de herramientas y los parámetros de proceso.
La formación precisa se vuelve particularmente importante cuando múltiples curvas deben alinearse con los componentes coincidentes durante el ensamblaje final.
Etapa 6: Dibujo profundo
El dibujo profundo se utiliza para transformar láminas planas en formas huecas o en forma de copa.
Durante este proceso, un punzón empuja el material hacia la cavidad de una matriz mientras un soporte en blanco controla el flujo de material.
Los productos típicos de embutición profunda incluyen:
- Carcasas metálicas
- Tazas
- Cubiertas
- Contenedores
- Componentes de la carcasa
- Piezas eléctricas
El dibujo profundo requiere un control cuidadoso porque el material debe moverse sin desgarrarse ni arrugarse.
Los factores importantes incluyen:
- Relación de dibujo
- Ductilidad material
- Fuerza de soporte en blanco
- Lubricación
- Radio de perforación
- Radio de troquel
Algunos componentes requieren varias operaciones de dibujo en lugar de formarse en una sola etapa.
Lubricación en Estampado de Metales
La lubricación reduce la fricción entre la chapa y las herramientas.
La lubricación adecuada puede mejorar:
- Flujo de materiales
- Vida útil de la herramienta
- Condición de la superficie
- Formando estabilidad
Una lubricación insuficiente puede provocar irritaciones, rayones, sobrecalentamiento o desgaste acelerado de la herramienta.
Una lubricación excesiva también puede crear problemas durante la limpieza o el recubrimiento posterior.
Por lo tanto, el lubricante debe seleccionarse según el material, la gravedad de la formación, los requisitos de la superficie y los procesos posteriores.
Prensa Selección y Tonelaje
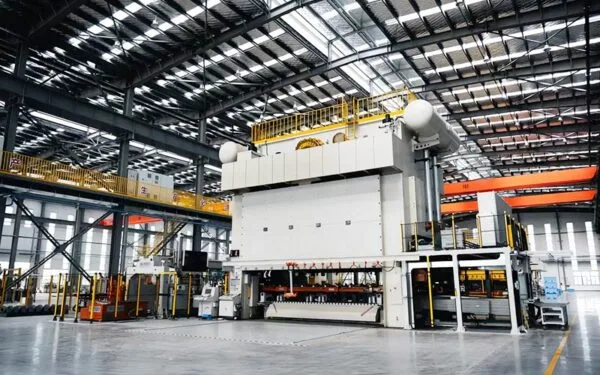
La prensa de estampado debe proporcionar fuerza suficiente para la operación prevista.
El tonelaje requerido depende de:
- Resistencia del material
- Grosor de la lámina
- Perímetro de corte
- Profundidad de dibujo
- Zona de formación
El uso de una prensa con capacidad inadecuada puede reducir la consistencia de la formación y dañar las herramientas.
El tipo de prensa también importa.
Echipamente comune de stamping include:
- Prensas mecánicas
- Prensas hidráulicas
- Servoprensas
Las prensas mecánicas se utilizan ampliamente para operaciones repetitivas de alta velocidad.
Las prensas hidráulicas proporcionan un control de fuerza flexible y pueden ser útiles para operaciones de embutición profunda y ciertas operaciones de conformado.
Las servoprensas ofrecen perfiles de movimiento programables que pueden ayudar a optimizar el comportamiento de formación de componentes complejos.
Proceso de estampado de metales para fabricación de alto volumen
El estampado se vuelve particularmente atractivo cuando aumentan las cantidades de producción.
Una vez que se han desarrollado las herramientas y se han estabilizado los parámetros de producción, un sistema de estampado puede producir componentes de manera muy rápida y consistente.
El Proceso de estampado de Linametalworks está posicionado para la fabricación repetida de piezas de chapa que requieren dimensiones estables y producción escalable.
El estampado de alto volumen se beneficia de:
- Tiempos de ciclo cortos
- Geometría repetible
- Alimentación automatizada de materiales
- Utilización eficiente de materiales
- Manejo manual reducido
Sin embargo, la alta velocidad de producción también aumenta la importancia del seguimiento.
Un pequeño problema de proceso repetido miles de veces puede crear resultados no conformes significativos.
Por lo tanto, el control de la producción debería incluir inspecciones periódicas y un seguimiento del estado de las herramientas.
Estampado de metales versus fabricación de chapa metálica
El estampado y la fabricación de chapa metálica pueden producir componentes similares, pero utilizan diferentes estrategias de producción.
| Factor | Estampado de metales | Fabricación de chapa metálica |
|---|---|---|
| Herramientas | A menudo se requieren troqueles dedicados | Herramientas CNC flexibles |
| Volumen de producción | Fuerte para repetir la producción | Excelente para prototipos y cantidades variadas |
| Tiempo de ciclo | Muy rápido después de la configuración | Depende de las operaciones de corte y conformado |
| Cambios de diseño | Puede requerir modificación del troquel | A menudo es más fácil cambiar digitalmente |
| Formación compleja | Excelente con troqueles diseñados | Depende del equipo |
| Automatización | Altamente adecuado | Cada vez más automatizado |
El estampado tiende a volverse más atractivo cuando la geometría es estable y el volumen de producción justifica herramientas dedicadas.
La fabricación ofrece más flexibilidad cuando los diseños cambian con frecuencia.
Los dos procesos también se pueden combinar dentro de un mismo conjunto.
Estampado de metales versus mecanizado CNC
El mecanizado CNC elimina material del material sólido.
Estampado remodela o corta chapa.
El mecanizado es generalmente más adecuado para:
- Componentes sólidos gruesos
- Agujeros de precisión
- Características tridimensionales complejas
- Interfaces de tolerancia estricta
El estampado es generalmente más adecuado para:
- Componentes de lámina delgada
- Soportes
- Clips
- Cubiertas
- Terminales
- Piezas laminadas conformadas
Muchos productos industriales contienen componentes tanto mecanizados como estampados.
Por lo tanto, el método de fabricación debe seleccionarse según la geometría del componente en lugar de aplicar un proceso a cada pieza.
Problemas comunes en el estampado de metales
Pueden ocurrir varios defectos cuando las condiciones del material, las herramientas o el proceso no se controlan adecuadamente.
Formación Burr
Las rebabas suelen ser el resultado del desgaste de la herramienta o de una limpieza inadecuada del troquel.
Las rebabas excesivas pueden interferir con el montaje y crear bordes afilados.
Grieta
Pueden producirse grietas cuando el material se estira más allá de su capacidad de formación.
Posibles causas incluyen:
- Profundidad de formación excesiva
- Radio de curvatura pequeño
- Mala ductilidad del material
- Orientación incorrecta del grano
Arrugado
Durante el estirado se pueden desarrollar arrugas cuando el flujo de material no está suficientemente controlado.
La presión del soporte en blanco y la geometría de la herramienta desempeñan papeles importantes.
Springback
La recuperación elástica después del conformado puede hacer que los ángulos de curvatura se muevan fuera de las especificaciones.
Los parámetros de herramientas y formación pueden compensar el retroceso esperado.
Arañazos superficiales
Los rayones pueden deberse a herramientas contaminadas, manejo deficiente del material, lubricación insuficiente o superficies de matriz dañadas.
Comprender estos defectos ayuda a los fabricantes a establecer controles preventivos.
Cómo se controla la calidad del estampado
El control de calidad debe incorporarse durante toda la producción en lugar de realizarse sólo después de que se complete el estampado.
Los controles típicos incluyen:
- Verificarea materialului întreruperant
- Inspección de primera pieza
- Inspección dimensional en proceso
- Monitoreo del estado de las herramientas
- Inspección de superficies
- Muestreo final o inspección completa
Las herramientas de inspección pueden incluir:
- Pinzas
- Micrómetros
- Altura medidores
- Sistemas de medición óptica
- Máquinas de medición de coordenadas
- Medidores de ir/no ir
- Accesorios de inspección personalizados
Para grandes cantidades de producción, los medidores dedicados pueden hacer que la inspección sea más rápida y repetible.
Marcos de gestión de calidad como ISO 9001 enfatice los procesos controlados, la evaluación del desempeño, los sistemas documentados y la mejora continua, principios directamente relevantes para la fabricación repetida.
Mantenimiento de troqueles y estabilidad de producción
Los troqueles de estampado son herramientas de producción y requieren un mantenimiento regular.
El contacto repetido con el metal desgasta gradualmente los bordes cortantes y las superficies formadoras.
Las actividades de mantenimiento pueden incluir:
- Afilado de puñetazos
- Afilado
- Inspección guía
- Reemplazo de resorte
- Limpieza
- Lubricación
- Insertar reemplazo
- Comprobación de alineación
El mantenimiento preventivo ayuda a reducir el tiempo de inactividad inesperado y mantiene estables las dimensiones de las piezas.
Un fabricante debe comprender la vida útil esperada de las herramientas y establecer intervalos de mantenimiento de acuerdo con las condiciones reales de producción.
Aplicaciones del Estampado de Metales
El estampado de metales respalda una amplia gama de industrias.
Automotor
Los componentes estampados típicos incluyen:
- Soportes
- Piezas de refuerzo
- Componentes de chapa estructural
- Clips
- Componentes de montaje
Electrónica y Equipos Eléctricos
Aplicații comune include:
- Contactos eléctricos
- Terminales
- Componentes de blindaje
- Piezas de cerramiento
Maquinaria Industrial
Los componentes estampados pueden incluir:
- Soportes
- Guardias
- Cubiertas
- Placas de montaje
- Hardware funcional
Equipo Agrícola
La maquinaria agrícola suele contener estampado:
- Soportes
- Componentes de montaje
- Partes estructurales
- Componentes protectores
Equipo médico
El estampado de precisión también puede admitir:
- Componentes del instrumento
- Clips
- Pequeños componentes de acero inoxidable
- Piezas funcionales de chapa
La idoneidad del estampado depende del material, la geometría, la tolerancia y los requisitos de producción más que de la industria sola.
Cómo diseñar piezas para estampado de metales
Un buen diseño de estampado debe considerar el proceso de fabricación desde el principio.
Los ingenieros deben prestar atención a:
- Grosor uniforme del material
- Radios de curvatura prácticos
- Distancias de borde suficientes
- Espaciado razonable de los orificios
- Profundidad de la función controlada
- Dirección del grano del material
- Funciones de inspección accesibles
Las características muy complejas deben evaluarse con el fabricante de herramientas antes de finalizar el dibujo.
Las decisiones de diseño tomadas en las primeras etapas del desarrollo pueden mejorar significativamente la estabilidad de la producción a largo plazo.
¿cuándo es el estampado de metales la elección correcta?
El estampado de metales es especialmente adecuado cuando un proyecto lo requiere:
- Producción repetida
- Geometría de componentes estables
- Materiales de láminas delgadas
- Múltiples agujeros o características formadas
- Alta consistencia dimensional
- Fabricación automatizada eficiente
Puede ser menos adecuado cuando cada componente es único o cuando se espera que el diseño cambie con frecuencia.
El desarrollo de prototipos puede utilizar inicialmente corte por láser, flexión CNC o mecanizado antes de que un diseño se transfiera al estampado una vez que la geometría se estabilice.
Este enfoque por etapas puede reducir las revisiones de herramientas.
¿qué información deben proporcionar los compradores a un fabricante de estampado?
La información completa del proyecto facilita mucho la evaluación técnica.
Informații utile include:
- Dibujos 2D
- Modelos 3D
- Grado de material
- Grosor del material
- Tolerancias críticas
- Acabado superficial requerido
- Cantidad esperada
- Requisitos de montaje
- Aplicación funcional
Si el componente contiene características críticas de acoplamiento, éstas deben identificarse claramente.
Proporcionar cantidades de producción anuales o esperadas también ayuda a los fabricantes a determinar si las herramientas progresivas, los troqueles de operación única u otra estrategia de producción son más adecuadas.
Cómo elegir un proveedor de estampado de metales
Un proveedor de estampado debe ser evaluado en función de la capacidad superior a la de prensa.
Las áreas importantes incluyen:
- Ingeniería de herramientas
- Experiencia material
- Capacidad de prensa
- Equipos de alimentación
- Recursos de inspección
- Mantenimiento de troqueles
- Gestión de producción
Los compradores también deben determinar si el proveedor puede respaldar las operaciones de fabricación relacionadas.
Un componente puede requerir un estampado seguido de:
- Mecanizado
- Soldadura
- Enhebrado
- Revestimiento
- Recubrimiento en polvo
- Asamblea
Trabajar con un proveedor capaz de coordinar estas operaciones puede reducir los traspasos de producción.
Linametalworks combina capacidades de estampado de metales con un soporte de procesamiento de metales de precisión más amplio para componentes que requieren múltiples etapas de fabricación.
Conclusión
El proceso de estampado de metal es mucho más que colocar chapa en una prensa.
Los componentes estampados confiables dependen de una ingeniería coordinada en el diseño del producto, la selección de materiales, el desarrollo de matrices, la alimentación de materiales, el control de prensa, los parámetros de conformado, la inspección y el mantenimiento de herramientas.
El corte y el punzonado establecen la geometría de los componentes. La flexión y el conformado crean formas funcionales. El dibujo profundo hace posibles estructuras tridimensionales. Los troqueles progresivos combinan múltiples operaciones en secuencias de producción eficientes, mientras que los alimentadores automatizados y los controles de proceso ayudan a mantener la repetibilidad.
Por lo tanto, para los OEM y los compradores industriales, el proveedor de estampado adecuado debería ofrecer no sólo capacidad de prensa sino también conocimiento de herramientas, experiencia en materiales, control de calidad y la capacidad de mantener un proceso estable durante la producción repetida.
Linametalworks apoya proyectos de estampado personalizados para componentes industriales que requieren fabricación repetible y múltiples operaciones de conformado. Las empresas que desarrollen nuevas piezas estampadas pueden revisar las disponibles soluciones de estampado personalizadas o póngase en contacto con Linametalworks discutir dibujos, materiales, requisitos de producción y procesamiento secundario.
Preguntas frecuentes
¿qué es el proceso de estampado de metales?
El estampado de metales utiliza prensas y matrices diseñadas para cortar o deformar plásticamente láminas de metal en las formas requeridas. Las operaciones comunes incluyen cortar, perforar, doblar, formar, embutir profundamente, bridar y recortar. Varias operaciones se pueden combinar en una matriz progresiva para repetir la producción.
¿qué materiales son adecuados para el estampado de metales?
Los materiales comunes incluyen acero laminado en frío, acero inoxidable, acero galvanizado, aluminio, cobre, latón y acero para resortes. El material correcto depende de la resistencia requerida, la resistencia a la corrosión, las propiedades eléctricas, la formabilidad, el espesor y el entorno operativo del componente terminado.
¿qué es un troquel de estampado progresivo?
Una matriz progresiva contiene múltiples estaciones que realizan diferentes operaciones a medida que avanza la tira metálica a través de la herramienta. Un solo componente puede perforarse, cortarse, doblarse, formarse y finalmente separarse progresivamente de la tira portadora, lo que hace que el proceso sea adecuado para la fabricación repetida.
¿qué causa defectos en piezas metálicas estampadas?
Las causas comunes incluyen limpieza incorrecta del troquel, herramientas desgastadas, propiedades inestables del material, lubricación deficiente, alimentación inexacta, tensión de formación excesiva, ajustes de prensa incorrectos y control insuficiente del proceso. Identificar la causa raíz es importante porque defectos de apariencia similar pueden originarse en diferentes etapas.
¿Cómo sé si el estampado es adecuado para mi parte?
Por lo general, vale la pena considerar el estampado cuando un componente está hecho de material laminar, tiene una geometría estable, requiere una producción repetida y contiene características que se pueden cortar o formar de manera eficiente utilizando matrices dedicadas. El volumen de producción, el material, las tolerancias, los requisitos de herramientas y las operaciones secundarias deben evaluarse antes de seleccionar el proceso.



