
Inhaltsverzeichnis
Einleitung
Das Metallstanzverfahren ist eine der am weitesten verbreiteten Herstellungsmethoden zur Herstellung wiederholbarer Blechkomponenten im Maßstab Von Automobilhalterungen und elektrischen Kontakten bis hin zu Gerätekomponenten, Landmaschinenteilen, Gehäusen, Befestigungselementen und Industriehardware kommen in der gesamten modernen Fertigung gestanzte Metallteile vor.
Auf den ersten Blick mag das Metallstanzen einfach erscheinen: Ein Blech oder eine Spule aus Metall wird in eine Presse gegeben, Kraft wird durch eine Matrize ausgeübt, und es wird eine fertige Form hergestellt In der Praxis erfordert ein erfolgreiches Stanzen jedoch eine sorgfältige Abstimmung zwischen Produktdesign, Materialauswahl, Matrizentechnik, Presskapazität, Schmierung, Zuführgenauigkeit, Umformsequenz, Dimensionsprüfung und nachgeschalteter Endbearbeitung.
Ein kleiner Fehler in einem dieser Bereiche kann zu Rissen, übermäßigem Rückfederung, Graten, Faltenbildung, Dimensionsschwankungen oder vorzeitigem Formverschleiß führen. Aus diesem Grund sollten industrielle Käufer das Metallstanzen als vollständiges Fertigungssystem und nicht nur als Pressvorgang bewerten.
Linametalworks stellt Maßgeschneiderte Metallstanzlösungen Für Präzisionsteile und Wiederholungsfertigung unterstützen Sie Prozesse wie Stanzen, Stanzen, Biegen, Tiefziehen, Bördeln, Formen und verwandte Sekundärvorgänge.
Was ist der Metallstanzprozess?
Metallstanzen ist ein Herstellungsprozess, bei dem Pressen und speziell entwickelte Matrizen verwendet werden, um Bleche in bestimmte Formen zu schneiden, zu biegen, zu ziehen oder umzuformen.
Die meisten Stanzvorgänge beginnen mit flachem Blech - oder Spulenmaterial, das Material wird zwischen den Matrizenkomponenten positioniert, und die Presse übt eine kontrollierte Kraft aus, Abhängig von der Matrizengeometrie und dem Betrieb kann das Metall abgetrennt, plastisch verformt, gedehnt, gebogen oder gezogen werden.
Zu den üblichen Stempelvorgängen gehören:
- Abdeckend
- Stanzend
- Biegend
- Zeichnung
- Tiefziehen
- Flatternd
- Prägung
- Prägung
- Umformung
- Trimmen
Diese Vorgänge können einzeln durchgeführt oder zu einem mehrstufigen Chip kombiniert werden.
Bei einfachen Bauteilen kann ein einziger Stanzvorgang ausreichen Komplexere Teile können mehrere nacheinander angeordnete Vorgänge erfordern.
Der Hauptvorteil des Metallstanzens ist die Wiederholbarkeit, sobald Werkzeug - und Prozessparameter richtig festgelegt sind, kann dieselbe Geometrie wiederholt mit relativ stabilen Abmessungen und kurzen Zykluszeiten hergestellt werden.
Funktionsweise des Metallstempelprozesses
Ein typisches Metallprägeprojekt durchläuft mehrere Engineering- und Fertigungsstufen.
Der genaue Arbeitsablauf hängt von der Komplexität der Teile, dem Material, den Toleranzanforderungen, dem Volumen und der Art der ausgewählten Werkzeuge ab.
Ein allgemeiner Prozess umfasst:
- Teildesign-Überprüfung
- Materialauswahl
- Matrizenentwurf
- Werkzeugherstellung
- Materialzuführung
- Stempeln und Umformen
- Trimmen oder Sekundärverarbeitung
- Oberflächenbehandlung
- Maßprüfung
- Endgültige Qualitätsüberprüfung
Jede Stufe wirkt sich auf die nächste aus.
So wirkt sich beispielsweise die Materialdicke direkt auf die Düsenfreiheit aus Die Düsenfreiheit beeinflusst die Schnittkantenqualität und die Gratbildung Die Formgeometrie beeinflusst die Rückfederung Die Zuführgenauigkeit beeinflusst die Lochposition und die Merkmalsausrichtung.
Ein stabiler Metallprägeprozess hängt daher von der Kontrolle dieser Beziehungen ab, anstatt jede Stufe separat zu optimieren.
Stufe 1: Überprüfung des Produktdesigns und der Herstellungsfähigkeit
Der Stempelvorgang beginnt, bevor die Presse zu laufen beginnt.
Ingenieure bewerten zunächst die Bauteilzeichnung und stellen fest, ob die Geometrie zum Stanzen geeignet ist.
Wichtige Überlegungen sind:
- Materialstärke
- Teilabmessungen
- Biegeradius
- Lochpositionen
- Merkmalsabstand
- Zeichentiefe
- Erforderliche Toleranzen
- Anforderungen an die Oberfläche
- Produktionsvolumen
- Montageschnittstellen
Design für die Herstellung ist besonders wichtig bei gestanzten Produkten.
Eine Funktion, die in CAD-Software einfach aussieht, kann sich anders verhalten, sobald sich Blech zu verformen beginnt.
Beispielsweise kann das Platzieren von Löchern zu nahe an einer Biegung zu Verzerrungen führen. Extrem schmale Schlitze können Probleme mit der Werkzeugfestigkeit verursachen. Tiefe Merkmale können zu Rissen führen, wenn der Materialfluss nicht richtig kontrolliert wird.
Eine frühzeitige technische Überprüfung hilft dabei, diese Risiken zu erkennen, bevor Werkzeuge hergestellt werden.
Stufe 2: Auswahl von Materialien für die Metallprägung
Die Materialauswahl bestimmt, wie sich das Metall beim Schneiden und Umformen verhält.
Zu den gängigen Stanzmaterialien gehören:
| Material | Schlüsselmerkmale | Übliche Verwendungen |
|---|---|---|
| Kaltgewalzter Stahl | Gute Umformbarkeit und stabile mechanische Eigenschaften | Halterungen, Gehäuse, Strukturteile |
| Edelstahl | Stark und korrosionsbeständig | Medizinische, industrielle und Lebensmittelausrüstung |
| Verzinktem Stahl | Zinkbeschichteter Korrosionsschutz | Schränke und Außenkomponenten |
| Aluminium | Leicht und korrosionsbeständig | Automobil, Elektronik und Leichtbaukonstruktionen |
| Kupfer | Hohe elektrische Leitfähigkeit | Elektrische Kontakte und Klemmen |
| Messing | Gute Formbarkeit und Leitfähigkeit | Elektrische und dekorative Komponenten |
| Federstahl | Hohe Elastizität und Festigkeit | Clips, Federn und funktionelle Stanzteile |
Die Wahl des richtigen Materials erfordert das Gleichgewicht zwischen mechanischen Eigenschaften und Herstellbarkeit.
Wichtige Faktoren sind:
- Zugfestigkeit
- Streckgrenze
- Dehnung
- Härte
- Kornrichtung
- Oberflächenzustand
- Dickentoleranz
Auch Materialnormen sollten klar festgelegt werden.
Organisationen wie ASTM International Veröffentlichung weit verbreiteter Spezifikationen zu metallischen Materialien, Prüfmethoden, mechanischen Eigenschaften und Materialanforderungen.
Die Verwendung klar definierter Materialstandards hilft Herstellern, konsistente Inputs über alle Produktionschargen hinweg aufrechtzuerhalten.
Stufe 3: Stempelformendesign
Die Matrize ist eines der wichtigsten Elemente im gesamten Stanzprozess.
Es bestimmt die Bauteilgeometrie und steuert, wie das Material geschnitten oder geformt wird.
Ein Stempel kann Folgendes enthalten:
- Schläge
- Druckstöcke
- Stripperinnen
- Führungen
- Piloten
- Springs
- Fügt ein
- Formteile
- Schnittabschnitte
Einfache Teile können relativ einfache Werkzeuge verwenden, während komplizierte Komponenten Matrizen mit mehreren Stationen erfordern können, die zahlreiche Präzisionselemente enthalten.
Die Matrize muss so konstruiert sein, dass sie wiederholter Belastung standhält und gleichzeitig die Maßhaltigkeit beibehält.
Ingenieure müssen Folgendes berücksichtigen:
- Materialstärke
- Gesenkfreiheit
- Werkzeugstahlauswahl
- Erwartetes Produktionsvolumen
- Schnittkraft
- Umformkraft
- Verschleißbereiche
- Wartungszugang
Schlechtes Werkzeugdesign kann zu einer instabilen Produktion führen, selbst wenn die Presse selbst sehr genau ist.
Progressive Dies und mehrstufiges Stanzen
Progressive Stempelprägung wird häufig verwendet, wenn ein Bauteil während der Wiederholungsproduktion mehrere Vorgänge erfordert.
Ein Metallband bewegt sich durch mehrere Matrizenstationen Jede Station führt einen anderen Vorgang durch.
Zum Beispiel:
Station 1 kann Ortungslöcher durchbohren.
Station 2 kann zusätzliche Ausschnitte erstellen.
Station 3 kann ein Merkmal verbiegen.
Station 4 kann einen weiteren Abschnitt bilden.
Die Endstation trennt den fertiggestellten Teil vom Streifen.
Dieser Ansatz kann mehrere Vorgänge in einen kontinuierlichen Produktionszyklus integrieren.
Progressive Matrizen können besonders nützlich für Komponenten sein, die Folgendes enthalten:
- Mehrfachlöcher
- Mehrere Biegungen
- Geformte Tabs
- Flansche
- Komplexe Konturen
Der Prozess erfordert eine hochpräzise Materialzuführung, da jeder Vorgang korrekt mit dem vorherigen übereinstimmen muss.
Die Bedeutung der Fütterungsgenauigkeit
Bei der Bewertung der Stempelqualität wird die Materialzuführung manchmal übersehen.
Bei der kontinuierlichen Produktion muss das Spulen- oder Bandmaterial während jedes Presszyklus um einen kontrollierten Abstand in die Matrize vordringen.
Bei unterschiedlicher Vorschublänge können auch Merkmalspositionen variieren.
Moderne Stanzsysteme können Folgendes verwenden:
- Mechanische Zuführungen
- Servozuführungen
- Rollenzuführungen
- Spulenglätter
- Automatische Entcoiler
Servokontrollierte Zuführung ist besonders dort sinnvoll, wo eine präzise Positionierung und flexible Zufuhrlängen erforderlich sind.
Dieser Zusammenhang zwischen Werkzeugbau, Zuführung, Presssteuerung und nachgelagerter Automatisierung ist in modernen Metallverarbeitungslinien wichtig. JB, hat diskutiert, wie CNC-Steuerung und automatisierte Positionierung beeinflussen Metallverarbeitungslinien, insbesondere wenn Servozuführung, Stanzen und wiederholbare Positionierung als ein integriertes Produktionssystem funktionieren müssen.
Für Ingenieure, die Stanzgeräte oder Lieferanten bewerten, ist der entscheidende Punkt, dass die Teilegenauigkeit von der gesamten Linie und nicht nur von der Matrize abhängt.
Stufe 4: Ausklemmen und Stanzen
Abschneiden und Stanzen sind beides Schneidvorgänge, dienen jedoch unterschiedlichen Zwecken.
Abdeckend
Durch das Abdecken wird das Außenprofil eines Stücks aus Blechmaterial geschnitten.
Der entfernte Abschnitt wird zum Werkstück.
Stanzend
Durch Stanzen wird Material entfernt, um Löcher oder Öffnungen zu erzeugen.
Das entfernte Material wird normalerweise als Schrott behandelt.
Obwohl beide Vorgänge unkompliziert erscheinen, hängt die Schnittqualität stark vom Stempel-zu-Stempel-Räumnis ab.
Eine falsche Freigabe kann Folgendes verursachen:
- Übermäßige Grate
- Schlechte Kantenqualität
- Werkzeugverschleiß
- Dimensionsvariation
- Knackend
Der geeignete Abstand hängt von der Materialart, der Härte und der Dicke ab.
Bei Präzisionsstanzteilen muss auch der Werkzeugzustand überwacht werden, da verschlissene Stempel und Matrizen die Kantenqualität allmählich verändern können.
Stufe 5: Biegen und Formen
Viele Stanzteile benötigen Biegungen oder dreidimensionale Merkmale.
Beim Biegen erfährt das Material sowohl Spannung als auch Kompression.
Die Außenseite der Biegung dehnt sich aus, während die Innenseite zusammengedrückt wird.
Nach dem Entfernen der Umformkraft kehren einige Materialien teilweise in ihre ursprüngliche Position zurück. Dieses Phänomen wird als Rückfederung bezeichnet.
Der Frühling hängt ab von:
- Materialtyp
- Streckgrenze
- Dicke
- Biegeradius
- Werkzeuggeometrie
- Formverfahren
Hersteller kompensieren Rückfederung durch Werkzeugkonstruktion und Prozessparameter.
Eine genaue Umformung wird besonders wichtig, wenn mehrere Biegungen während der Endmontage mit passenden Komponenten ausgerichtet werden müssen.
Stufe 6: Tiefzeichnen
Durch Tiefziehen wird flaches Blech in hohle oder becherartige Formen umgewandelt.
Während dieses Vorgangs zieht ein Stempel Material in einen Matrizenhohlraum, während ein Blindhalter den Materialfluss steuert.
Typische Tiefziehprodukte sind:
- Metallgehäuse
- Cups
- Abdeckungen
- Container
- Shell-komponenten
- Elektrische Teile
Tiefziehen erfordert eine sorgfältige Kontrolle, da sich das Material bewegen muss, ohne zu reißen oder zu falten.
Wichtige Faktoren sind:
- Ziehverhältnis
- Materialduktilität
- Leerhalterkraft
- Schmierung
- Schlagradius
- Matrizenradius
Einige Komponenten erfordern mehrere Ziehvorgänge, anstatt in einer einzigen Stufe geformt zu werden.
Schmierung beim Metallstanzen
Durch die Schmierung wird die Reibung zwischen Blech und Werkzeug verringert.
Die richtige Schmierung kann sich verbessern:
- Materialfluss
- Werkzeuglebensdauer
- Oberflächenzustand
- Formstabilität
Eine unzureichende Schmierung kann zu Abrieb, Kratzern, Überhitzung oder beschleunigtem Werkzeugverschleiß führen.
Auch bei der Reinigung oder anschließenden Beschichtung kann eine übermäßige Schmierung zu Problemen führen.
Das Schmiermittel muss daher nach Material, Umformschwere, Oberflächenanforderungen und nachgelagerten Prozessen ausgewählt werden.
Presseauswahl und Tonnage
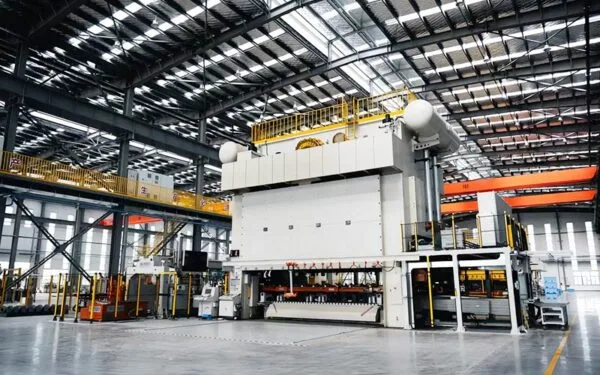
Die Stanzpresse muss für den vorgesehenen Betrieb ausreichend Kraft bereitstellen.
Erforderliche Tonnage hängt ab von:
- Materialfestigkeit
- Blechdicke
- Schnittumfang
- Zeichentiefe
- Umformfläche
Die Verwendung einer Presse mit unzureichender Kapazität kann die Formkonsistenz verringern und die Werkzeugausstattung beschädigen.
Auch der Pressetyp spielt eine Rolle.
Zu den gängigen Stanzgeräten gehören:
- Mechanische Pressen
- Hydraulische Pressen
- Servopressen
Mechanische Pressen werden häufig für wiederholte Hochgeschwindigkeitsoperationen eingesetzt.
Hydraulische Pressen sorgen für eine flexible Kraftsteuerung und können für Tiefziehen und bestimmte Umformvorgänge nützlich sein.
Servopressen bieten programmierbare Bewegungsprofile, die helfen können, das Umformverhalten für komplexe Bauteile zu optimieren.
Metallstanzverfahren für die Herstellung hoher Volumina
Besonders attraktiv wird das Stempeln bei steigenden Produktionsmengen.
Ist das Werkzeug entwickelt und die Produktionsparameter stabilisiert, kann ein Stanzsystem sehr schnell und konsistent Bauteile herstellen.
Die Stanzverfahren Linametalworks Ist für die wiederholte Herstellung von Blechteilen positioniert, die stabile Abmessungen und eine skalierbare Produktion erfordern.
Hochvolumiges Stempeln profitiert von:
- Kurze Taktzeiten
- Wiederholbare Geometrie
- Automatisierte Materialzuführung
- Effiziente Materialausnutzung
- Reduzierte manuelle Handhabung
Eine hohe Produktionsgeschwindigkeit erhöht jedoch auch die Bedeutung der Überwachung.
Ein kleines, tausendfach wiederholtes Prozessproblem kann zu erheblichen nicht konformen Ausgaben führen.
Die Produktionskontrolle sollte daher eine regelmäßige Inspektion und Überwachung des Werkzeugzustands umfassen.
Metallstempelung vs. Blechherstellung
Durch Stanzen und Blechherstellung können ähnliche Komponenten hergestellt werden, sie nutzen jedoch unterschiedliche Produktionsstrategien.
| Faktor | Metallstempelung | Blechherstellung |
|---|---|---|
| Werkzeugbau | Oft sind spezielle Matrizen erforderlich | Flexible CNC-Werkzeuge |
| Produktionsvolumen | Stark für die Wiederholungsproduktion | Hervorragend geeignet für Prototypen und unterschiedliche Stückzahlen |
| Zykluszeit | Sehr schnell nach der Einrichtung | Hängt von Schneid- und Umformvorgängen ab |
| Designänderungen | Möglicherweise ist eine Änderung der Matrize erforderlich | Oftmals einfacher digital zu ändern |
| Komplexes Formen | Hervorragend geeignet mit technischen Matrizen | Kommt auf die Ausstattung an |
| Automatisierung | Hoch geeignet | Zunehmend automatisiert |
Das Stanzen wird tendenziell attraktiver, wenn die Geometrie stabil ist und das Produktionsvolumen spezielle Werkzeuge rechtfertigt.
Die Fertigung bietet mehr Flexibilität, wenn sich Designs häufig ändern.
Die beiden Prozesse können auch innerhalb derselben Baugruppe kombiniert werden.
Metallstanzen vs. CNC-Bearbeitung
Durch die CNC-Bearbeitung wird Material aus dem Feststoffmaterial entfernt.
Stanzen formt oder schneidet Blech neu.
Die Bearbeitung ist im Allgemeinen besser geeignet für:
- Dicke feste Bestandteile
- Präzisionsbohrungen
- Komplexe dreidimensionale Merkmale
- Tight-tolerance-schnittstellen
Das Stempeln eignet sich im Allgemeinen eher für:
- Dünne Blechkomponenten
- Klammern
- Clips
- Abdeckungen
- Terminals
- Formblechteile
Viele Industrieprodukte enthalten sowohl bearbeitete als auch gestanzte Komponenten.
Die Herstellungsmethode sollte daher entsprechend der Bauteilgeometrie ausgewählt werden, anstatt auf jedes Teil einen Prozess anzuwenden.
Häufige Probleme beim Stanzen von Metall
Wenn die Material-, Werkzeug- oder Prozessbedingungen nicht ordnungsgemäß kontrolliert werden, können mehrere Mängel auftreten.
Burr-formation
Grate entstehen häufig durch Werkzeugverschleiß oder unangemessene Matrizenfreiheit.
Übermäßige Grate können die Montage beeinträchtigen und scharfe Kanten erzeugen.
Knackend
Risse können auftreten, wenn das Material über seine Formfähigkeit hinaus gedehnt wird.
Mögliche Ursachen sind:
- Übermäßige Umformtiefe
- Kleiner Biegeradius
- Schlechte Materialduktilität
- Falsche Kornorientierung
Faltend
Beim Ziehen kann es zu Faltenbildung kommen, wenn der Materialfluss nicht ausreichend kontrolliert wird.
Leerhalterdruck und Werkzeuggeometrie spielen eine wichtige Rolle.
Rückfederung
Die elastische Erholung nach dem Formen kann dazu führen, dass sich die Biegewinkel außerhalb der Spezifikation bewegen.
Werkzeug- und Umformparameter können erwartete Rückfederungen ausgleichen.
Oberflächenkratzer
Kratzer können durch kontaminierte Werkzeuge, schlechte Materialhandhabung, unzureichende Schmierung oder beschädigte Matrizenoberflächen verursacht werden.
Das Verständnis dieser Mängel hilft Herstellern, vorbeugende Kontrollen einzurichten.
Wie die Stempelqualität kontrolliert wird
Die Qualitätskontrolle sollte in die gesamte Produktion integriert werden und nicht erst nach Abschluss des Stanzens durchgeführt werden.
Typische Kontrollen umfassen:
- Materialeingangsüberprüfung
- Erststückprüfung
- Prozessbegleitende Maßprüfung
- Werkzeugzustandsüberwachung
- Oberflächeninspektion
- Endprobenahme oder Vollkontrolle
Zu den Inspektionstools können gehören:
- Messschieber
- Mikrometer
- Höhenmesser
- Optische Messsysteme
- Koordinatenmessgeräte
- Go/no-go-messgeräte
- Kundenspezifische Inspektionsvorrichtungen
Bei großen Produktionsmengen können spezielle Messgeräte die Inspektion schneller und wiederholbarer machen.
Qualitätsmanagement-Frameworks wie z ISO 9001 Betonen Sie kontrollierte Prozesse, Leistungsbewertung, dokumentierte Systeme und kontinuierliche Verbesserungsprinzipien, die für die Wiederholungsfertigung direkt relevant sind.
Wartung und Produktionsstabilität von Matrizen
Stanzformen sind Produktionswerkzeuge und erfordern eine regelmäßige Wartung.
Wiederholter Kontakt mit Metall verschleißt nach und nach Schneiden und Formflächen.
Wartungsaktivitäten können umfassen:
- Stanzschärfen
- Gesenkschärfung
- Führende Inspektion
- Federaustausch
- Reinigung
- Schmierung
- Ersatz einfügen
- Ausrichtungsprüfung
Vorbeugende Wartung hilft, unerwartete Ausfallzeiten zu reduzieren und hält die Teileabmessungen stabil.
Ein Hersteller sollte die erwartete Werkzeuglebensdauer verstehen und Wartungsintervalle entsprechend den tatsächlichen Produktionsbedingungen festlegen.
Anwendungen des Metallstempelns
Das Metallstanzen unterstützt eine Vielzahl von Branchen.
Automobil
Typische gestanzte Komponenten sind:
- Klammern
- Verstärkungsteile
- Strukturblechbauteile
- Clips
- Montagekomponenten
Elektronik und elektrische Ausrüstung
Zu den gängigen Anwendungen gehören:
- Elektrische Kontakte
- Terminals
- Abschirmungskomponenten
- Einfriedungsteile
Industriemaschinen
Gestanzte Komponenten können umfassen:
- Klammern
- Garde
- Abdeckungen
- Montageplatten
- Funktionale Hardware
Landwirtschaftliche Geräte
Landmaschinen enthalten oft gestempelte:
- Klammern
- Montagekomponenten
- Strukturteile
- Schutzkomponenten
Medizinische Ausrüstung
Präzisionsstanzen kann auch unterstützen:
- Instrumentenkomponenten
- Clips
- Kleine Edelstahlkomponenten
- Funktionelle Blechteile
Die Eignung des Stanzens hängt von Material, Geometrie, Toleranz und Produktionsanforderungen ab und nicht nur von der Industrie.
So entwerfen Sie Teile für Metallstanzungen
Ein gutes Stanzdesign sollte den Herstellungsprozess von Anfang an berücksichtigen.
Ingenieure sollten darauf achten:
- Gleichmäßige Materialdicke
- Praktische Knickradien
- Ausreichende Kantenabstände
- Angemessener Lochabstand
- Gesteuerte Merkmalstiefe
- Materialkornrichtung
- Zugängliche Inspektionsfunktionen
Sehr komplexe Merkmale sollten vor der Fertigstellung der Zeichnung mit dem Werkzeughersteller bewertet werden.
Schon früh in der Entwicklung getroffene Designentscheidungen können die langfristige Produktionsstabilität deutlich verbessern.
Wann ist Metallstempel die richtige Wahl?
Metallstanzen eignen sich besonders dann, wenn ein Projekt Folgendes erfordert:
- Wiederholte Produktion
- Stabile Bauteilgeometrie
- Dünne Blechmaterialien
- Mehrere Löcher oder geformte Merkmale
- Hochdimensionale Konsistenz
- Effiziente automatisierte Fertigung
Es ist möglicherweise weniger geeignet, wenn jede Komponente einzigartig ist oder wenn erwartet wird, dass sich das Design häufig ändert.
Bei der Prototypenentwicklung können zunächst Laserschneiden, CNC-Biegen oder Bearbeiten zum Einsatz kommen, bevor ein Design auf Stanzen übertragen wird, sobald sich die Geometrie stabilisiert hat.
Dieser abgestufte Ansatz kann Werkzeugrevisionen reduzieren.
Welche Informationen sollten Käufer einem Stempelhersteller zur Verfügung stellen?
Vollständige Projektinformationen erleichtern die technische Bewertung erheblich.
Nützliche Informationen umfassen:
- 2 D-Zeichnungen
- 3 D-Modelle
- Materialgüte
- Materialstärke
- Kritische Toleranzen
- Erforderliche Oberflächenbeschaffenheit
- Erwartete Menge
- Montageanforderungen
- Funktionelle Anwendung
Enthält die Komponente kritische Paarungsmerkmale, sollten diese eindeutig identifiziert werden.
Die Bereitstellung jährlicher oder erwarteter Produktionsmengen hilft den Herstellern auch dabei, festzustellen, ob progressive Werkzeuge, Ein-Operations-Matrizen oder eine andere Produktionsstrategie besser geeignet sind.
So wählen Sie einen Lieferanten für Metallstempel aus
Ein Stanzlieferant sollte auf mehr als einer Presskapazität bewertet werden.
Wichtige Bereiche sind:
- Werkzeugbau
- Materialerfahrung
- Pressfähigkeit
- Zuführgeräte
- Inspektionsressourcen
- Gesenkpflege
- Produktionsleitung
Käufer sollten auch feststellen, ob der Lieferant damit verbundene Fertigungsvorgänge unterstützen kann.
Eine Komponente muss möglicherweise gestanzt werden, gefolgt von:
- Bearbeitung
- Schweißen
- Einfädelnd
- Plattieren
- Pulverbeschichtung
- Versammlung
Die Zusammenarbeit mit einem Lieferanten, der in der Lage ist, diese Vorgänge zu koordinieren, kann Produktionsübergaben reduzieren.
Linametalworks kombiniert Metallprägefähigkeiten Mit breiterer Präzisions-Metallverarbeitungsunterstützung für Komponenten, die mehrere Fertigungsstufen erfordern.
Schlussfolgerung
Der Metallprägeprozess ist viel mehr als das Einlegen von Blech in eine Presse.
Zuverlässige gestanzte Komponenten hängen von einer koordinierten Technik in den Bereichen Produktdesign, Materialauswahl, Matrizenentwicklung, Materialzuführung, Presssteuerung, Umformparameter, Inspektion und Werkzeugwartung ab.
Durch Abdecken und Stanzen wird die Bauteilgeometrie etabliert Durch Biegen und Formen entstehen funktionale Formen Durch Tiefziehen werden dreidimensionale Strukturen möglich Progressive Matrizen kombinieren mehrere Arbeitsgänge zu effizienten Produktionsabläufen, während automatisierte Feeder und Prozesssteuerungen zur Aufrechterhaltung der Wiederholbarkeit beitragen.
Für OEMs und industrielle Käufer sollte der richtige Stanzlieferant daher nicht nur Presskapazität, sondern auch Werkzeugkenntnisse, Materialkompetenz, Qualitätskontrolle und die Fähigkeit bieten, während der gesamten Wiederholungsproduktion einen stabilen Prozess aufrechtzuerhalten.
Linametalworks unterstützt maßgeschneiderte Stanzprojekte für Industriekomponenten, die eine wiederholbare Herstellung und mehrere Umformvorgänge erfordern Unternehmen, die neue Stanzteile entwickeln, können die verfügbaren prüfen Kundenspezifische Stanzlösungen oder Kontakt Linametalworks Zeichnungen, Materialien, Produktionsanforderungen und Sekundärverarbeitung zu besprechen.
Häufig gestellte Fragen
Wie ist das Metallprägeverfahren?
Beim Metallstanzen werden Pressen und technische Matrizen verwendet, um Blech in die erforderlichen Formen zu schneiden oder plastisch zu verformen. Zu den üblichen Vorgängen gehören Stanzen, Stanzen, Biegen, Formen, Tiefziehen, Bördeln und Beschneiden. Mehrere Vorgänge können zur wiederholten Herstellung zu einer progressiven Matrize kombiniert werden.
Welche Materialien eignen sich für das Metallstanzen?
Zu den gängigen Materialien gehören kaltgewalzter Stahl, Edelstahl, verzinkter Stahl, Aluminium, Kupfer, Messing und Federstahl. Das richtige Material hängt von der erforderlichen Festigkeit, Korrosionsbeständigkeit, elektrischen Eigenschaften, Formbarkeit, Dicke und der Betriebsumgebung des fertigen Bauteils ab.
Was ist ein progressiver Stempelwürfel?
Eine progressive Matrize enthält mehrere Stationen, die unterschiedliche Vorgänge ausführen, wenn sich Metallstreifen durch das Werkzeug bewegen. Eine einzelne Komponente kann schrittweise durchstochen, geschnitten, gebogen, geformt und schließlich vom Trägerstreifen getrennt werden, wodurch das Verfahren für die wiederholte Herstellung geeignet ist.
Was verursacht Mängel an gestanzten Metallteilen?
Häufige Ursachen sind falsche Düsenfreiheit, abgenutzte Werkzeuge, instabile Materialeigenschaften, schlechte Schmierung, ungenaue Zuführung, übermäßige Formdehnung, falsche Presseinstellungen und unzureichende Prozesskontrolle. Die Identifizierung der Grundursache ist wichtig, da ähnlich aussehende Defekte aus verschiedenen Phasen stammen können.
Woran erkenne ich, ob das Stempeln für meinen Teil geeignet ist?
Stanzen ist in der Regel eine Überlegung wert, wenn ein Bauteil aus Blechmaterial hergestellt wird, eine stabile Geometrie aufweist, eine wiederholte Produktion erfordert und Merkmale enthält, die mit speziellen Matrizen effizient geschnitten oder geformt werden können Produktionsvolumen, Material, Toleranzen, Werkzeuganforderungen und Sekundärvorgänge sollten alle vor der Auswahl des Prozesses bewertet werden.



