
¡bienvenidos a Mi Blog!
¡estoy encantado de tenerte aquí! Antes de sumergirnos en el contenido, me encantaría que te unieras a mí en mis plataformas de redes sociales. Es donde comparto ideas adicionales, me conecto con nuestra increíble comunidad y te mantengo actualizado sobre las últimas noticias. Así es como puedes mantenerte conectado:
📘 Facebook: Lina Metal
<PREC YouTube: Canal de metal Lina «ver tutoriales, demostraciones y guías detalladas
¡Ahora embarquémonos juntos en este viaje! Espero que el contenido aquí no sólo te resulte revelador sino también inspirador y valioso. ¡Empezemos!
Tabla de contenidos
Introducción
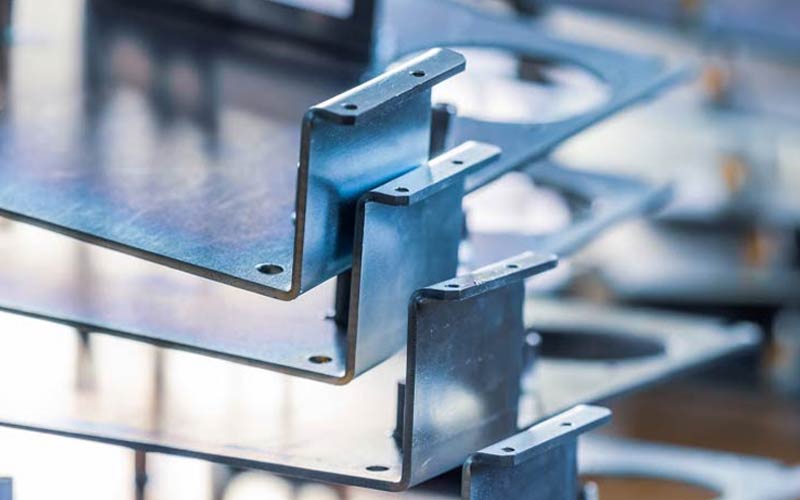
Doblado de chapa está en el corazón de la fabricación de metales moderna, impulsando industrias como la automotriz, aeroespacial, de construcción y energética. El proceso implica deformar láminas metálicas planas en ángulos o curvas deseadas sin eliminar material. Con tendencias de fabricación globales que enfatizan la precisión, la eficiencia y la optimización del material, el método de flexión adecuado puede definir la calidad del producto, la velocidad de producción y los costos operativos.
Las encuestas de la industria indican que 68% de componentes metálicos de alta precisión dependen de la flexión por prensa o por rodillos, lo que destaca su papel fundamental en la productividad industrial. Además, normas regulatorias como ISO 9001:2015 y ASTM E290 garantizan que las operaciones de flexión mantengan la integridad estructural y la coherencia en todas las líneas de producción.
Esta guía proporcionará una comparación en profundidad de presione doblar y doblado de rollos, con conocimientos sobre el comportamiento de los materiales, la precisión, el análisis de costos, los estudios de casos industriales, las estrategias de mantenimiento, las tendencias emergentes y las mejores prácticas.
Conclusiones clave de esta guía
- Fundamentos del doblado de chapa
- Doblado por prensa versus doblado por rollo: ventajas, limitaciones y aplicaciones ideales
- Consideraciones de materiales y espesores
- Normas y cumplimiento de ingeniería (ISO, ASTM, JIS)
- Comparaciones de costos, eficiencia y producción
- Aplicaciones industriales y estudios de casos del mundo real
- Errores comunes y consejos para solucionar problemas
- Tendencias futuras e innovaciones tecnológicas en flexión
- Preguntas frecuentes que abordan preguntas prácticas
Comprensión de los fundamentos de la flexión de chapa metálica
¿qué es la flexión de chapa metálica?
Doblado de chapa es un proceso de conformado en el que una lámina se deforma plásticamente a lo largo de un eje recto. A diferencia del corte o estampado, no se elimina ningún material y el proceso preserva la integridad estructural de la lámina.
Parámetros clave incluyen:
- Ángulo de curvatura -ñona el grado de curvatura previsto.
- Grosor del material --afecta la fuerza requerida y el radio de curvatura.
- Geometría de la herramienta ñan determina la precisión de la curvatura y el control del resorte.
Conceptos de ingeniería en flexión
Comportamiento del eje neutral
Durante la flexión, las fibras exteriores se estiran mientras que las fibras interiores se comprimen. El eje neutro permanece sin cambios y determina el asignación de curvatura, que es esencial para una fabricación precisa.
Compensación Springback
Una vez eliminada la fuerza de flexión, el metal tiende a volver parcialmente a su forma original. Los sistemas de flexión robóticos y CNC avanzados utilizan una flexión excesiva precalculada para compensar el retroceso.
Distribución del estrés
Los diferentes métodos producen patrones de tensión variados: la flexión por prensa localiza la tensión en el punto de flexión, mientras que la flexión por rodillo distribuye la tensión en un área más grande, lo que reduce el riesgo de grietas en materiales dúctiles.
Flexión de Prensa: Metodología y Aplicaciones
Cómo funciona la flexión por prensa
Presionar doblado, también llamado presione frenado, utiliza un sistema de punzonado y troquel. Las prensas hidráulicas o mecánicas ejercen fuerza sobre una lámina, forzándola a adoptar una forma predefinida.
Aplicaciones
- Chasis y soportes para automóviles
- Paneles de electrodomésticos
- Componentes estructurales de acero
Ventajas de la flexión de prensa
- Curvas angulares de alta precisión (tolerancia de ±0,5° para máquinas de calidad industrial)
- Ciclos de producción rápidos para piezas repetitivas
- Versatilidad en ángulos de curvatura y tamaños de matriz en V
Limitaciones
- Capacidad limitada para curvas de gran radio
- Requiere múltiples configuraciones de herramientas para geometrías complejas
- Mayor costo inicial de herramientas
Normas y directrices
- ISO 14917:2011 ñona Especificaciones de chapa doblada
- ASTM E290 «Ensayos de flexión de metales para determinar su ductilidad
Doblado de Rollos: Metodología y Aplic
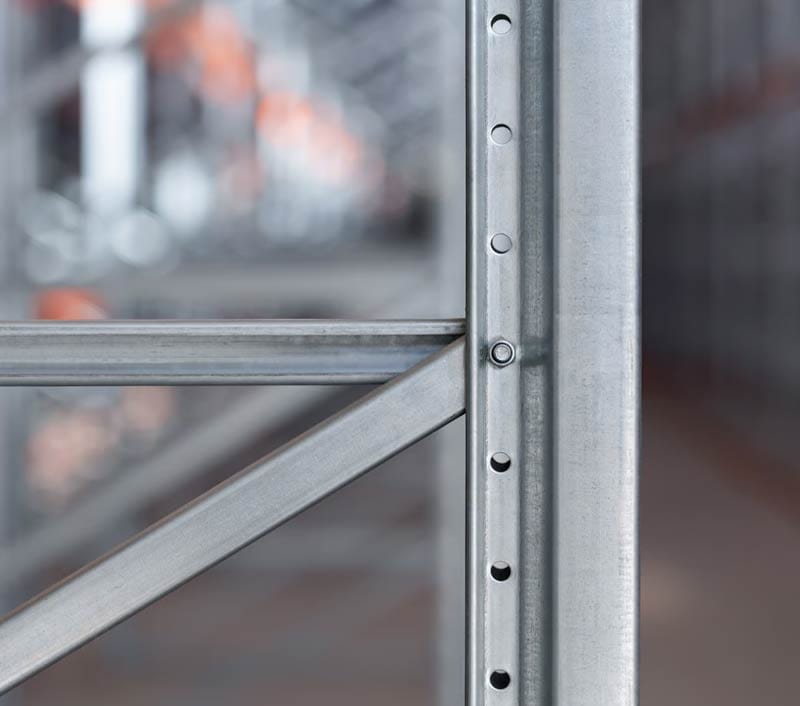
Cómo funciona la flexión por rollo
La flexión por rodillo emplea tres o cuatro rodillos para dar forma gradualmente a las láminas de metal en curvas, cilindros o conos. Las posiciones de los rodillos y la presión son ajustables para controlar la curvatura.
Aplicaciones
- Fabricación de tuberías y cilindros
- Grandes conductos HVAC
- Paneles de techo y elementos estructurales curvos
Ventajas de la flexión por rollo
- Ideal para curvas de gran radio y formas cilíndricas
- La distribución suave de la tensión reduce la fatiga del material
- Eficiente para sábanas largas o anchas
Limitaciones
- Menos preciso para ángulos agudos
- Configuración más lenta para lotes pequeños
- Operador calificado necesario para la calibración
Normas y directrices
- JIS G 3132 « Tolerancias de flexión de rodillos en láminas de acero
- EN 1011 ñero Directrices de calidad de flexión para fabricantes europeos
Flexión de prensa versus rollo: comparación lado a lado
| Característica | Presione Doblar | Doblado de rollos |
|---|---|---|
| Tipo de forma | Ángulos y pliegues | Curvas y cilindros |
| Precisión | Alto (±0,5°) | Mediu (±1,5°) |
| Velocidad de producción | Alto | Moderado |
| Complejidad de configuración | Medio | Alto |
| Estrés material | Localizado | Distribuido |
| Mejor caso de uso | Soportes estructurales | Tuberías, tanques, paneles curvos |
Consideraciones materiales en Doblado de chapa
Tipo de material
- Aluminio ñan flexible, con resorte mínimo y resistente a la corrosión
- Acero inoxidable - se necesitan herramientas de precisión, mayor resistencia y mayor retroceso
- Acero al carbono -resorte moderado, rentable y ampliamente utilizado
Espesor y radio de curvatura
- Las láminas delgadas (<2 mm) se doblan fácilmente pero son propensas a arrugarse
- Las láminas gruesas (>10 mm) requieren prensas de alta fuerza o sistemas especializados de doblado de rodillos
- Radio de curvatura recomendado: 1-2x de espesor del material para integridad estructural
Impacto en el acabado de la superficie
Los recubrimientos superficiales, como los recubrimientos en polvo o la galvanización, requieren herramientas ajustadas para evitar grietas o rayones durante la flexión.
Estudios de casos industriales
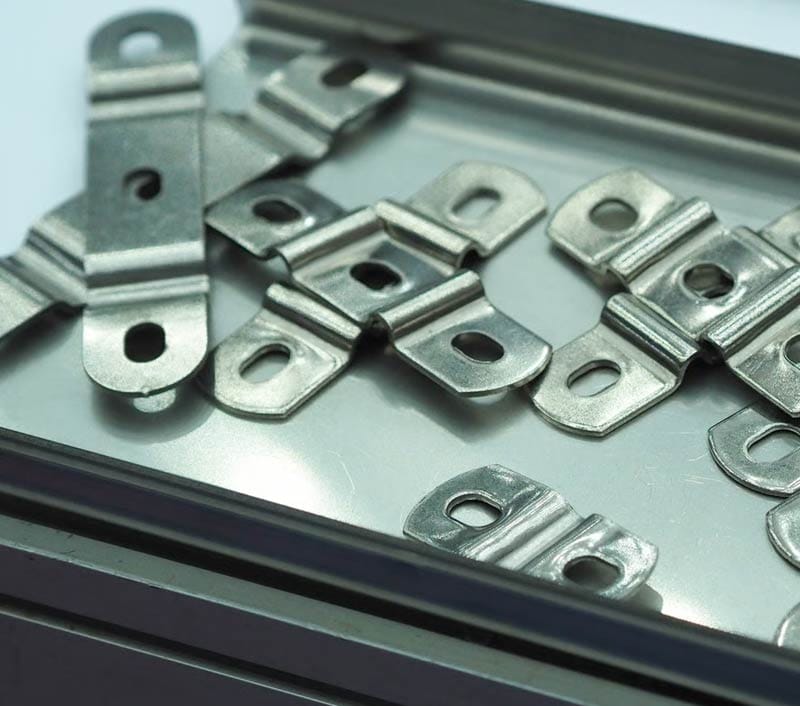
Fabricación de automóviles
- Presionar doblado se utiliza para soportes de chasis y soportes de motor
- Doblado de rollos para tubos de escape grandes y paneles cilíndricos
Industria HVAC
- Flexión por rodillos utilizada para conductos HVAC en edificios comerciales
- Doblado a presión para conectores y accesorios pequeños
Industria de la construcción
- Combinación de flexión por prensa y rollo para paneles de techo y vigas de soporte curvas
Resultado: Las empresas informan de ahorros de material de 15-20% y ciclos de producción 18% más rápidos utilizando flujos de trabajo de flexión optimizados.
Análisis de Costo y Eficiencia
Estimaciones de costos globales promedio
| Componente | Presione Doblar | Doblado de rollos |
|---|---|---|
| Inversión en equipos | $50k-$200k | $80k-$250k |
| Costo de herramientas | $2k-$10k | $5k-$15k |
| Intensidad Laboral | Medio | Alto (operadores cualificados) |
| Tasa de producción | 500-1000 de parte/zi | 50-200 partes/día |
| Mantenimiento | Medio bajo-bajo | Medio-alto |
Errores comunes en la flexión de chapa
- Cálculos incorrectos de margen de flexión
- Ignorando el springback en la configuración
- Usar troquel o radio de rodillo incorrecto
- Pasando por alto las propiedades específicas del material
Tendencias e innovaciones emergentes
CNC y sistemas de flexión robóticos
Las prensas automatizadas con servomotores y control CNC mejoran la precisión, reducen los errores del operador y optimizan la producción para ejecuciones por lotes mixtos.
IA y herramientas de simulación
El software avanzado predice el retroceso, la distribución de tensiones y las secuencias de flexión óptimas, lo que reduce la configuración de prueba y error.
Sistemas híbridos de prensa-rollo
Los sistemas integrados permiten curvas angulares de precisión y curvas de gran radio en una sola línea de producción.
Iniciativas de Sostenibilidad
- Minimizar la chatarra mediante flexión precisa
- Reciclaje de residuos metálicos
- Reducción del consumo energético con optimización de prensa hidráulica
Conclusión
Comprender las diferencias entre la flexión de prensa y rollos es crucial para la fabricación moderna de chapa metálica. Si bien la flexión por prensa sobresale en precisión angular y producción en masa, la flexión por rollo es esencial para curvas de gran radio y formas cilíndricas.
Al considerar cuidadosamente el tipo de material, el espesor, el radio de curvatura, el volumen de producción y el cumplimiento de los estándares de la industria, los fabricantes pueden maximizar la eficiencia, reducir el desperdicio y entregar componentes de alta calidad.
El futuro de doblado de chapa mentira en automatización, simulación de IA, sistemas híbridos y prácticas sostenibles, permitiendo a las industrias equilibrar productividad, precisión y rentabilidad.
Preguntas frecuentes
¿cuál es la principal diferencia entre flexión por prensa y rollo?
La flexión por presión crea ángulos precisos con un punzón y una matriz, mientras que la flexión por rodillo forma curvas suaves con rodillos.
¿Qué método es más adecuado para cilindros grandes?
La flexión del rollo es ideal debido a la curvatura gradual y la tensión distribuida.
¿Puede una sola fábrica utilizar ambos métodos de manera eficiente?
Sí, la integración de ambos garantiza flexibilidad en diversas geometrías de piezas.
¿cómo afectan el espesor y el tipo del material a la flexión?
Los metales más gruesos requieren mayor fuerza y radios mayores; Los materiales como el acero inoxidable necesitan herramientas especiales para evitar problemas de recuperación elástica.
¿existen tolerancias estandarizadas para el doblado de chapa?
Sí, las normas ISO, ASTM, EN y JIS especifican tolerancias para ángulos de curvatura, radios y planitud.



