
Willkommen auf Mein Blog!
Ich freue mich sehr, dich hier zu haben! bevor wir in die Inhalte eintauchen, würde ich mich freuen, wenn du mich auf meinen Social Media Plattformen begleitest, hier teile ich extra Einblicke, verbinde mich mit unserer tollen Community, halte dich über die neuesten Nachrichten auf dem Laufenden So bleibst du in Verbindung:
📘 Facebook: Lina Metal
️ YouTube: Lina Metal Channel – Anschauungs-Tutorials, Demos und ausführliche Anleitungen
Nun, lasst uns gemeinsam auf diese Reise gehen! ich hoffe, ihr findet die Inhalte hier nicht nur aufschlussreich sondern auch inspirierend und wertvoll, los geht's!
Inhaltsverzeichnis
Wichtige Erkenntnisse
- Aluminiumguss wird häufig in Automobil-, Maschinen- und Luft- und Raumfahrtkomponenten verwendet, ist jedoch aufgrund von Porosität und Oxidation schwer zu schweißen
- Die richtige Oberflächenvorbereitung macht mehr als 701 TP3 T erfolgreich aus Aluminiumgussschweißen Ergebnisse
- Das WIG-Schweißen bleibt die stabilste und kontrollierbarste Methode für Präzisionsreparaturen
- Durch Vorwärmen (150° - 250° -C) wird das Rissrisiko deutlich reduziert und die Durchdringung verbessert
- Die Auswahl des Füllstoffs (ER4045 vs. ER5356) wirkt sich direkt auf die Schweißfestigkeit und Korrosionsbeständigkeit aus
- Industriestandards wie AWS D1.2 und ISO 3834 definieren Qualitätsmaßstäbe für das Aluminiumschweißen
Einleitung
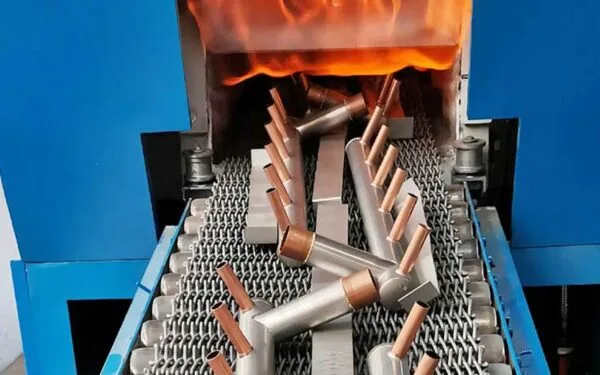
Aluminiumgussschweißen Ist keine routinemäßige Reparaturaufgabe ist ein Präzisionsmetallurgieprozess, der sich direkt auf die strukturelle Sicherheit, die Lebensdauer der Maschinen und die Betriebssicherheit auswirkt In Branchen wie der Automobilherstellung, der Reparatur schwerer Maschinen und der Wartung von Luft- und Raumfahrt sind Aluminiumgusskomponenten überall: Motorblöcke, Getriebegehäuse, Kompressorschalen, Pumpenkörper und Strukturhalterungen.
Allerdings gehören diese Komponenten auch zu den störanfälligsten bei Beschädigung, da Aluminiumguss inhärente strukturelle Schwächen wie Porosität, ungleichmäßige Kornverteilung und Kontaminationsempfindlichkeit aufweist.
Das zeigen Branchenforschungen, die in Whitepapers zur Schweißtechnik veröffentlicht wurden Über 601TP3 T fehlgeschlagener Aluminiumreparaturen werden durch unsachgemäße Vorbereitung und nicht durch die Schweißtechnik selbst verursacht. Dies macht das Verständnis des vollständigen Schweißens zum Lebenszyklus, aber alles vor und nach dem Schweißen.
Dieser Leitfaden erweitert sich in die Materialwissenschaften, Schweißphysik, Industriestandards, reale Fallstudien und Kosten-Leistungs-Analysen, um Fachleuten und Beschaffungsingenieuren eine vollständige technische Referenz zu bieten.
Aluminiumgussschweißen aus materialtechnischer Sicht verstehen
Aluminiumguss wird durch Gießen von geschmolzenem Aluminium in Formen hergestellt, wodurch eine erstarrte Struktur entsteht, die Mikrohohlräume und unregelmäßige Korngrenzen enthält.
Mikrostrukturelle Eigenschaften von Aluminiumguss
- Die Porositätswerte liegen typischerweise zwischen 11TP3 T bis 61TP3 T Volumenanteil
- Der Siliziumgehalt variiert zwischen 51TP3 T-A-121TP3 T in üblichen Legierungen (z.B. A356, A380)
- Die Kornstruktur ist ungerichtet und unregelmäßig
- Verunreinigungseinschlüsse aus Gussformen können eingebettet bleiben
Diese Faktoren machen Aluminiumgussschweißen Grundlegend anders als beim Schweißen von Aluminiumknetwerk, das eine gleichmäßigere kristalline Struktur aufweist.
Warum gegossenes Aluminium schlecht auf Schweißwärme reagiert
Bei Wärmeeinwirkung:
- Eingeschlossene Gase dehnen sich schnell aus
- Innere Poren vergrößern und wandern
- Oxidschichten verhindern eine ordnungsgemäße Fusion
- Thermische Gradienten erzeugen Spannungskonzentrationszonen
Dies erklärt, warum unsachgemäßes Schweißen häufig direkt nach dem Abkühlen zu Rissen führt.
Technische Standards für Aluminiumgussschweißen
AWS D1.2 Strukturschweißcode – Aluminium
Dieser Standard definiert:
- Mindestanforderungen an die Schweißfestigkeit
- Empfehlungen vorheizen
- Annehmbare Mängelgrenzen
Es wird häufig in der nordamerikanischen Industrieherstellung verwendet.
ISO 3834-Schweißqualitätsanforderungen
Diese internationale Norm regelt:
- Schweißprozesssteuerung
- Betreiberqualifikation
- Inspektions - und Dokumentationsverfahren
Es ist für die Luft- und Raumfahrt sowie die hochpräzise Fertigung unerlässlich.
EN 1011 Schweißführung
Bietet detaillierte Empfehlungen zu:
- Wärmeeingangsregelung
- Rissverhütungsmethoden
- Materialverträglichkeit
Die Einhaltung dieser Standards reduziert die Ausfallraten um bis zu 35% gemäß Branchenaudits.
Vorbereitungswissenschaft: Die kritischste Stufe beim Aluminiumgussschweißen
Tiefenreinigung und Kontaminationsentfernung
Aluminiumoberflächen nehmen Öl und Feuchtigkeit aufgrund der Porosität leicht auf.
Empfohlener Reinigungsprozess:
- Entfetten mit Aceton oder Isopropylalkohol
- Mechanisches Bürsten mit Edelstahldrahtbürsten
- Oberflächenschleifen zur Entfernung von Oxidschichten
Sogar 10 20 Mikrometer Kontaminationsschichten Schweißintegrität beeinträchtigen kann.
Strategie zur Optimierung vor dem Heizen
Durch das Vorwärmen wird der Thermoschock reduziert und die Schweißnahtdurchdringung verbessert.
Empfohlene Parameter:
- Komponenten mit geringer Masse: 120°C 180°C
- Komponenten mittlerer Masse: 180°C 20°C
- Schwerindustriegussteile: 220°C 250°C
Durch das Vorwärmen wird auch das Risiko eines Wasserstoffeinschlusses verringert, da die Feuchtigkeit vor Beginn des Schweißens verdampft werden kann.
Techniken zur Risserkennung vor dem Schweißen
- Farbstoffdurchdringungsinspektion (DPI)
- Magnetpartikelprüfung (für Eisenarmaturen)
- Ultraschall-Scanning auf innere Defekte
Industriestudien zeigen, dass die Inspektion vor dem Schweißen die Reparaturfehlerraten um reduziert Bis zu 45%.
Schweißmethoden in Aluminiumgussschweißanwendungen
WIG-Schweißen (Gas-Wolfram-Bogenschweißen)
WIG ist das am häufigsten empfohlene Verfahren für Aluminiumgussschweißen Aufgrund seiner Präzision.
Vorteile:
- Stabile Lichtbogensteuerung
- Minimalspritzer
- Hochwertige Wulstbildung
- Geeignet für dünne und dicke Abschnitte
Branchennutzungsrate: über 70% Präzisions-Aluminiumreparaturvorgänge
MIG-Schweißen (Gasmetallbogenschweißen)
MIG wird für schnellere, weniger präzise Anwendungen eingesetzt.
Vorteile:
- Höhere Produktivität
- Einfachere Automatisierung
- Geeignet für große bauliche Reparaturen
Einschränkungen:
- Höheres Porositätsrisiko
- Weniger Präzision bei der Wärmekontrolle
Vergleich der Schweißmethoden
| Methode | Präzision | Geschwindigkeit | Kosten | Fehlerrisiko | Industrielle Nutzung |
|---|---|---|---|---|---|
| WIG | Sehr hoch | Niedrig | Mittel | Niedrig | Präzisionsreparatur |
| MIG | Mittel | Hoch | Niedrig | Mittel | Bauliche Instandsetzung |
| Hartlötend | Niedermedium | Mittel | Niedrig | Hoch | Temporäre Korrekturen |
Füllmaterialtechnik beim Aluminiumgussschweißen
ER4045 Füllstangen
- Unterer Schmelzpunkt
- Verbesserte Strömungseigenschaften
- Reduzierte Rissneigung
- Am besten für allgemeine Reparaturen
ER5356 Füllstangen
- Höhere Zugfestigkeit (bis zu 290 MPa)
- Bessere Korrosionsbeständigkeit
- Geeignet für strukturelle Anwendungen
- Schweißverbindung mit höherer Steifigkeit
Materialauswahllogik
Wenn Stärke Priorität hat
Verwenden Sie ER5356 für tragende und mechanische Spannungskomponenten.
Wenn Rissfestigkeit Priorität hat
Verwenden Sie ER4045 für poröse oder kontaminierte Gussteile.
Wärmemanagement und metallurgische Stabilität
Wärmeeingabekontrolle
Überhitze führt zu:
- Korneinbruch
- Porositätsausdehnung
- Schweißnahtschwächung
Optimaler Wärmeeintragsbereich:
- 0,61,2 kJ/mm für Dünnschliffe
- 1.2.5 kJ/mm für Dickgussteile
Kühlratenmanagement
- Natürliche Luftkühlung wird bevorzugt
- Eine schnelle Abschreckung wird strikt vermieden
- Durch die kontrollierte Kühlung wird die Eigenspannung reduziert
Industrielle Fallstudien in Aluminiumgussschweißen
Reparaturfall für Motorblöcke im Automobilbereich
Eine europäische Kfz-Reparaturanlage analysierte 200 rissige Motorblöcke:
- 721TP3 T wurden erfolgreich mittels WIG-Schweißen repariert
- Durchschnittliche Kosteneinsparungen pro Einheit: 320 € 650 €
- Ausfallrate nach Prozessstandardisierung auf unter 8% reduziert
Reparaturfall für Industriepumpengehäuse
Eine chemische Verarbeitungsanlage reparierte Aluminiumpumpengehäuse:
- Ausfallzeit um 35% reduziert
- Ersatzkosteneinsparung: 52%
- Lebensdauer um 2,5 Jahre verlängert
Wartungsbericht für Luft- und Raumfahrtkomponenten
Laut Whitepapers zur Luft- und Raumfahrtwartung:
- Für kritische Aluminiumgussbauteile ist nur das WIG-Schweißen zugelassen
- Strenge Prüfung nach dem Schweißen erforderlich
- Fehlertoleranz nahe Null (weniger als 0,51TP3 T zulässige Porosität)
Fehleranalyse beim Aluminiumgussschweißen
Porositätsfehler
Verursacht durch:
- Feuchtigkeitsverunreinigung
- Gaseinschluss
- Unsachgemäßer Abschirmgasfluss
Heißes Cracken
Tritt auf Grund von: auf
- Ungleichgewicht des hohen Siliziumgehalts
- Übermäßige thermische Belastung
- Schnelle Kühlung
Fusionsmangel
Verursacht durch:
- Unsachgemäße Reinigung
- Unzureichender Wärmeeintrag
- Falsche Füllstoffauswahl
Wirtschaftliche Analyse des Aluminiumgussschweißens
Die Kostenanalyse der Branche zeigt:
- Kosten für die Schweißreparatur sind 40 – 701 TP3T niedriger als Ersatz
- Ausfallzeitenreduzierung verbessert die betriebliche Effizienz durch 15–25%
- Vorbeugende Schweißwartung verlängert die Lebensdauer der Ausrüstung um 2 – 4 Jahre
Markttrends und Branchenentwicklungen
Aktuelle Branchenberichte (2024 bis 2025) zeigen:
- Steigende Nachfrage nach leichten Aluminiumkomponenten in Elektrofahrzeugen
- Verstärkter Einsatz von Aluminiumguss in industriellen Automatisierungssystemen
- Wachstum der Präzisionsschweißrobotik für die Aluminiumreparatur
- Ausbau der Ausbildungsprogramme für zertifizierte Schweißtechniker
Fortschrittliche Schweißoptimierungstechniken
Puls WIG Schweißtechnik
- Reduziert die Schwankung des Wärmeeintrags
- Verbessert die Konsistenz der Schweißraupen
- Reduziert Verzerrungen bei Dünngussteilen
Optimierung des Schutzgases
Empfohlene Gase:
- 1001TP3 T Argon (Standard)
- Argon + Helium-Mischung (für tieferes Eindringen)
Wärmebehandlung nach dem Schweißen (PWHT)
Wird in der Luft- und Raumfahrt und kritischen Industrieteilen verwendet:
- Reduziert innere Belastungen
- Verbessert die mechanische Festigkeit
- Verbessert die Ermüdungsbeständigkeit
FAQ
Warum lässt sich Aluminiumguss nur schwer schweißen?
Weil es Porosität, Oxidschichten und inkonsistente Kornstrukturen enthält, die die Fusion stören.
Was ist die stärkste Methode für das Aluminiumgussschweißen?
Das WIG-Schweißen ist die zuverlässigste Methode für hochwertige und präzise Reparaturen.
Muss ich Aluminiumguss vor dem Schweißen vorheizen?
Ja, das Vorwärmen reduziert Risse und verbessert die Schweißdurchdringung.
Welcher Füllstab ist besser: ER4045 oder ER5356?
ER5356 bietet eine höhere Festigkeit, während ER4045 eine bessere Rissbeständigkeit bietet.
Können alle Aluminiumgussteile repariert werden?
Nein, stark kontaminierte oder strukturell beeinträchtigte Teile erreichen möglicherweise keine zuverlässige Schweißintegrität.
Schlussfolgerung
Aluminiumgussschweißen Hochtechnischer Prozess ist, der tiefes Verständnis der Metallurgie, der Wärmekontrolle, der Füllstoffauswahl und der Industriestandards erfordert Erfolg hängt nicht nur von Schweißkompetenz ab, sondern auch von Vorbereitung, Materialauswahl und Nachprozesskontrolle.
Durch die Einhaltung etablierter technischer Standards und die Anwendung kontrollierter Schweißparameter können Branchen starke, langlebige und kosteneffiziente Reparaturen in den Bereichen Automobil, Luft- und Raumfahrt sowie Industrie durchführen.
In modernen Fertigungsumgebungen ist die Beherrschung des Schweißens von Aluminiumguss nicht nur eine Reparaturfähigkeit, sondern auch eine strategische Fähigkeit, die die Kosten senkt, die Zuverlässigkeit verbessert und den Lebenszyklus von Geräten verlängert.



