
Inhaltsverzeichnis
Einleitung
Metallbiegedienstleistungen spielen in der modernen Blechherstellung eine zentrale Rolle, da viele industrielle Bauteile als Flachmaterial beginnen, aber letztlich zu dreidimensionalen Strukturen werden müssen.
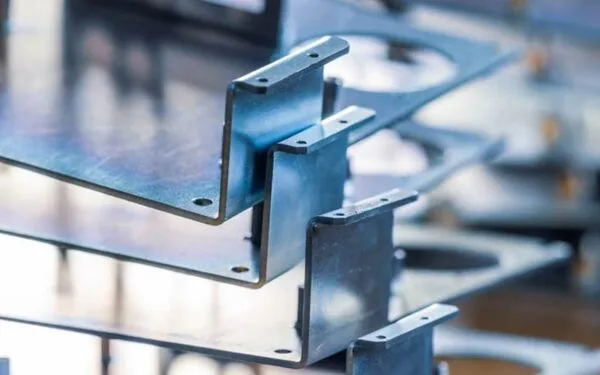
Halterungen, Gehäuse, Schaltschränke, Maschinenschutz, Montageplatten, Rahmen, Strukturplatten, Automobilkomponenten, landwirtschaftliche Geräteteile und Industriegehäuse sind alle auf kontrolliertes Biegen angewiesen, um ihre endgültige Form zu erreichen.
Der Biegevorgang mag unkompliziert erscheinen, aber beim Präzisionsformen geht es um erheblich mehr als nur das Pressen eines Blechs zwischen Werkzeugen. Materialqualität, Dicke, Kornrichtung, Biegeradius, Werkzeuggeometrie, Rückfederung, Biegezugabe, Formsequenz, Maschinengenauigkeit und Inspektionsstrategie beeinflussen alle die endgültigen Abmessungen eines Bauteils.
Für OEM-Hersteller und Ingenieurteams wirkt sich die Qualität des Metallbiegens direkt auf die Montageanpassung, die Lochausrichtung, die strukturelle Festigkeit, die Schweißpositionierung, das Oberflächenbild und die nachgelagerte Produktionseffizienz aus.
Linametalworks bietet Blechbiegung als Teil seiner umfassenderen kundenspezifischen Metallverarbeitungsfähigkeiten an und kombiniert Biegen, Stanzen, Bearbeiten, Gießen, Schmieden und Hartlöten für Industriekomponenten, die mehrere Fertigungsstufen erfordern. Linametalwerke Derzeit wird seine Biegefähigkeit als präzises Biegen, Formen und Lochstanzen für Blechkonstruktionen beschrieben.
Was sind Metallbiegedienste?
Metallbiegedienste nutzen kontrollierte Kraft, um Metall dauerhaft in einen bestimmten Winkel, Radius oder Profil zu verformen, ohne das Material vollständig zu trennen.
Der Prozess beginnt normalerweise mit flachen Blechen, Platten, Streifen oder zuvor geschnittenen Komponenten.
Eine Druckbremse oder eine andere Umformmaschine übt durch das Werkzeug Kraft aus, wodurch sich das Metall plastisch verformt.
Nach dem Entfernen der Umformlast behält das Bauteil den größten Teil seiner neuen Form.
Zu den üblichen Biegevorgängen gehören:
- V-biegen
- Luftbiegung
- Unten
- Prägung
- U-biegen
- Kantenbiegung
- Rollenbiegung
- Flatternd
- Versatzbiegung
- Mehrstufiges Formen
Die richtige Methode hängt vom Material, der Bauteilgeometrie, der Dicke, dem erforderlichen Winkel, der Produktionsmenge und der Maßtoleranz ab.
Einfache Halterungen erfordern möglicherweise nur eine oder zwei Biegungen.
Komplexe Gehäuse können mehrere Biegevorgänge erfordern, die in einer sorgfältig geplanten Reihenfolge durchgeführt werden.
Funktionsweise des Metallbiegeprozesses
Ein typisches Biegeprojekt durchläuft mehrere Fertigungsstufen.
Dazu gehören in der Regel:
- Ingenieurzeichnen Rezension
- Materialbestätigung
- Flachmusterentwicklung
- Schneiden oder Stanzen
- Werkzeugauswahl
- Maschineneinrichtung
- Biegevorgänge
- Maßprüfung
- Sekundärfertigung
- Endgültige Qualitätsüberprüfung
Jede Stufe beeinflusst die nächste.
Wenn das flache Muster falsch ist, sind auch die endgültigen geformten Abmessungen falsch.
Wenn Lochstellen nicht auf Biegung ausgelegt sind, können sie sich beim Formen verformen.
Wird der Rückfederung nicht kompensiert, kann der Endwinkel von der Zeichnung abweichen.
Präzisionsbiegen hängt daher vom gesamten technischen Arbeitsablauf ab und nicht nur von der Abkantpresse selbst.
Warum Materialauswahl beim Biegen von Metall wichtig ist
Verschiedene Metalle verhalten sich unter Umformlasten unterschiedlich.
Wichtige Materialeigenschaften sind:
- Streckgrenze
- Zugfestigkeit
- Dehnung
- Härte
- Kornstruktur
- Dickenkonsistenz
- Oberflächenzustand
Zu den gängigen Materialien, die beim Metallbiegen verwendet werden, gehören:
| Material | Biegeeigenschaften | Gemeinsame Anwendungen |
|---|---|---|
| Kohlenstoffstahl | Stark und weit formbar | Rahmen, Halterungen, Maschinenteile |
| Edelstahl | Stark mit größerem Rücksprung | Einfriedungen, Nahrungsmittel und Industrieausrüstung |
| Aluminium | Leicht und allgemein formbar | Platten, Gehäuse, Transportteile |
| Verzinktem Stahl | Korrosionsbeständiger beschichteter Stahl | Schränke und Außenkomponenten |
| Kupfer | Weich und hochformbar | Elektrische und thermische Teile |
| Messing | Gute Formbarkeit und Aussehen | Präzisions - und Dekorationskomponenten |
Materialspezifikationen sollten vor Produktionsbeginn klar definiert werden.
Organisationen wie ASTM International Veröffentlichung weit verbreiteter Standards für metallische Materialien, mechanische Eigenschaften, Prüfmethoden und Materialspezifikationen.
Die Verwendung standardisierter Materialqualitäten trägt dazu bei, dass das Umformverhalten über verschiedene Produktionschargen hinweg vorhersehbarer bleibt.
Bend Radius verstehen
Der Innenbiegeradius ist eine der wichtigsten Abmessungen in einem gebogenen Metallbauteil.
Wenn ein Blech gebogen wird, dehnt sich Material an der Außenseite der Biegung, während Material an der Innenseite komprimiert wird.
Wenn der Radius für das ausgewählte Material zu klein ist, kann eine übermäßige Verformung Folgendes verursachen:
- Knackend
- Oberflächenschäden
- Lokale Ausdünnung
- Reduzierte Ermüdungsleistung
Ein größerer Radius verringert normalerweise die Formdehnung, obwohl er möglicherweise nicht der erforderlichen Bauteilgeometrie entspricht.
Der praktische Mindestbiegeradius hängt ab von:
- Materialtyp
- Materialtemperierung
- Blechdicke
- Kornrichtung
- Werkzeugbau
- Biegeverfahren
Konstrukteure sollten daher vermeiden, auf jedes Metall die gleiche Radiusregel anzuwenden.
Ein für Weichstahl geeigneter Radius ist möglicherweise nicht für hochfesten Edelstahl oder gehärtetes Aluminium geeignet.
Was ist Bend Allowance?
Wenn flaches Blech zu einem gebogenen Bauteil wird, ändert sich die gesamte entwickelte Länge, da sich das Material um die Biegung herum dehnt und zusammendrückt.
Die Biegezugabe stellt die Länge des Materials dar, das im gekrümmten Biegebereich enthalten ist.
Hersteller verwenden diese Informationen bei der Berechnung der ursprünglichen flachen Rohlingsgröße.
Wenn die Biegezugabe nicht korrekt berechnet wird, können die fertigen Abmessungen auch dann ungenau werden, wenn der Biegewinkel selbst korrekt ist.
Bei Biegeberechnungen wird normalerweise Folgendes berücksichtigt:
- Materialstärke
- Innenbiegeradius
- Biegewinkel
- Neutralachsenstellung
- Materialeigenschaften
Moderne CAD- und Fertigungssoftware kann entwickelte flache Muster automatisch berechnen, das Fertigungsteam muss jedoch weiterhin realistische Umformdaten verwenden.
Die tatsächlichen Maschinen- und Werkzeugbedingungen können von theoretischen Werten abweichen.
Den K-Faktor verstehen
Der K-Faktor wird üblicherweise bei der Blechkonstruktion verwendet, um die Lage der neutralen Achse während des Biegens abzuschätzen.
Die neutrale Achse ist der Bereich innerhalb des Materials, in dem sich die Länge während der Umformung relativ wenig ändert.
Der K-Faktor hängt ab von:
- Material
- Biegeradius
- Dicke
- Formverfahren
- Werkzeugbedingungen
Es wird bei der Berechnung der Biegefreigabe und der Abmessungen mit flachem Muster verwendet.
Für Ingenieurteams ist es wichtig, sich keinen einzigen universellen K-Faktor zu merken.
Es gibt keinen einzigen Wert, der für jedes Material und jeden Biegeprozess einwandfrei funktioniert.
Hersteller entwickeln häufig praktische Werte basierend auf der tatsächlichen Ausrüstung, den Werkzeugen und dem Materialverhalten.
Was ist Springback?
Der Rückfederung ist eine der wichtigsten Herausforderungen beim Präzisions-Metallbiegen.
Nachdem die Biegekraft nachgelassen hat, erholt sich das Metall elastisch leicht in Richtung seiner ursprünglichen Form.
Dadurch kann sich ein unter Last in einen bestimmten Winkel gebogenes Bauteil nach dem Verlassen der Maschine in einen anderen Winkel entspannen.
Der Springback wird beeinflusst von:
- Streckgrenze
- Materialstärke
- Biegeradius
- Werkzeuggeometrie
- Formverfahren
- Kornrichtung
Hochfeste Materialien weisen oft mehr Rückfederung auf als weichere Materialien.
Beispielsweise kann Edelstahl im Vergleich zu kohlenstoffarmem Stahl einen deutlich anderen Umformausgleich erfordern.
Hersteller kompensieren mit Strategien wie:
- Überbiegend
- Werkzeugeinstellung
- Unten
- Prägung
- CNC-Winkelkompensation
Stabile Materialeigenschaften sind besonders wichtig, da sich ändernde Materialchargen manchmal das Rückfederungsverhalten verändern können.
Luftbiegung
Das Luftbiegen ist eine der gebräuchlichsten Pressbremsmethoden.
Beim Luftbiegen drückt der Stempel das Werkstück in eine V-förmige Matrize, ohne es vollständig gegen den Boden des Werkzeugs zu drücken.
Der Endwinkel wird hauptsächlich durch die Stempeltiefe gesteuert.
Vorteile sind:
- Flexible Winkelsteuerung
- Geringere Umformkraft
- Reduzierter Werkzeugbedarf
- Fähigkeit, mehrere Winkel mit einem Werkzeugsatz zu erzeugen
Da das Werkstück nur begrenzte Bereiche des Werkzeugs berührt, erfordert das Luftbiegen im Allgemeinen weniger Kraft als das Bodenbelag.
Wichtig wird jedoch die Rückfederungskompensation.
Für viele moderne CNC-Druckbremsanwendungen bietet Luftbiegung ein effektives Gleichgewicht zwischen Flexibilität und Produktivität.
Untere Biegung
Durch das Biegen von unten wird das Blech tiefer in die Matrize gedrückt, sodass es der Werkzeuggeometrie genau folgt.
Diese Methode kann in bestimmten Anwendungen eine größere Winkelkonsistenz bieten.
Im Vergleich zur Luftbiegung erfordert es normalerweise mehr Kraft.
Die Werkzeugauswahl wird auch spezifischer, da der Matrizenwinkel das fertige Bauteil direkter beeinflusst.
Das Biegen von unten kann nützlich sein, wenn die Produktion wiederholbare Winkel erfordert und die Komponentengeometrie relativ stabil ist.
Prägung
Durch die Prägung wird sehr hoher Druck auf plastisch verformtes Material innerhalb der Biegezone ausgeübt.
Dadurch kann der Rücksprung deutlich reduziert werden.
Es erfordert jedoch eine viel größere Umformkraft als Luftbiegung.
Da das Werkzeug das Material aggressiver durchdringt und komprimiert, wird die Prägung im Allgemeinen nur dann ausgewählt, wenn ihre spezifischen Vorteile die erforderliche Presskapazität und Werkzeugüberlegungen rechtfertigen.
Moderne Präzisionsfertigung bevorzugt aufgrund ihrer Flexibilität häufig das CNC-Luftbiegen, die Prägung bleibt jedoch für bestimmte Spezialanwendungen relevant.
V-Biegen
Beim V-Biegen werden ein Stempel und eine V-förmige Matrize verwendet.
Es ist eine der gebräuchlichsten Methoden zur Herstellung von Winkelblechbauteilen.
Die Größe der V-Öffnungseinflüsse:
- Erforderliche Kraft
- Biegeradius
- Materialkennzeichnung
- Formverhalten
Eine sehr schmale V-Öffnung erhöht die Formkraft und kann einen kleineren Radius erzeugen.
Eine breitere Öffnung reduziert die erforderliche Tonnage, erzeugt aber normalerweise einen größeren Radius.
Bei der Werkzeugauswahl müssen daher Geometrie, Materialdicke, Maschinenkapazität und erforderliches Aussehen ausgeglichen werden.
U-Biegen und Kanalbildung
U-förmige Profile sind in der industriellen Fertigung üblich.
Bewerbungen sind unter anderem:
- Kanäle
- Montagehalterungen
- Strukturprofile
- Gehäusekomponenten
- Verstärkungsteile
Das U-Biegen kann je nach Geometrie mehrere Umformstufen erfordern.
Eine Herausforderung ist die Aufrechterhaltung paralleler Seitenwände.
Rückfederung kann dazu führen, dass sich die Wände nach dem Umformen leicht öffnen.
Werkzeugkonstruktion und Umformkompensation werden daher wichtig, wenn Maßkonsistenz erforderlich ist.
CNC-Druckbremsbiegung
Moderne CNC-Druckbremsen verbessern die Kontrolle über viele Biegeparameter.
Das Steuerungssystem kann Folgendes verwalten:
- Ram-position
- Rückspurstellung
- Biegefolge
- Werkzeuginformationen
- Winkelausgleich
- Teilprogramme
Gespeicherte Programme sind besonders dann sinnvoll, wenn Hersteller mehrere unterschiedliche Komponentenmodelle herstellen.
Sobald ein qualifiziertes Biegeprogramm etabliert ist, kann es zur Wiederholungsfertigung zurückgerufen werden.
Allerdings kann die CNC-Steuerung nicht jede Fertigungsvariable eliminieren.
Schwankungen der Materialdicke, Kornrichtung, Werkzeugverschleiß und mechanische Bedingungen beeinflussen immer noch die Umformergebnisse.
Genaue Ausrüstung muss daher mit Prozesskenntnissen kombiniert werden.
Warum die Genauigkeit des Back-Gauge wichtig ist
Die Rücklehne positioniert das Werkstück vor dem Biegen.
Es steuert den Abstand zwischen der Knicklinie und dem Rand des Blechs.
Wenn diese Position variiert, variieren auch die Flanschabmessungen.
Moderne CNC-Druckbremsen verwenden möglicherweise programmierbare mehrachsige Rücklehren, die sich automatisch zwischen den Kurven neu positionieren.
Dies wird besonders wichtig für Bauteile mit unterschiedlichen Flanschabmessungen.
Der Bediener kann einer programmierten Reihenfolge folgen, während die Maschine die Positionierung zwischen den Stufen automatisch anpasst.
Wiederholbarkeit ist ebenso wichtig wie einmalige Genauigkeit.
Eine Maschine, die eine richtige Probe produziert, aber im Laufe einer großen Charge variiert, kann keine stabile industrielle Produktion ermöglichen.
Automatisierte Positionierung und Metallumformung
Das gleiche Prinzip gilt für breitere Metallumformgeräte.
Automatisierte Fertigungssysteme müssen möglicherweise koordinieren:
- Zuführstrecke
- Stanzposition
- Formsequenz
- Schnittlänge
- Produktmenge
- Stoffübertragung
Fachgespräch von JBs über CNC-Steuerung in Metallverarbeitungslinien Erklärt, wie die numerische Steuerung die Servozuführung, Achsenposition, Lochabstand, Schnittlänge, Werkzeugposition, Produktionsmenge und Materialübertragung in integrierten Metallverarbeitungssystemen koordinieren kann.
Obwohl Rollformen und Pressbremsenbiegen unterschiedliche mechanische Systeme verwenden, ist das zugrunde liegende Produktionsprinzip ähnlich: Eine konsistente Metallverarbeitung erfordert genaue Positionierung, kontrollierte Bewegung, wiederholbare Werkzeuge und stabile Prozessparameter.
JB. entwickelt außerdem automatisierte Form- und Stanzgeräte, bei denen Zuführung, Nivellierung, Stanzen, Formen, Schneiden, Entladen und Materialtransport in eine Produktionslinie integriert werden können.
Für OEM-Käufer zeigt dies, warum die Gerätesteuerung immer zusammen mit Werkzeugen und mechanischem Design und nicht isoliert bewertet werden sollte.
Biegesequenz für komplexe Teile
Die Reihenfolge der Biegungen ist dann von Bedeutung, wenn ein Bauteil mehrere Flansche enthält.
Eine schlecht geplante Sequenz kann zu Werkzeugstörungen führen oder die Fertigstellung späterer Biegungen verhindern.
Ingenieure müssen bewerten:
- Flanschlänge
- Teildrehung
- Werkzeugabstand
- Maschinenhalstiefe
- Bestehende geformte Merkmale
- Bedienerhandling
Beispielsweise kann das zu frühe Biegen eines hohen Flansches den Zugang zu einer anderen Biegung blockieren.
Die gleiche Komponente könnte einfach herzustellen sein, wenn zuerst die kürzeren Flansche geformt werden.
Moderne Biegesimulationssoftware kann einige dieser Konflikte bereits vor Produktionsbeginn erkennen.
Erfahrene Bediener und Fertigungsingenieure bringen auch praktisches Wissen ein, das nur schwer durch Software ersetzt werden kann.
Lochposition in der Nähe von Kurven
Zu nahe an einer Biegung platzierte Löcher können sich verformen.
Wenn sich das umgebende Material dehnt und komprimiert, können runde Löcher oval werden und Schlitze können die Geometrie ändern.
Das Ausmaß der Verzerrung hängt ab von:
- Abstand von Biegung
- Materialstärke
- Lochgröße
- Biegeradius
- Formverfahren
Designer sollten nach Möglichkeit für ausreichende Abstände sorgen.
Wenn ein Loch sehr nahe an der Biegung bleiben muss, können alternative Herstellungssequenzen in Betracht gezogen werden.
Beispielsweise kann das Merkmal nach dem Biegen bearbeitet oder gestanzt werden.
Die DFM-Überprüfung hilft dabei, diese Probleme vor Produktionsbeginn zu identifizieren.
Kornrichtung und -biegung
Bleche können Richtungseigenschaften aufweisen, die sich aus dem Walzen während der Materialproduktion ergeben.
Die Biegeausrichtung relativ zur Kornrichtung kann das Rissrisiko und das Formverhalten beeinflussen.
Bei einigen Materialien kann das Biegen parallel zur Walzrichtung das Risiko von Rissen bei kleinen Radien erhöhen.
Wichtiger wird die Wirkung mit:
- Hochfeste Legierungen
- Gehärtete Materialien
- Aluminium
- Kleine Knickradien
Hersteller sollten daher bei der Verschachtelung von Teilen auf Blechmaterial die Kornrichtung berücksichtigen.
Die Materialausnutzung sollte nicht auf Kosten der Formbarkeit optimiert werden.
Berechnung der Pressbremstonnage
Jeder Biegevorgang erfordert eine ausreichende Umformkraft.
Erforderliche Tonnage hängt ab von:
- Materialfestigkeit
- Materialstärke
- Biegelänge
- Matrizenöffnung
- Biegeverfahren
Dickere und stärkere Materialien erfordern eine größere Kraft.
Längere Biegungen erhöhen auch die Gesamttonnage.
Eine Presse sollte nicht nur deshalb ausgewählt werden, weil das Werkstück physisch zwischen die Maschinenpfosten passt.
Die Hersteller müssen bestätigen, dass über die erforderliche Biegelänge ausreichend Kraft zur Verfügung steht.
Übermäßige Belastung kann Werkzeuge, Geräte oder Komponenten beschädigen.
Metallbiegedienste für Edelstahl
Edelstahl wird aufgrund seiner Korrosionsbeständigkeit und mechanischen Festigkeit häufig in Industrieprodukten verwendet.
Typische gebogene Edelstahlprodukte sind:
- Gerätegehäuse
- Schränke
- Klammern
- Lebensmittelverarbeitende Komponenten
- Teile für medizinische Geräte
- Industriestrukturen
Edelstahl weist im Allgemeinen eine stärkere Rückfederung auf als Weichkohlenstoffstahl.
Dies bedeutet, dass Werkzeuge und Winkelkompensationen das Material reflektieren müssen.
Der Oberflächenzustand ist ein weiterer wichtiger Gesichtspunkt.
Sichtbare Edelstahlkomponenten erfordern möglicherweise eine Schutzfolie oder eine sorgfältige Materialhandhabung, um Kratzer während der Herstellung zu verhindern.
Aluminiumbiegung
Aluminium wird üblicherweise ausgewählt, wenn geringes Gewicht und Korrosionsbeständigkeit wichtig sind.
Bewerbungen sind unter anderem:
- Elektronische Gehäuse
- Transportkomponenten
- Leichte Rahmen
- Tafeln
- Gerätegehäuse
Unterschiedliche Aluminiumqualitäten und - temperierungen verhalten sich beim Biegen sehr unterschiedlich.
Einige sind sehr formbar, während gehärtete Gemüter reißen können, wenn sie auf enge Radien gebogen werden.
Ingenieurteams sollten daher die genaue Legierung und Temperierung angeben.
Allein die Verwendung von “Aluminium” auf einer Zeichnung liefert nicht genügend Informationen für eine zuverlässige Herstellung.
Kohlenstoffstahlbiegung
Kohlenstoffstahl ist eines der am häufigsten verwendeten Materialien in Metallbiegediensten.
Es bietet eine nützliche Balance von:
- Stärke
- Formbarkeit
- Verfügbarkeit
- Schweißbarkeit
Typische Anwendungen sind:
- Maschinenrahmen
- Montagehalterungen
- Strukturplatten
- Landwirtschaftliche Teile
- Industrieanlagen
Oberflächenschutz kann nach der Herstellung hinzugefügt werden durch:
- Malerei
- Pulverbeschichtung
- Verzinkend
- Plattieren
Wenn nach dem Biegen eine Beschichtung aufgetragen wird, sollten Designer darüber nachdenken, wie sich die Endbearbeitung auf die Montageabmessungen und Passeigenschaften auswirkt.
Galvanisiertes Blechbiegen
Verzinkter Stahl enthält eine schützende Zinkbeschichtung.
Es wird häufig verwendet für:
- Elektrische Gehäuse
- Außenausstattung
- HVAC-Komponenten
- Schränke
- Industriestrukturen
Beim Biegen kann der Werkzeugkontakt die Beschichtung markieren oder beschädigen, wenn der Prozess nicht richtig gesteuert wird.
Die Sauberkeit des Werkzeugs, der Biegeradius und die Handhabungsverfahren können dazu beitragen, den Oberflächenzustand zu erhalten.
Schnittkanten erfordern möglicherweise auch zusätzliche Korrosionserwägungen, da das Stahlsubstrat freiliegt.
Präzisionsbiegen und Toleranzkontrolle
Beim Präzisionsbiegen handelt es sich um mehrere Dimensionen und nicht nur um Winkel.
Wichtige Merkmale können sein:
- Biegewinkel
- Flanschlänge
- Gesamtbreite
- Lochstellung
- Parallelität
- Senkrechtheit
- Ebenheit
Die Toleranzakkumulation wird bei Bauteilen mit mehreren Biegungen wichtig.
Beispielsweise kann eine kleine Dimensionsvariation an jeder Biegung zu einer größeren Gesamtvariation am Endflansch führen.
Designer sollten daher erkennen, welche Abmessungen funktionskritisch sind.
Nicht jedes Feature erfordert eine möglichst enge Toleranz.
Praktische Toleranzen können die Fertigungsstabilität verbessern, ohne die Produktleistung zu beeinträchtigen.
Häufige Metallbiegefehler
Beim Blechbiegen können mehrere Defekte auftreten.
Knackend
An der Außenseite der Biegung können Risse entstehen, wenn das Material seine zulässige Dehnung überschreitet.
Mögliche Ursachen sind:
- Biegeradius zu klein
- Harter Materialzustand
- Ungünstige Kornrichtung
- Schlechte Materialduktilität
Eine Vergrößerung des Biegeradius oder eine Änderung des Materialzustands können das Problem lösen.
Übermäßiger Rückschlag
Durch Rückfederung kann sich der letzte Winkel nach dem Formen öffnen.
Mögliche Lösungen sind:
- Überbiegend
- Unten
- Werkzeugeinstellung
- CNC-Kompensation
Werkzeugmarken
Pressbremswerkzeuge können Spuren auf sichtbaren Oberflächen hinterlassen.
Schutzfolien, Spezialwerkzeuge oder Prozessanpassungen können die Markierung verringern.
Verzerrte Löcher
Merkmale, die sich in der Nähe der Biegezone befinden, können sich während der Umformung verformen.
Möglicherweise sind Designänderungen oder alternative Betriebsabläufe erforderlich.
Verdrehen
Lange schmale Bauteile können sich verdrehen, wenn Umformkräfte oder Materialeigenschaften nicht ausgeglichen sind.
Der Werkzeugaufbau und die Umformsequenz sollten bewertet werden.
Inkonsistente Flanschlänge
Mögliche Ursachen sind:
- Spurweitenvariation
- Materialpositionierung
- Flacher Musterfehler
- Bedienerhandling
- Maschinenkalibrierung
Die Prozesssteuerung sollte sich auf die Identifizierung der wahren Quelle konzentrieren, anstatt fertige Teile manuell anzupassen.
Biegung vs. Rollumformung
Durch das Biegen und Walzen der Pressbremse werden Bleche umgeformt, es werden jedoch unterschiedliche Produktionsanforderungen erfüllt.
| Faktor | Pressbremsbiegung | Rollumformung |
|---|---|---|
| Produktionsstil | Einzelbiegungen | Kontinuierliche Umformung |
| Typische Teillänge | Kurz bis mittel | Kann sehr lang sein |
| Werkzeugflexibilität | Hoch | Dedizierte Walzenwerkzeuge |
| Produktionsmenge | Flexibel | Stark für die Wiederholungsproduktion |
| Profilkomplexität | Hervorragend geeignet für diskrete Biegungen | Hervorragend geeignet für kontinuierliche Profile |
| Umstellungen | Relativ flexibel | Setup-abhängiger |
Abkantpressen eignen sich ideal für Halterungen, Verkleidungen, Gehäuse und speziell angefertigte Komponenten.
Für kontinuierliche Profile wie: eignet sich die Walzenformung oft besser
- Kanäle
- Pfetten
- Schienen
- Strukturabschnitte
Der richtige Prozess hängt von der Komponentengeometrie und der Produktionsstrategie ab.
Biegung vs. Metallstempel
Das Biegen kann unabhängig mit einer Druckbremse erfolgen oder in Stanzformen eingebaut werden.
Das Abkanten der Pressbremse bietet Flexibilität.
Programme und Tools können oft relativ schnell zwischen den Produkten geändert werden.
Besonders effizient wird das Stempeln, wenn das gleiche Teil wiederholt in erheblichen Mengen hergestellt wird.
Ein progressiver Stanzstempel kann Folgendes kombinieren:
- Stanzend
- Trimmen
- Biegend
- Umformung
Innerhalb eines kontinuierlichen Zyklus.
Linametalworks stellt auch Benutzerdefinierte Stanzfunktionen Für Projekte, die eine wiederholte Produktion und integrierte Schneid- oder Umformvorgänge erfordern.
Für industrielle Käufer sollten bei der Entscheidung Produktionsvolumen, Komponentengeometrie, Werkzeuganforderungen und erwartete Designänderungen berücksichtigt werden.
Biegung vs. CNC-Bearbeitung
Durch das Biegen wird Blech neu geformt, während durch die CNC-Bearbeitung Material entfernt wird.
Das Biegen ist im Allgemeinen effizienter für:
- Klammern
- Tafeln
- Blecheinfriedungen
- Garde
- Gefaltete Strukturen
Die Bearbeitung eignet sich besser für:
- Massivblöcke
- Präzisionsbohrungen
- Wellen
- Komplexe dreidimensionale Merkmale
- Tight-tolerance-schnittstellen
Viele Produkte benötigen beide Prozesse.
Ein hergestelltes Gehäuse könnte beispielsweise CNC-Biegen für seine Wände verwenden, während bearbeitete Einsätze oder Montagekomponenten hochpräzise Schnittstellen bieten.
Linametalworks kombiniert Blechumformung mit umfassenderen Präzisionsmetallverarbeitungsfähigkeiten, sodass Herstellungsmethoden entsprechend jeder Komponente ausgewählt werden können, anstatt die gesamte Baugruppe in einen Prozess zu zwingen.
Metallbiegedienstleistungen für Industriegehäuse
Industriegehäuse gehören zu den häufigsten Anwendungen für die Präzisionsbiegung von Blechen.
Produkte können sein:
- Elektroschränke
- Kontrollkästen
- Maschinengehäuse
- Servergehäuse
- Abdeckungen für Automatisierungsgeräte
Oft müssen mehrere Biegungen zusammenarbeiten, um eine genaue rechteckige Struktur zu erzeugen.
Kleine Winkelfehler können verursachen:
- Türfehlstellung
- Schlechte Eckpassung
- Montageprobleme
- Schweißlücken
Auch Lochpositionen und Ausschnitte müssen nach dem Formen ausgerichtet werden.
Aus diesem Grund sollte das Schneiden und Biegen des Gehäuses als ein integrierter Prozess betrachtet werden.
Metallbiegung für Automobilteile
Bei der Automobilherstellung werden gebogene Blechkomponenten in allen Fahrzeugstrukturen und -baugruppen eingesetzt.
Bewerbungen können sein:
- Klammern
- Verstärkungen
- Montagekomponenten
- Strukturstützen
- Gerätegehäuse
Anforderungen können Folgendes umfassen:
- Maßwiederholbarkeit
- Stärke
- Gewichtsreduktion
- Produktionskonsistenz
Die Materialqualitäten können von herkömmlichen Stählen bis hin zu fortschrittlichen hochfesten Materialien und Aluminiumlegierungen variieren.
Der Biegeprozess muss daher an jedes Material angepasst werden, anstatt identische Einstellungen anzuwenden.
Komponenten für landwirtschaftliche Maschinen
Landwirtschaftliche Geräte arbeiten häufig unter Vibrationen, Stößen, Schmutz, Feuchtigkeit und Außenbedingungen.
Gebogene Metallteile können Folgendes umfassen:
- Strukturelle Klammern
- Garde
- Verstärkungskomponenten
- Montageplatten
- Ausrüstungsplatten
Komponenten benötigen oft zusätzliche Prozesse wie:
- Schweißen
- Bearbeitung
- Pulverbeschichtung
- Versammlung
Biegegenauigkeit ist besonders wichtig, wenn beim Schweißen mehrere hergestellte Komponenten zusammenpassen müssen.
Eine schlechte Flanschpositionierung kann zu inkonsistenten Schweißlücken führen und die Montageschwierigkeiten erhöhen.
Elektro- und Elektronikgehäuse
Elektrische Geräte erfordern häufig präzise gebogene Schränke und Gehäuse.
Wichtige Designmerkmale können sein:
- Kabelöffnungen
- Lüftungslöcher
- DIN-Schienenmontage
- Innenpaneele
- Türscharniere
- Erdungspunkte
Einige dieser Merkmale werden vor dem Biegen erstellt.
Ihre Positionen müssen daher den späteren Bildungsprozess berücksichtigen.
Die Beschichtungsdicke kann auch die Tür- und Plattenabstände beeinflussen.
Bei einem erfolgreichen Gehäusedesign sollte die vollständige fertige Montage und nicht nur die flache Blattzeichnung berücksichtigt werden.
Sekundärprozesse nach dem Biegen
Das Biegen ist selten der letzte Herstellungsvorgang.
Gebogene Komponenten können anschließend Folgendes erfahren:
- Schweißen
- Nietend
- Befestigungseinsatz
- CNC-Bearbeitung
- Schleifen
- Pulverbeschichtung
- Malerei
- Versammlung
Der Biegeprozess muss daher diese späteren Stufen unterstützen.
Beispielsweise benötigen zwei zum Schweißen vorgesehene Flansche eine geeignete Ausrichtung.
Eine Montagefläche, die später eine bearbeitete Komponente erhält, benötigt eine angemessene Maßkontrolle.
Die Website von Linametalworks beschreibt ein umfassenderes integriertes Fertigungsmodell, das Stanzen, Biegen, Gießen, Schmieden, Bearbeiten, Federherstellung und Hartlöten umfasst und es komplexen Komponenten ermöglicht, mehrere komplementäre Prozesse zu durchlaufen.
Qualitätskontrolle für Metallbiegung
Die Inspektion sollte sowohl Winkel- als auch Maßanforderungen bestätigen.
Zu den gängigen Messwerkzeugen gehören:
- Winkelmesser
- Digitale Winkelmesser
- Messschieber
- Höhenmesser
- Koordinatenmesssysteme
- Kundenspezifische Armaturen
Besonders wichtig ist die Erststückprüfung.
Vor Beginn der vollständigen Produktion kann der Hersteller überprüfen:
- Biegewinkel
- Flanschmaße
- Lochpositionen
- Gesamtgeometrie
Wenn Anpassungen erforderlich sind, können CNC-Programme oder Maschineneinstellungen korrigiert werden, bevor der komplette Stapel verarbeitet wird.
Die In-Process-Inspektion hilft auch dabei, Werkzeugverschleiß oder Materialschwankungen zu erkennen.
Warum Wiederholbarkeit wichtig ist
Die industrielle Fertigung erfordert mehr als die Herstellung einer guten Komponente.
Das Verfahren muss akzeptable Teile über die gesamte Produktionsmenge hinweg reproduzieren.
Wiederholbarkeit hängt ab von:
- Stabiles Material
- Maschinenzustand
- Werkzeugzustand
- Programmsteuerung
- Positioniergenauigkeit
- Inspektion
Dies ist besonders bei Montagekomponenten wichtig.
Auch wenn die individuelle Variation relativ gering ist, können inkonsistente Teile bei der automatisierten Montage oder beim Schweißen zu erheblichen Problemen führen.
Hersteller sollten daher die Prozessfähigkeit über alle Produktionschargen hinweg bewerten und sich nicht nur auf Prototypenmessungen verlassen.
So wählen Sie einen Anbieter von Metallbiegediensten aus
Industrieabnehmer sollten mehr bewerten als nur, ob ein Lieferant eine Abkantpresse besitzt.
Wichtige Bereiche sind:
- Materialerfahrung
- Biegekapazität
- Verfügbare Werkzeuge
- CNC-Ausrüstung
- Teilgrößenfähigkeit
- Ingenieurunterstützung
- Inspektionsressourcen
- Sekundärverarbeitung
Der Lieferant sollte auch DFM-Grundsätze verstehen.
Ein erfahrenes Ingenieurteam kann Probleme identifizieren, die Folgendes betreffen:
- Biegeradius
- Flanschlänge
- Lochplatzierung
- Werkzeugzugriff
- Formsequenz
- Rückfederung
- Toleranzakkumulation
Vor Produktionsbeginn.
Dadurch kann der Bedarf an Korrekturarbeiten später verringert werden.
Welche Informationen sollten Käufer bereitstellen?
Die Bereitstellung vollständiger technischer Informationen hilft Herstellern, ein Biegeprojekt genau zu bewerten.
Nützliche Informationen umfassen:
- 2 D-Zeichnung
- 3 D-CAD-Datei
- Materialgüte
- Materialstärke
- Biegewinkel
- Innenknickradien
- Kritische Dimensionen
- Anforderungen an die Oberfläche
- Produktionsmenge
- Nebenoperationen
Designer sollten Funktionsabmessungen klar identifizieren.
Wenn ein Flansch mit einer anderen Baugruppe in Kontakt kommt, sollten seine Positionsanforderungen angegeben werden.
Wenn eine Oberfläche kosmetisch ist, sollten diese Informationen ebenfalls bereitgestellt werden, damit der Hersteller Werkzeugmarkierungen und Handhabung kontrollieren kann.
ISO-basierte Prozesssteuerung
Wiederholbares Biegen profitiert von einem strukturierten Qualitätsmanagement.
Die Qualitätsmanagementrahmen nach ISO 9001 Betont definierte Prozesse, Dokumentation, Leistungsbewertung, Korrekturmaßnahmen und kontinuierliche Verbesserung.
Für Metallbiegevorgänge können diese Grundsätze gelten für:
- Materialkennzeichnung
- Zeichensteuerung
- Maschineneinrichtung
- Werkzeugverwaltung
- Erststückprüfung
- Produktionskontrolle
- Kalibrierung
Das Ziel besteht nicht nur darin, schlechte Teile nach der Produktion zu prüfen.
Ein kontrolliertes System zielt darauf ab, den Herstellungsprozess selbst vorhersehbarer zu machen.
Wann sollten Sie Metallbiegedienste nutzen?
Metallbiegen eignet sich besonders dann, wenn ein Bauteil Folgendes erfordert:
- Faltblechbauweise
- Klammern
- Flansche
- Einfriedungen
- Tafeln
- Strukturkanäle
- Garde
- Montagemerkmale
Es kann Prototypen, technische Chargen und die Wiederholungsproduktion unterstützen.
Andere Prozesse können geeigneter sein, wenn:
- Die Geometrie ist in erster Linie fest
- Es sind äußerst komplexe interne Funktionen erforderlich
- Durchgehende Langprofile dominieren das Design
- Sehr großvolumiges Stanzen ist effizienter
Ingenieurteams sollten das gesamte Teil bewerten, bevor sie eine Herstellungsmethode auswählen.
Schlussfolgerung
Metallbiegedienstleistungen sind für die Herstellung von Halterungen, Paneelen, Gehäusen, Strukturkomponenten, Maschinenteilen, Schaltschränken und vielen anderen Industrieprodukten von wesentlicher Bedeutung.
Genaues Biegen hängt von weit mehr als der Presskapazität ab. Materialverhalten, Biegeradius, Rückfederung, Biegezugabe, K-Faktor, Werkzeuggeometrie, Positionierung, Biegefolge und Inspektion beeinflussen alle das fertige Bauteil.
CNC-Druckbremsen verbessern die Steuerung und Wiederholbarkeit, aber die Technik kann die korrekte Verfahrenstechnik nicht ersetzen Stabiles Material, genaue flache Muster, geeignete Werkzeuge, richtige Programmierung und entsprechende Inspektion sind weiterhin erforderlich.
Für OEM-Hersteller und Ingenieurteams sollte die Auswahl eines Biegelieferanten daher die Bewertung von technischer Unterstützung, Materialkenntnissen, Ausrüstungsfähigkeiten, Qualitätskontrolle und sekundären Fertigungsdienstleistungen umfassen.
Linametalworks bietet Blechbiegung als Teil seines breiteren Bereichs an Kundenspezifische Metallfertigungsfähigkeiten, Unterstützung von Industrieprojekten, die möglicherweise auch Stanzen, Bearbeiten, Gießen, Schmieden oder Hartlöten erfordern Kunden mit Zeichnungen oder kundenspezifischen Komponentenanforderungen können dies tun Kontakt Linametalworks Materialien, Abmessungen, Umformanforderungen und nachgelagerte Fertigungsanforderungen zu diskutieren.
Häufig gestellte Fragen
Was sind Metallbiegedienstleistungen?
Metallbiegedienste verwenden Pressen, Druckbremsen, Matrizen und andere Formgeräte, um flaches Metall dauerhaft in bestimmte Winkel oder Profile zu ändern. Zu den üblichen Anwendungen gehören Halterungen, Gehäuse, Paneele, Kanäle, Rahmen und industrielle Blechkomponenten.
Was verursacht Rückfederung beim Metallbiegen?
Rückfederung entsteht, weil während der Umformung eine gewisse elastische Verformung im Metall verbleibt, wenn der Druck entfernt wird, kehrt das Material teilweise in seine ursprüngliche Form zurück Materialfestigkeit, Dicke, Biegeradius, Werkzeug und Umformverfahren beeinflussen alle die Menge der Rückfederung.
Welche Metalle lassen sich mit einer Abkantpresse biegen?
Zu den gängigen Pressbremsmaterialien gehören Kohlenstoffstahl, Edelstahl, Aluminium, verzinkter Stahl, Kupfer und Messing. Jedes Material hat unterschiedliche Festigkeits-, Duktilitäts-, Rückfederungs- und Mindestradiusanforderungen, daher müssen Werkzeug- und Maschineneinstellungen entsprechend angepasst werden.
Was ist der Unterschied zwischen Metallbiegen und Walzenformen?
Durch Pressbremsenbiegung entstehen einzelne Biegungen in diskreten Bauteilen, während durch Walzenformen durch mehrere Walzenstationen kontinuierlich Band - oder Spulenmaterial geformt wird, bei kundenspezifischen Teilen bieten Pressbremsen eine größere Flexibilität, während bei langen Wiederholungsprofilen häufig Rollformen bevorzugt werden.
Wie können Hersteller die Biegegenauigkeit verbessern?
Die Genauigkeit kann durch korrekte Flachmusterberechnungen, geeignete Werkzeuge, CNC-Positionierung, Rückfederungskompensation, stabile Materialspezifikationen, Maschinenkalibrierung, kontrollierte Umformsequenzen, Erststücküberprüfung und regelmäßige prozessbegleitende Dimensionsprüfung verbessert werden.



