
Willkommen auf Mein Blog!
Ich freue mich sehr, dich hier zu haben! bevor wir in die Inhalte eintauchen, würde ich mich freuen, wenn du mich auf meinen Social Media Plattformen begleitest, hier teile ich extra Einblicke, verbinde mich mit unserer tollen Community, halte dich über die neuesten Nachrichten auf dem Laufenden So bleibst du in Verbindung:
📘 Facebook: Lina Metal
️ YouTube: Lina Metal Channel – Anschauungs-Tutorials, Demos und ausführliche Anleitungen
Nun, lasst uns gemeinsam auf diese Reise gehen! ich hoffe, ihr findet die Inhalte hier nicht nur aufschlussreich sondern auch inspirierend und wertvoll, los geht's!
Inhaltsverzeichnis
Wichtige Erkenntnisse für diesen Blog
- Grundlagen und Grundsätze der Räummetallbearbeitung
- Schlüsselarten von Räumwerkzeugen und - maschinen
- Vorteile des Broachings: Präzision, Geschwindigkeit und Oberflächenbeschaffenheit
- Vergleich mit Fräsen, Bohren und Mahlen
- Überlegungen zur Materialauswahl, Härte und Werkzeugausstattung
- Schritt-für-Schritt-Broaching-Prozess und Best Practices
- Wartungs-, Sicherheits- und Fehlerbehebungsrichtlinien
- Reale Fallstudien in Automobil-, Luft- und Raumfahrt- und Industrieanwendungen
- Industriestandards, Zertifizierungen und neue Innovationen
- FAQ zu häufigen Fragen von Ingenieuren und Maschinisten
Einleitung
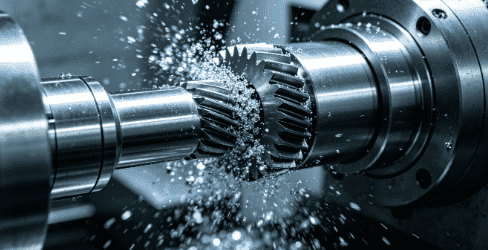
Brechen Metallbearbeitung Eckpfeiler der modernen Bearbeitung ist, die hohe Präzision, Wiederholbarkeit und Effizienz kombiniert Es wird häufig bei der Herstellung von Keilnuten, Keilnuten, Löchern und Complex-Profilen in Automobil, Luft - und Raumfahrt - und Industriekomponenten eingesetzt, im Gegensatz zum herkömmlichen Fräsen oder Bohren ermöglicht das Räumen die lineare Materialentfernung mit einer speziell entwickelten Räumnadel, was die Bearbeitungszeit und Nachbearbeitung erheblich reduziert.
Laut dem Bericht 2024 des International Journal of Advanced Manufacturing, Durch das Räumen der Metallbearbeitung kann die Produktionseffizienz um bis zu verbessert werden 40% Bei großvolumigen Anwendungen werden Toleranzen innerhalb bereitgestellt ±0,02 mm Für kritische Komponenten Mit steigendem globalen Fertigungsbedarf ist die Beherrschung von Räumtechniken für Ingenieure, Maschinisten und Produktionsleiter, die nach kostengünstigen, präzisen Lösungen suchen, unverzichtbar geworden.
Vorteile der Räummetallbearbeitung
Hohe Präzision und Wiederholbarkeit
Das Broaching liefert hochwiederholbare Ergebnisse, wodurch es ideal für die Massenproduktion komplexer Komponenten ist Genauigkeit kann erreichen ±0,01 –0,02 mm, um eine zuverlässige Montage und Passform in kritischen Systemen wie Getrieben oder Luft- und Raumfahrtbaugruppen sicherzustellen.
Effiziente Materialentfernung
Durch das Aufbrechen können erhebliche Materialmengen in einem einzigen Durchgang entfernt werden, wodurch die Zykluszeiten verkürzt werden 20–50% Im Vergleich zum Fräsen oder Bohren für ähnliche Geometrien Mehrstufige Räumnadel können progressiv schneiden und so die Oberflächenbeschaffenheit verbessern und gleichzeitig die Geschwindigkeit beibehalten.
Überlegene Oberflächenoberfläche
Die lineare Schneidbewegung von Räumnetzen erzeugt glatte Oberflächen mit minimalen Graten, wodurch die Notwendigkeit einer sekundären Endbearbeitung verringert wird. Beispielsweise erreichen Getriebekeilnuten von Kraftfahrzeugen häufig die Oberflächenrauheit darunter Ra 0,8 um Nach dem Anbruch.
Kosteneffizienz
Trotz höherer anfänglicher Werkzeugkosten reduziert das Broaching den Arbeitsaufwand und die Nachbearbeitung und sorgt bei großen Produktionsläufen für geringere Kosten pro Teil. Studien von CNC-Fertigungseinblicke 2023 Potenzial anzeigen 301TP3 T Reduzierung der gesamten Bearbeitungskosten Für großvolumige gestrichene Teile.
Arten der Räummetallbearbeitung
Pull-Broaching vs. Push-B
- Ziehen Sie Broaching: Broach wird durch das Werkstück gezogen; Wird häufig für interne Merkmale wie Löcher, Keilnuten und Keilnuten verwendet.
- Push-broaching: Broach wird durch das Material gedrückt; Ideal für Außenprofile wie Zahnradzähne oder Abflachungen.
Broach-Designoptionen
- Geradzahn-broachen: Wirksam für weiche Metalle wie Aluminium oder Messing.
- Gezackte Broaches: Entwickelt für härtere Metalle wie gehärteten Stahl, wodurch die Spanbelastung reduziert wird.
- Spezialbroachen: Maßgeschneiderte Profile für Zahnräder, Keilwellen, Turbinenschaufeln und Automobilkomponenten.
Einstufige vs. mehrstufige Broaches
- Einstufig: Entfernt Material in einem Durchgang; schneller, aber für mäßige Präzision geeignet.
- Mehrstufig: Progressives Schneiden reduziert Spannungen, erzeugt glattere Oberflächen und verlängert die Lebensdauer des Werkzeugs.
Überlegungen zu Materialien und Werkstücken
Geeignete Metalle
Brechen Metallbearbeitung Kompatibel ist mit:
- Stahl (gehärtet oder weich)
- Aluminiumlegierungen
- Kupfer und Bronze
- Titan (mit Spezialwerkzeugen)
Härterichtlinien
| Material | Typische Härte (HRC) | Empfohlener Broach-Typ | Anmerkungen |
|---|---|---|---|
| Milder Stahl | 15–25 | Gerader Zahn | Schnelles Schneiden, geringer Verschleiß |
| Gehärteter Stahl | 45–60 | Gezahnt oder mit Hartmetallspitze versehen | Progressives Schneiden empfohlen |
| Aluminiumlegierung | 80 120 HB | Gerader Zahn | Leichte Komponenten |
| Bronze | 60 100 HB | Gezahnt | Hohe Verschleißfestigkeit |
| Titanlegierung | 35 – 45 RC | Spezialbroachen | Benötigt Kühlmittel, langsamere Zufuhr |
Oberflächenbeschaffenheit und Schmierung
- Die richtige Schmierung minimiert den Wärmeaufbau, reduziert den Werkzeugverschleiß und verbessert die Oberflächenbeschaffenheit.
- Insbesondere für Stahl- und Titanbauteile werden üblicherweise Schneidflüssigkeiten oder -öle verwendet.
Schritt-für-Schritt-Broaching-Prozess
Materialvorbereitung
- Wählen Sie ein kompatibles Werkstückmaterial aus.
- Vorbohrlöcher bei internem Räumen.
- Reinigen Sie Oberflächen, um Trümmereingriffe zu verhindern.
Maschineneinrichtung
- Kalibrieren Sie die Hublänge und die Vorschubraten entsprechend dem Broach-Design.
- Sichern Sie das Werkstück, um Vibrationen zu minimieren.
- Überprüfen Sie die Ausrichtung, um ungleichmäßigen Verschleiß oder Werkzeugbruch zu verhindern.
Schneidprozess
- Füttern Sie die Brosche nach und nach; Mehrstufige Broschen sollten der vorgesehenen Reihenfolge folgen.
- Schneidkräfte überwachen; Stellen Sie sicher, dass die Schmierung alle Zähne erreicht.
- Entfernen Sie die Späne regelmäßig, um Verstopfungen und Überhitzung zu verhindern.
Inspektion nach dem Ausbrechen
- Messen Sie kritische Abmessungen mit Mikrometern oder KMGs.
- Überprüfen Sie die Oberflächenbeschaffenheit anhand der Spezifikationen (typischerweise Ra 0,8 – 6 um).
- Dokumentenqualität für Rückverfolgbarkeit und kontinuierliche Verbesserung.
Vergleichende Analyse: Broaching vs. andere Techniken
| Technik | Präzision | Materialentfernung | Zykluszeit | Bester Anwendungsfall |
|---|---|---|---|---|
| Unterbrechend | Hoch | Schnell | Kurz | Tasten, Keilnuten, Innenlöcher |
| Fräsen | Mittel | Mäßig | Mittel | Flache Oberflächen, kundenspezifische Profile |
| Bohren | Mittel | Mäßig | Lange | Kreislöcher |
| Schleifen | Sehr hoch | Langsam | Lange | Enge Toleranzveredelung |
| Elektrische Entladungsbearbeitung (EDM) | Sehr hoch | Sehr langsam | Sehr lang | Komplexe Geometrien, Hartmetalle |
Beobachtung: Das Broaching zeichnet sich durch lineare Merkmale aus, die eine hohe Präzision und Wiederholbarkeit erfordern, während das Fräsen Flexibilität für 3 D-Formen bietet und EDM hochkomplexen oder schwer zu bearbeitenden Teilen vorbehalten ist.
Reale Anwendungen
Automobilindustrie
- Herstellung von Getriebekeilnuten, Getriebetastaturen und Nabenbaugruppen.
- Beispiel: Gebrochene Keilnuten in einem 2023 BMW-Antriebsstrang Reduzierte Montagevariabilität um 15%.
Luft - und Raumfahrtindustrie
- Herstellung von Turbinenwellen, Fahrwerkskomponenten und Luft- und Raumfahrtbefestigungen.
- Beispiel: Rolls-Royce Trent Triebwerksteile Rachen für die Keilwellenausrichtung mit Toleranzen ±0,02 mm verwenden.
Industriemaschinen
- Durchbrechungsbuchsen, Riemenscheiben und hydraulische Komponenten wird die Effizienz in der Massenproduktion gesteigert.
- Fallstudie: Siemens-Werk in Deutschland Reduzierte Bearbeitungszeit um 351TP3 T mittels Räumung für Pumpenwellen.
Sicherheitsüberlegungen
Bedienersicherheit
- Tragen Sie immer schützende Brillen, Handschuhe und Gehörschutz.
- Halten Sie die Hände frei von beweglichen Broachzähnen.
Maschinensicherheit
- Stellen Sie sicher, dass Notstopps funktionsfähig sind.
- Überprüfen Sie die Maschinenschutzvorrichtungen und die Ausrichtung regelmäßig.
Ergonomie und Umwelt
- Automatisierte Feeds reduzieren die Belastung des Bedieners.
- Verwenden Sie das richtige Kühlmittel und die richtige Belüftung, um Hitze und Dämpfe zu bewältigen.
Branchenstandards und Zertifizierungen
- ISO 2768-1 & ISO 2768-2: Allgemeine Toleranzen für Metallbauteile.
- BS EN 124: Anwendbar für lastbewertete Räumvorrichtungen in industriellen Anwendungen.
- ASTM A48/A536: Für Gusseisenbauteile, die im Räummaschinenbau verwendet werden.
- ISO 9001 & ISO 14001: Qualitäts - und Umweltmanagementstandards für Fertigungsstätten.
Innovationen in der Metallverarbeitung
Intelligente Überwachung
- Integration von Kraftsensoren und CNC-Feedback für die vorausschauende Wartung.
- Reduziert ungeplante Ausfallzeiten und verbessert die Prozesskonsistenz.
Fortschrittliche Beschichtungen
- Hartmetall- oder diamantbeschichtete Räumnadel verlängern die Werkzeuglebensdauer für hochharte Metalle.
- Reduziert den Verschleiß in Produktionsumgebungen mit hohem Volumen.
Automatisierung
- Roboterbe - und - entladung für Hochdurchsatz-Broaching-Leitungen.
- Verbessert Sicherheit, Präzision und Wiederholbarkeit.
Wartung und Fehlerbehebung
Routineinspektion
- Untersuchen Sie Zähne auf Absplitterung oder Verformung.
- Prüfen Sie die Ausrichtung und Schmiersysteme der Maschine.
Schmierung und Reinigung
- Reinigen Sie regelmäßig Broachen, um eine Ansammlung von Spänen zu verhindern.
- Tragen Sie Schneidflüssigkeiten gemäß den Empfehlungen des Herstellers auf.
Ersatzrichtlinien
- Verfolgen Sie Zyklen und Materialhärte, um den Werkzeugaustausch vorherzusagen.
- Vermeiden Sie es, über die empfohlene Verwendung hinauszuschneiden, um die Oberflächenqualität aufrechtzuerhalten.
Tabelle: Parameter des Räumprozesses für gewöhnliche Metalle
| Metalltyp | Futterrate (mm/Rev) | Schnittgeschwindigkeit (m/min) | Schmierart | Werkzeuglebensdauer (Zyklen) |
|---|---|---|---|---|
| Milder Stahl | 0.03–0.05 | 10–15 | Schneidflüssigkeit auf Ölbasis | 50,000–70,000 |
| Gehärteter Stahl | 0.01–0.02 | 5–10 | Synthetisches Kühlmittel | 30,000–50,000 |
| Aluminiumlegierung | 0.05–0.08 | 20–25 | Ölbasierte oder wasserlösliche Flüssigkeit | 70,000–100,000 |
| Bronze | 0.04–0.06 | 15–20 | Schneidflüssigkeit auf Ölbasis | 50,000–80,000 |
| Titanlegierung | 0.01–0.03 | 5–8 | Synthetisches Kühlmittel | 20,000–35,000 |
Beobachtung: Richtige Vorschubgeschwindigkeit, Geschwindigkeit und Schmierung beeinflussen die Lebensdauer und Oberflächenqualität des Werkzeugs erheblich. Die Verwendung mehrstufiger Räumnadel für harte Materialien reduziert den Verschleiß und verbessert die Präzision.
Neue Trends und Innovationen in Brechen Metallbearbeitung
Integration mit CNC-Systemen
Moderne Räummaschinen verfügen häufig über eine CNC-Steuerung, um Vorschubraten, Hublänge und Schneidkräfte in Echtzeit anzupassen. Dies ermöglicht adaptives Schneiden, optimierte Effizienz und gleichbleibende Teilequalität, insbesondere in der Luft- und Raumfahrt- und Automobilfertigung.
Intelligente Sensoren und vorausschauende Wartung
Sensoren überwachen Vibration, Temperatur und Schnittkraft Datenanalysen sagen Werkzeugverschleiß voraus und verhindern unerwartete Ausfälle, reduzieren Ausfallzeiten und verbessern die Betriebssicherheit.
Hybridmaterialien und -beschichtungen
Hartmetall, diamantbeschichtete oder keramische Einsätze auf Räumnadel erhöhen die Lebensdauer des Werkzeugs und halten die Leistung bei der Bearbeitung harter Legierungen aufrecht. Beschichtete Räumnadel reduzieren außerdem die Reibung und die Wärmeentwicklung und ermöglichen so schnellere Schnittgeschwindigkeiten.
Automatisierung und Roboterhandhabung
Automatisiertes Be- und Entladen senkt die Arbeitskosten und erhöht die Sicherheit. Robotersysteme können große Räumlinien bewältigen, den Durchsatz verbessern und gleichzeitig die Belastung des Menschen durch Schneidvorgänge minimieren.
Fallstudien, die die Effizienz der Metallbearbeitung beim Unterbringen belegen
Automobilgetriebekomponenten
Ein großer europäischer Automobilhersteller hat das Räumnäher für Zahnradkeilbahnen in Produktionslinien eingeführt. Der Wechsel vom herkömmlichen Fräsen verkürzte die Zykluszeiten um 35% und verbesserte Toleranzkonsistenz von ±0,05 mm auf ±0,02 mm.
Turbinenwellen für die Luft - und Raumfahrt
Rolls-Royce nutzte das Räumen, um Keilwellen für Turbinentriebwerke herzustellen. Die erzielte Präzision betrug ±0,015 mm und sorgte so für eine nahtlose Montage und eine längere Lebensdauer bei hoher thermischer und mechanischer Belastung.
Industrielle Hydraulikkomponenten
Siemens Deutschland implementierte internes Räumen für Pumpenwellen, wodurch Bearbeitungsschritte und Werkzeugwechsel reduziert wurden Die Produktionseffizienz verbesserte sich um 301TP3 T, und die Nacharbeitsraten fielen unter 11TP3 T pro Charge.
Best Practices zur Optimierung der Räummetallbearbeitung
Werkzeugauswahl
- Ordnen Sie den Broach-Typ der Materialhärte und -geometrie zu.
- Verwenden Sie mehrstufige Räumnadel für Hartmetalle, um die Oberflächenbeschaffenheit zu verbessern und den Werkzeugverschleiß zu reduzieren.
Maschineneinrichtung
- Sorgen Sie für die richtige Ausrichtung, Klemmung und Hubkalibrierung.
- Überwachen Sie Vibrationen und Schneidkräfte, um Werkzeugausfälle zu vermeiden.
Schmierung und Kühlung
- Tragen Sie geeignete Schneidflüssigkeiten je nach Metalltyp auf.
- Halten Sie den Kühlmittelfluss aufrecht, um die Hitze zu reduzieren und die Lebensdauer des Werkzeugs zu verlängern.
Inspektion und Qualitätskontrolle
- Implementieren Sie eine In-Prozess-Messung mit Mikrometern oder Koordinatenmessgeräten (KMM).
- Führen Sie historische Daten, um den Werkzeugverschleiß und die Bearbeitungsleistung zu verfolgen.
Umwelt- und Wirtschaftsaspekte
Nachhaltige Praktiken
- Recycelbare Räumwerkzeuge und umweltfreundliche Schneidflüssigkeiten reduzieren die Umweltbelastung.
- Effiziente Materialentfernung minimiert Schrott - und Energieverbrauch.
Kosten-Nutzen-Analyse
- Obwohl die anfänglichen Werkzeugkosten höher sind, führen reduzierte Arbeit, Zykluszeit und Nachbearbeitung zu erheblichen Einsparungen bei mittelgroßen bis großen Produktionsläufen.
- Der ROI wird bei Hochvolumenoperationen maximiert, insbesondere bei Präzisionskomponenten.
Schlussfolgerung
Beherrschend Räumschlosserei Techniken sind für moderne Fertigungseffizienz, Präzision und Kosteneffizienz unerlässlich. Von Automobilgetriebesystemen bis hin zu Turbinenwellen für die Luft- und Raumfahrt sorgt das Räumen für eine hohe Wiederholbarkeit, eine hervorragende Oberflächenbeschaffenheit und eine minimale Nachbearbeitung.
Durch die sorgfältige Auswahl von Materialien, Räumnistypen, Schmiermethoden und die Einhaltung von Industriestandards können Hersteller die Lebensdauer des Werkzeugs maximieren, die Produktionskosten senken und die Qualität der Komponenten der obersten Stufe aufrechterhalten. Innovationen wie CNC-Integration, sensorbasierte Überwachung und Hybrid-Werkzeugbeschichtungen fördern weiterhin die Effizienz und Nachhaltigkeit des Räumens.
Die Investition in hochwertige Räumprozesse gewährleistet eine zuverlässige, präzise und skalierbare Produktion für die heutigen Industrieanwendungen mit hoher Nachfrage.
FAQ
Was ist der Unterschied zwischen dem Räumen und dem Mahlen?
Das Aufbrechen ist linear und hochwiederholbar, ideal für Keilnuten und Keilnuten Das Fräsen ist vielseitig für komplexe 3 D-Oberflächen, aber langsamer für sich wiederholende lineare Merkmale.
Kann das Räumen auf gehärtetem Stahl angewendet werden?
Ja, mit gezackten oder mit Hartmetall versehenen Räumnadel und entsprechender Schmierung kann gehärteter Stahl effizient gebrochet werden.
Wie oft sollten Räumwerkzeuge überprüft werden?
Nach jeder Produktionsschicht für Hochvolumenbetriebe; andernfalls wird eine wöchentliche Mindestinspektion empfohlen Achten Sie auf Zahnverschleiß, Absplitterung und Ausrichtungsprobleme. Eine frühzeitige Erkennung verhindert eine schlechte Oberflächenbeschaffenheit und mögliche Maschinenschäden.
Welche Materialien eignen sich am besten für das Räumen der Metallbearbeitung?
Das Broaching funktioniert gut auf einer breiten Palette von Metallen, einschließlich Stahl, Aluminium, Kupfer, Bronze, und Titanlegierungen Auswahl hängt von Härte, Dicke und Oberflächenbeschaffenheit Anforderungen Gehärteter Stahl erfordert Spezial-Broachen und richtige Schmierung.
Ist das Broaching für kleine Produktionsläufe kostengünstig?
Das Broaching ist für die Produktion mittlerer bis hoher Stückzahlen hocheffizient. Bei kleinen Auflagen können die anfänglichen Werkzeugkosten höher sein als beim Fräsen oder Bohren, aber bei Präzisionsteilen mit sich wiederholenden Merkmalen überwiegt die langfristige Effizienz häufig die Anfangsinvestition.
Kann das Räumen komplexe Geometrien erzeugen?
Ja, aber in erster Linie lineare oder rotationssymmetrische Profile wie Keilnuten, Keilnuten, Zahnradzähne und Löcher Hochkomplexe 3 D-Oberflächen können komplementäre Prozesse wie CNC-Fräsen oder EDM erfordern.
Wie schneidet die Räummetallbearbeitung im Vergleich zu anderen Schneidtechniken für Toleranzen ab?
Das Broaching bietet typischerweise engere Toleranzen (±0,01 –0,02 mm) als das Fräsen oder Bohren. Bei extrem kritischen Komponenten kann das Schleifen oder EDM eine höhere Präzision erreichen, aber das Broaching gleicht Genauigkeit, Geschwindigkeit und Kosteneffizienz aus.



