
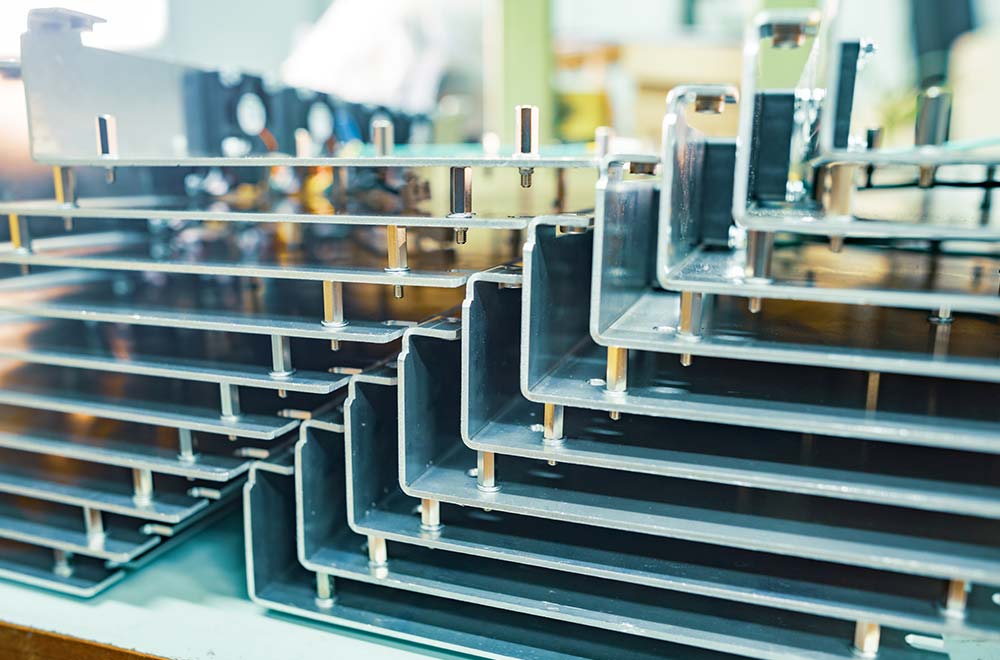
Der Übergang von Rohstoffen zum Endprodukt umfasst typischerweise einen oder mehrere der folgenden drei Prozesse: Materialentfernung (Schneiden), Verformung und Montage, wenn alle diese Prozesse erforderlich sind, werden sie normalerweise in chronologischer Reihenfolge durchgeführt.
Materialentfernung
Dabei wird das Rohmaterial geschnitten, um die gewünschte Form zu erhalten Um maximale Präzision, Geschwindigkeit und Effizienz zu gewährleisten, werden üblicherweise CNC-Wasserstrahl-, Plasma- und Laserschneidtechnologien eingesetzt. In einigen Fällen kann auch eine elektrische Entladungsbearbeitung (EDM) eine Option sein.
Laserschneiden
Beim Laserschneiden wird ein Laserstrahl hoher Dichte verwendet, um das Werkstück direkt zu bestrahlen und das Material durch Schmelzen, Verdampfen oder Verbrennung präzise zu schneiden. Laserschneidmaschinen werden häufig in Schneid-, Bohr- und Gravuranwendungen eingesetzt. Zu den drei gängigen Lasertypen gehören CO2 (Kohlendioxid), Nd (Neodym) und Nd:YAG (Neodym-dotierter Yttrium-Aluminium-Granat), jeweils mit unterschiedlichen Vorteilen und Anwendungen in der Schneidtechnologie.
CO2-Laser haben eine hohe Energieeffizienz und ein hohes Leistungsausbeuteverhältnis, die hauptsächlich zum Schneiden dünner Materialien, zum Gravieren und Bohren verwendet werden. Nd-Laser sind zwar energiereich, haben aber eine geringere Wiederholeffizienz und eignen sich zum Gravieren, Bohren und Schweißen. Nd:YAG-Laser haben eine sehr hohe Leistungsabgabe und können dickere Materialien schneiden, ihre Betriebskosten sind jedoch höher als bei CO2-Lasern.
Laserschneidmaschinen können für die Verarbeitung von Metallen wie Aluminium, Stahl, Kupfer und Edelstahl verwendet werden. Sie eignen sich am besten zum Schneiden dünner Werkstücke (maximale Dicke von 15 mm für Aluminium und 6 mm für Stahl), zum Gravieren und Bohren.
Wasserstrahlschneiden
Beim Wasserstrahlschneiden wird mittels einer Düse zum Schneiden ein Hochdruckwasserstrom auf das Werkstück fokussiert, bei relativ weichen Materialien wie Gummi und Holz wird ausschließlich Wasser verwendet, bei harten Materialien wie Metallen wird zum Schneiden eine Mischung aus Wasser und Schleifpartikeln verwendet.
Wasserstrahlschneiden kann Materialien verschiedener Dicke schneiden Die maximale Dicke, die geschnitten werden kann, hängt von der Art des Materials ab Von allen CNC-Schneidverfahren bietet Wasserstrahlschneiden die höchste Präzision, mit Toleranzen zwischen 0,05 mm und 0,1 mm Ein Grund für seine hohe Präzision ist, dass im Gegensatz zum Plasma - und Laserschneiden beim Wasserstrahlschneiden keine Wärme entsteht, so dass es keine Wärmeeinflusszone im Werkstück gibt Das Wasserstrahlschneiden ist sehr flexibel und kann zum Schneiden harter Materialien wie Aluminium, Stahl, Kupfer, Edelstahl und anderer Metalllegierungen sowie weicherer Materialien wie Polymere, Elastomere, Holz und Schaum verwendet werden.
Plasmaschneiden
Das Plasmaschneiden funktioniert, indem einem Gas Wärme und Energie zugeführt wird, es in Plasma umgewandelt wird, das heiße Plasma wird dann durch ein Inertgas oder Luft beschleunigt und aus einer Schneiddüse auf das Werkstück ausgestoßen, das Plasma bildet mit dem Werkstück einen Lichtbogen, wodurch es schmilzt und schneidet, als elektrischer Prozess kann das Plasmaschneiden nur elektrisch leitende Materialien verarbeiten.
Plasmaschneidmaschinen können sehr dicke Materialien, wie Aluminium bis 300 mm und Stahl bis 200 mm, mit einer Toleranz von 0,2 mm schneiden, auch Edelstahl, Kupfer, und andere Metalllegierungen können mit Plasmaschneidmaschinen bearbeitet werden, je nach Komplexität der benötigten Teile können 2-Achsen - oder 3-Achsen-Schneidmaschinen eingesetzt werden.
Während Plasmaschneidmaschinen nicht so vielseitig und präzise sind wie Wasserstrahl - und Laserschneidmaschinen, sind sie die beste Option für dicke, elektrisch leitfähige Metallteile, da sie beim Schneiden solcher Materialien schneller und kostengünstiger sind.
Umformung
Bei diesem Verfahren werden Bleche durch Steuerung der aufgebrachten Kraft in die gewünschte Form gebogen oder geformt. Zu den Formprozessen gehören Biegen, Formen, Stanzen und Strecken mithilfe von Formen sowie hydraulischen und elektromagnetischen Bremsen.
Versammlung
Dies ist der Prozess der Kombination verschiedener bearbeiteter Werkstücke zum Endprodukt Zu den Montageprozessen gehören Schweißen, Hartlöten, Nieten und manchmal auch die Verwendung von Klebstoffen.



