
Inhaltsverzeichnis
Einleitung
Hartlöten und Löten sind beide weit verbreitete Methoden, um Metallkomponenten zu verbinden, ohne die primären Grundmaterialien zu schmelzen Da die beiden Prozesse mehrere Grundprinzipien gemeinsam haben, werden sie manchmal als austauschbar behandelt. In der industriellen Fertigung können sich die Unterschiede zwischen Hartlöten und Löten jedoch erheblich auf die Verbindungsfestigkeit, Betriebstemperatur, Materialverträglichkeit, Dimensionsstabilität, Dichtungsleistung und Langzeitzuverlässigkeit auswirken.
Bei beiden Verfahren wird ein Füllmetall verwendet, das schmilzt und zwischen eng anliegenden Oberflächen fließt. Die Grundkomponenten bleiben fest, während der geschmolzene Füllstoff in die Verbindung eintritt und beim Abkühlen eine metallurgische Verbindung eingeht. Der Hauptunterschied besteht im Temperaturbereich, der zum Schmelzen des Füllmetalls verwendet wird. Dieser Temperaturunterschied führt jedoch zu wichtigen Änderungen in der Verbindungsleistung und -anwendung.
Für Ingenieure, OEM-Hersteller, Gerätekonstrukteure und industrielle Beschaffungsteams erfordert die Auswahl des richtigen Verbindungsprozesses mehr als nur die Feststellung, ob zwei Metallkomponenten verbunden werden können. Die erwartete Last, Materialkombination, der gemeinsame Abstand, die Betriebsumgebung, die Hitzeeinwirkung, die Produktionskonsistenz und die nachfolgenden Fertigungsvorgänge müssen alle bewertet werden.
Linametalworks stellt Kundenspezifische Hartlotdienste Für Präzisionsmetallbaugruppen, dünnwandige Komponenten, unterschiedliche Metallverbindungen und Industrieteile, die eine zuverlässige mechanische, thermische, elektrische oder Dichtungsleistung erfordern.
Was ist Brazen?
Das Hartlöten ist ein Metallverbindungsprozess, bei dem ein Füllmetall über 450°C, aber unter die Schmelztemperatur der zu verbindenden unedlen Metalle erhitzt wird.
Die Grundstoffe bleiben daher während des gesamten Betriebs fest.
Sobald der Füllstoff seine Arbeitstemperatur erreicht hat, schmilzt er und fließt durch Kapillarwirkung in den schmalen Fugenspalt, nach dem Abkühlen erstarrt der Füllstoff und bildet eine starke Bindung zwischen den Komponenten.
Typische Hartlötanwendungen umfassen:
- Kupferrohrbaugruppen
- Wärmetauscher
- Hydraulische Komponenten
- Elektrische Anschlüsse
- Kühlsysteme
- Automobilkomponenten
- Luft - und Raumfahrtbaugruppen
- Industriewerkzeuge
- Komponenten für medizinische Geräte
- Unähnliche Metallverbindungen
Einer der Hauptvorteile des Hartlötens ist seine Fähigkeit, Materialien zu verbinden, die beim herkömmlichen Schmelzschweißen schwer zu verbinden wären.
Linametalworks’ Hartlotverfahren Unterstützt Kombinationen aus Stahl, Gusseisen, Kupferlegierungen, Aluminiumlegierungen, Nickellegierungen und anderen technischen Metallen, einschließlich Anwendungen, bei denen unterschiedliche Materialien verbunden werden müssen.
Was ist Löten?
Beim Löten wird ein ähnliches Grundprinzip verfolgt, jedoch ein Füllmaterial mit einer Schmelztemperatur unter etwa 450°C verwendet.
Da das Verfahren bei niedrigeren Temperaturen abläuft, führt das Löten weniger Wärme in die umgebenden Komponenten ein.
Dies macht es besonders nützlich für empfindliche Baugruppen und temperaturempfindliche Anwendungen.
Zu den gängigen Lötanwendungen gehören:
- Leiterplatten
- Elektrische Klemmen
- Drahtverbindungen
- Kleine elektronische Baugruppen
- Instrumentenkomponenten
- Leichtbau-installation
- Kleinpräzise Baugruppen
Lötarbeiten kommen besonders häufig in der Elektronik vor, da übermäßige Hitze Komponenten, Isolierungen oder Leiterplattenmaterialien beschädigen könnte.
Die resultierende Verbindung soll normalerweise für elektrische Kontinuität, Abdichtung, Positionierung oder relativ leichte mechanische Unterstützung sorgen, anstatt die erheblichen strukturellen Belastungen zu tragen, die mit vielen gelöteten Baugruppen verbunden sind.
Hartlöten vs. Löten: Der Hauptunterschied
Der am weitesten verbreitete Unterschied zwischen Hartlöten und Löten ist die Schmelztemperatur von Füllstoff und Metall.
| Faktor | Hartlötend | Löten |
|---|---|---|
| Füllschmelztemperatur | Über ca. 450°C | Unterhalb von ca. 450°C |
| Grundmetall geschmolzen | Nein | Nein |
| Typische Gelenkfestigkeit | Höher | Untere |
| Wärmeeintrag | Mäßig bis hoch | Untere |
| Gemeinsame Anwendungen | Mechanische und industrielle Baugruppen | Elektronik und leichte Verbindung |
| Unähnliches Metallvermögen | Ausgezeichnet | Gut für passende Kombinationen |
| Präzisionsbaugruppen | Hoch geeignet | Hoch geeignet |
| Typische Produktionsverwendungen | Automobil, Maschinen, Luft - und Raumfahrt, Wärmeübertragung | Elektronik, elektrische Komponenten |
Diese Temperaturunterscheidung beeinflusst mehrere andere Herstellungseigenschaften.
Höhere Löttemperaturen erlauben die Verwendung von Fülllegierungen mit größeren mechanischen und thermischen Fähigkeiten Niedrigere Löttemperaturen verringern die thermische Verzerrung und schützen empfindliche Bauteile.
Keines der beiden Verfahren ist universell besser Ihre Eignung hängt von den betrieblichen Anforderungen der Endmontage ab.
Wie durch Hartlöten eine starke Metallverbindung entsteht
Ein erfolgreiches Hartlöten hängt stark von der Kapillarwirkung ab.
Wenn zwei Metalloberflächen mit einem geeigneten Spalt positioniert sind, kann geschmolzenes Füllmetall zwischen ihnen fließen, ohne dass die Grundmetalle selbst schmelzen müssen.
Ob dies effektiv geschieht, bestimmen mehrere Faktoren:
- Gemeinsame Freigabe
- Oberflächensauberkeit
- Füllstoff-metall-kompatibilität
- Heizgleichmäßigkeit
- Flussleistung
- Grundmaterial
- Bauteilgeometrie
Besonders wichtig ist die gemeinsame Räumung.
Bei zu großer Spaltweite kann die Kapillarwirkung nachlassen und der Füllstoff sich möglicherweise nicht gleichmäßig verteilen, bei zu enger Spaltscharte kann es vorkommen, dass geschmolzener Füllstoff Schwierigkeiten beim Eintritt in das Gelenk hat.
Die genaue Bauteilfertigung trägt somit direkt zur Lötqualität bei.
Dies ist einer der Gründe, warum das Hartlöten oft mit CNC-Bearbeitung, Stanzen oder präziser Blechumformung kombiniert wird. Der Verbindungsprozess kann nur dann konsistent funktionieren, wenn die Gegenkomponenten selbst innerhalb geeigneter Maßgrenzen hergestellt werden.
Die Rolle der Oberflächenvorbereitung
Auch eine richtig gestaltete Fuge kann versagen, wenn die Oberflächen verunreinigt sind.
Metallkomponenten können tragen:
- Öl
- Schmieren
- Oxide
- Schneidflüssigkeiten
- Staub
- Skala
- Umgang mit Kontamination
Diese Stoffe können verhindern, dass das Füllmetall das Grundmaterial richtig benetzt.
Die Vorbereitung kann daher Folgendes umfassen:
- Entfettend
- Lösungsmittelreinigung
- Mechanische Reinigung
- Chemische Reinigung
- Oxidentfernung
Das genaue Verfahren hängt von der Materialart und den Herstellungsbedingungen ab.
Besonders wichtig ist die Sauberkeit bei Kupfer, Edelstahl, Aluminium, Nickellegierungen und Präzisionskomponenten, bei denen Oxidschichten den Füllstofffluss beeinträchtigen können.
Ein kontrollierter Herstellungsprozess sollte daher die Reinigung als Teil des Lötvorgangs und nicht als optionalen kosmetischen Schritt behandeln.
Was ist Benetzung beim Löten und Löten?
Benetzung beschreibt die Fähigkeit von geschmolzenem Füllmetall, sich über die Oberfläche des Grundmaterials auszubreiten und sich mit dieser zu verbinden.
Eine gute Benetzung ist sowohl beim Hartlöten als auch beim Löten unerlässlich.
Wenn der geschmolzene Füllstoff isolierte Tröpfchen bildet, anstatt sich über die Oberfläche auszubreiten, kann es sein, dass sich keine zuverlässige metallurgische Verbindung bildet.
Das Benetzungsverhalten wird beeinflusst durch:
- Oberflächensauberkeit
- Füllstoffzusammensetzung
- Grundmetallzusammensetzung
- Gelenktemperatur
- Flussauswahl
- Atmosphäre
Dies erklärt, warum zwei Materialien, die physikalisch zusammenpassen, möglicherweise immer noch eine sorgfältig ausgewählte Fülllegierung und eine kontrollierte Heizmethode erfordern.
Die Materialverträglichkeit sollte daher vor Produktionsbeginn bewertet werden.
Warum Flux verwendet wird
Beim Erhitzen können Metalloberflächen schnell oxidieren.
Oxidfilme stören die Füllstoff-Metall-Benetzung und verhindern eine stabile Fugenbildung.
Flux hilft, vorhandene Oxide zu entfernen und reduziert die weitere Oxidation während des Fügens.
Verschiedene Flussmittelformulierungen sind für unterschiedliche Material - und Temperaturkombinationen ausgelegt.
Für das industrielle Hartlöten hängt die Flussmittelauswahl von Folgendem ab:
- Grundmetall
- Fülllegierung
- Löttemperatur
- Heizmethode
- Gelenkkonfiguration
Nach dem Hartlöten müssen Flussmittelrückstände möglicherweise entfernt werden, da einige Rückstände das Aussehen, das Korrosionsverhalten oder die spätere Verarbeitung beeinträchtigen können.
Beim Hartlöten in kontrollierter Atmosphäre oder im Vakuum kann die Prozessumgebung selbst die Notwendigkeit herkömmlicher Flüsse reduzieren oder ganz eliminieren.
Hartlot-Füllmetalle
Die Füllmetallauswahl ist eine der wichtigsten technischen Entscheidungen beim Hartlöten.
Zu den gängigen Füllsystemen gehören:
- Silberbasierte Legierungen
- Legierungen auf Kupferbasis
- Nickelbasislegierungen
- Legierungen auf Aluminiumbasis
- Legierungen auf Messingbasis
Auswahl hängt ab von:
- Grundstoffe
- Erforderliche Gelenkfestigkeit
- Betriebstemperatur
- Korrosionsumgebung
- Elektrische Leitfähigkeit
- Wärmeleitfähigkeit
- Gemeinsame Freigabe
- Hartlötende Methode
Beispielsweise können Füllmaterialien auf Kupferbasis für bestimmte Stahl- oder Kupferanwendungen geeignet sein, während Aluminiumbaugruppen Füllsysteme erfordern, die speziell für Aluminiumlegierungen entwickelt wurden.
Hartlötlegierungen auf Nickelbasis werden häufig für Komponenten ausgewählt, die erhöhten Temperaturen oder anspruchsvollen Betriebsumgebungen ausgesetzt sind.
Der Füllstoff sollte daher als technischer Teil der Baugruppe und nicht nur als Material zum Füllen eines Spalts behandelt werden.
Lötfüllmetalle
Beim Löten werden niedriger schmelzende Fülllegierungen verwendet.
Moderne Lotmaterialien können Kombinationen verwenden, die Folgendes umfassen:
- Zinn
- Silber
- Kupfer
- Wismut
- Andere Legierungselemente
Die Elektronikfertigung setzt zunehmend auf bleifreie Formulierungen, die auf Umwelt - und Fertigungsanforderungen ausgelegt sind.
Die Auswahl des Lötmittels muss möglicherweise ausgeglichen werden:
- Schmelzverhalten
- Elektrische Leitfähigkeit
- Gelenkzuverlässigkeit
- Thermozyklus
- Bauteilempfindlichkeit
- Prozesskompatibilität
Eine Lotverbindung, die ein elektrisches Signal trägt, hat andere Leistungsprioritäten als eine gelötete Verbindung, die eine industrielle Strukturkomponente trägt.
Dieser Unterschied sollte die Prozessauswahl leiten.
Hartlöten vs. Lötgelenkstärke
Die Gelenkfestigkeit ist einer der Hauptgründe, warum Ingenieure bei Industriebaugruppen das Hartlöten anstelle des Lötens wählen.
Richtig konstruierte Hartlöten können eine erhebliche mechanische Festigkeit bieten, da die Fülllegierung eine starke metallurgische Verbindung über eine relativ große Verbindungsfläche bildet.
Überlappungsverbindungen sind besonders effektiv, da die Last auf die überlappenden Oberflächen verteilt wird.
Lötverbindungen sorgen im Allgemeinen für eine geringere mechanische Festigkeit.
Sie sind hochwirksam für Anwendungen, bei denen die Hauptfunktion lautet:
- Elektrische Verbindung
- Positionierung
- Abdichtung
- Leichte mechanische Unterstützung
Allerdings wird das Löten normalerweise nicht als primäre Verbindungsmethode für hochbelastete Industriestrukturen ausgewählt.
Wenn die Festigkeit entscheidend ist, sollten Ingenieure die gesamte Baugruppe bewerten und nicht nur die Füllstoff-Metall-Eigenschaften.
Verbindungsgeometrie, Überlappungslänge, Belastungsrichtung, Materialdicke und Betriebstemperatur können alle die Endleistung beeinflussen.
Hartlöten vs. Löten für unterschiedliche Metalle
Das Verbinden unterschiedlicher Metalle kann beim Schmelzschweißen eine Herausforderung darstellen, da jedes Metall sehr unterschiedliche Schmelztemperaturen, Wärmeausdehnungsverhalten und metallurgische Eigenschaften aufweisen kann.
Das Hartlöten stellt eine wichtige Alternative dar, da die Grundmaterialien nicht schmelzen müssen.
Dadurch ist das Hartlöten für Kombinationen wie: nützlich
- Kupfer zu Stahl
- Kupfer bis Edelstahl
- Kupfer zu Messing
- Nickellegierung zu Stahl
- Bestimmte Aluminiumkombinationen
Linametalworks unterstützt speziell Hartlöten für unterschiedliche Metallbaugruppen, einschließlich Kupfer-Aluminium-, Kupfer-Stahl- und Nickel-Legierung-Stahl-Verbindungen, sofern die Verbindungskonstruktion und die Materialkombination angemessen sind.
Dissimilar-Metall-Verbindungen erfordern noch eine sorgfältige Konstruktion.
Unterschiedliche Wärmeausdehnungskoeffizienten können beim Erhitzen und Abkühlen der Baugruppe zu Spannungen führen. Möglicherweise muss auch die elektrochemische Kompatibilität berücksichtigt werden, wenn das fertige Produkt Feuchtigkeit oder korrosiven Umgebungen ausgesetzt wird.
Hartlöten vs. Schweißen
Hartlöten wird auch häufig mit Schweißen verglichen.
Der Hauptunterschied besteht darin, dass beim Schmelzschweißen normalerweise zumindest ein Teil der Grundmaterialien geschmolzen wird, beim Hartlöten jedoch nicht.
Diese Unterscheidung führt zu mehreren praktischen Konsequenzen.
| Faktor | Hartlötend | Fusionsschweißen |
|---|---|---|
| Grundmetallschmelzen | Nein | Normalerweise ja |
| Unähnliche Metalle | Oft einfacher | Schwierig sein kann |
| Wärmeeinflußgebiet | Allgemein kleiner | Oft größer |
| Dünne Komponenten | Hoch geeignet | Erfordert eine sorgfältige Kontrolle |
| Komplexe Mehrgelenkbaugruppen | Starke Fähigkeit | Kommt auf die Barrierefreiheit an |
| Gemeinsames Auftreten | Oft sauber | Kommt auf den Ablauf an |
| Schwere Strukturfugen | Anwendungsabhängig | Hoch geeignet |
Das Hartlöten kann vorteilhaft sein, wenn die Komponenten dünn, dimensionsempfindlich oder aus verschiedenen Metallen hergestellt sind.
Schweißen kann besser geeignet sein, wenn eine tiefe Verschmelzung und eine sehr hohe strukturelle Belastung erforderlich sind.
Die Entscheidung sollte daher eher das Teil als eine allgemeine Präferenz für eine Verbindungsmethode widerspiegeln.
Hartlöten vs. Löten für Elektronik
Elektronik stellt eines der deutlichsten Beispiele dafür dar, wann Löten normalerweise bevorzugt wird.
Elektronische Baugruppen enthalten oft temperaturempfindliche Bauteile und extrem kleine Anschlüsse.
Ein Fügeverfahren bei niedrigerer Temperatur trägt dazu bei, die thermische Belastung zu begrenzen.
Typische gelötete Komponenten umfassen:
- Leiterplattenklemmen
- Drahtverbindungen
- Steckverbinder
- Schaltet
- Sensoren
- Elektronische Module
Hartlöten kommt auch in der Elektro- und Elektronikfertigung vor, insbesondere bei Komponenten, die stärkere Verbindungen, höhere Betriebstemperaturen, hermetische Abdichtung oder verbesserte Wärmeleitfähigkeit erfordern.
Beispiele können sein:
- Kühlkörper
- Leistungskomponenten
- Elektrische Kontakte
- Sensorgehäuse
- Spezialisierte Steckverbinder
Die erforderliche Funktion bestimmt die richtige Fügeweise.
Hartlöten für Wärmeübertragungskomponenten
Besonders wichtig ist das Hartlöten bei Wärmeübertragungsgeräten.
Typische Anwendungen sind:
- Heizkörper
- Wärmetauscher
- Kondensatoren
- Verdampfer
- Kühlsysteme
- Kälteanlagen
Diese Produkte enthalten häufig zahlreiche dünnwandige Rohre, Rippen, Platten oder Kanäle, die ohne übermäßige Verformung verbunden werden müssen.
Eine richtig gelötete Verbindung kann mechanische Verbindung mit Flüssigkeitsabdichtung und Wärmeleitfähigkeit kombinieren.
Bei diesen Baugruppen ist es besonders wichtig, kontrollierte Lücken über mehrere Verbindungen hinweg aufrechtzuerhalten.
Die präzise Herstellung vor dem Hartlöten wirkt sich direkt auf die Konsistenz des Füllstoffflusses während des Heizzyklus aus.
Hartlöten für Automobilanwendungen
Bei der Automobilherstellung werden Hartlötungen in verschiedenen Komponententypen eingesetzt, bei denen Dichtung, Festigkeit, Wiederholbarkeit und Wärmeübertragungsleistung wichtig sind.
Bewerbungen können sein:
- Kühlerbaugruppen
- Klimaanlagenkomponenten
- Komponenten des Kraftstoffsystems
- Schlauch
- Wärmetauscher
- Elektrische Baugruppen
Das Hartlöten im Produktionsmaßstab kann mithilfe von Induktionsheizung, Ofensystemen, kontrollierten Atmosphären und speziellen Vorrichtungen automatisiert werden.
Automatisierung trägt dazu bei, die Wiederholbarkeit aufrechtzuerhalten, das Design der Vorrichtungen und die Teilegeometrie bleiben jedoch von entscheidender Bedeutung.
Wenn sich Komponenten nicht ständig in der Vorrichtung befinden, kann eine automatisierte Erwärmung eine schlechte Gelenkpositionierung nicht ausgleichen.
Hartlöten in medizinischen und Präzisionsgeräten
Medizinische und Präzisionsgeräte können kleine, saubere Verbindungen mit kontrollierter Dimensionsänderung erfordern.
Bewerbungen können Folgendes umfassen:
- Instrumentenkomponenten
- Sensorbaugruppen
- Metallgehäuse
- Schlauch
- Präzisionsverbinder
Aufgrund der Korrosionsbeständigkeit und der mechanischen Leistung werden häufig Edelstahl und Speziallegierungen verwendet.
Der Verbindungsprozess muss mit dem Material sowie gegebenenfalls späteren Reinigungs-, Veredelungs- oder Sterilisationsanforderungen kompatibel sein.
Linametalworks zählt Medizinprodukte zu den Industriesektoren, die von seinem breiteren Unternehmen unterstützt werden Metallfertigungsanwendungen, zusammen mit Automobil, Elektronik, Maschinen, Landwirtschaft und anderen Industriebereichen.
Heizmethoden zum Löten
Das Hartlöten kann mit mehreren Wärmequellen durchgeführt werden.
Die richtige Methode hängt von der Teilegeometrie, der Produktionsmenge, dem Material und der Fülllegierung ab.
Fackellöten
Beim Lötlampenlöten wird die Verbindung mithilfe einer Flamme lokal erhitzt.
Es bietet Flexibilität für einzelne Komponenten, Reparaturarbeiten und viele manuelle Produktionsumgebungen.
Induktionslöten
Induktionserwärmung nutzt elektromagnetische Energie, um leitfähige Komponenten schnell zu erhitzen.
Vorteile können sein:
- Lokale Heizung
- Schnelle Zyklen
- Wiederholbarkeit
- Automatisierungskompatibilität
Es ist besonders nützlich für die Wiederholungsfertigung, wenn die Verbindungsstelle und die Bauteilgeometrie konsistent bleiben.
Ofenlöten
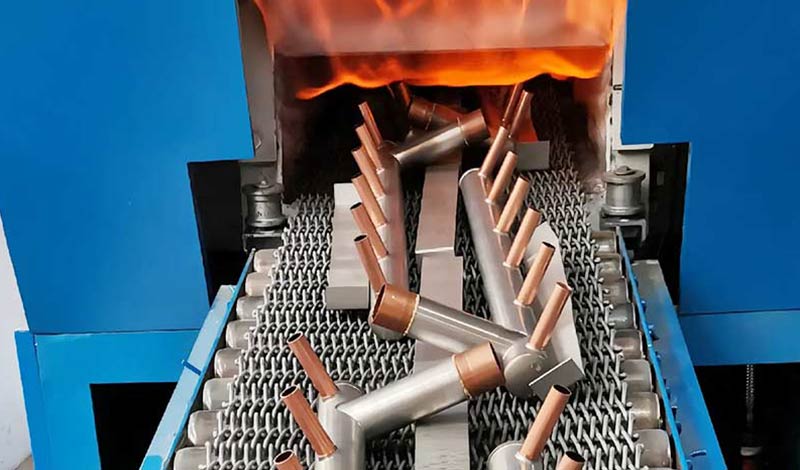
Durch das Hartlöten können mehrere Komponenten oder Verbindungen innerhalb eines kontrollierten Heizzyklus verarbeitet werden.
Es kann nützlich sein für:
- Komplexe Baugruppen
- Mehrfachgelenke
- Chargenproduktion
- Verarbeitung in kontrollierter Atmosphäre
Vorrichtungen können verwendet werden, um die Komponentenpositionen während des Erhitzens beizubehalten.
Vakuumlöten
Vakuumlöten wird für spezielle Komponenten verwendet, die hochkontrollierte Verbindungsbedingungen erfordern.
Die Niederdruckumgebung trägt zur Reduzierung der Oxidation bei und kann in geeigneten Anwendungen saubere Verbindungen ohne herkömmliche Flussmittel herstellen.
Vakuumlöten ist besonders relevant für Luft- und Raumfahrt, Elektronik, Hochtemperaturlegierungen und Präzisionsanordnungen.
Kontrolle von Verzerrungen beim Löten
Ein großer Vorteil des Hartlötens gegenüber einigen Schmelzschweißverfahren besteht darin, dass die unedlen Metalle nicht schmelzen.
Die Bauteile dehnen sich aber beim Erhitzen noch aus und ziehen sich beim Abkühlen zusammen.
Eine schlechte Heizungssteuerung kann daher Folgendes verursachen:
- Verzerrung
- Gemeinsame Bewegung
- Dimensionsänderung
- Restspannung
Mehrere Strategien helfen, Verzerrungen zu kontrollieren:
- Ausgewogenes Gelenkdesign
- Gleichmäßige Erwärmung
- Richtige Befestigung
- Kontrollierte Heizraten
- Kontrollierte Kühlung
- Geeignete Füllstoffplatzierung
Dünne Blechbaugruppen erfordern besondere Aufmerksamkeit, da relativ kleine thermische Kräfte das Bauteil bewegen können.
Dies ist ein weiterer Grund, warum vor dem Beitritt die gesamte Produktionskette berücksichtigt werden muss.
Die Bedeutung von Vorrichtungen beim Löten
Vorrichtungen halten die Komponenten während des Erhitzens ausgerichtet.
Sie können kontrollieren:
- Gemeinsame Freigabe
- Teilorientierung
- Bauteilstellung
- Montagegeometrie
Allerdings müssen Vorrichtungen auch eine Wärmeausdehnung ermöglichen.
Eine Vorrichtung, die die Baugruppe zu starr einschränkt, kann bei steigenden Temperaturen zu Spannungen führen.
Vorrichtungsmaterialien müssen außerdem wiederholte thermische Zyklen tolerieren, ohne die Verbindung zu verunreinigen oder mit den Komponenten zu reagieren.
Das Design von Produktionsvorrichtungen wird daher zu einem wichtigen Bestandteil des wiederholbaren Hartlötens.
Wie CNC-Bearbeitung gelötete Baugruppen unterstützt
Das Hartlöten wird oft mit einer Präzisionsbearbeitung kombiniert.
Vor dem Hartlöten kann eine Bearbeitung verwendet werden, um Folgendes zu erzeugen:
- Gelenkschultern
- Ausrichtungsmerkmale
- Kontrollierte Lücken
- Lokalisationsflächen
- Strömungskanäle
Nach dem Hartlöten kann durch die Bearbeitung Folgendes entstehen:
- Endmontageflächen
- Fäden
- Bohrungen
- Dichtungsschnittstellen
- Präzisionsmaße
Durch die Kombination von Bearbeitung und Verbindung können Hersteller das Hartlöten für die Montage verwenden und gleichzeitig sehr strenge Maßanforderungen für die CNC-Veredelung vorbehalten.
Linametalworks’ breiter Dienstleistungen der Metallherstellung Dazu gehören Bearbeitung, Stanzen, Biegen, Gießen, Schmieden, Federverarbeitung und Hartlöten, sodass mehrere Prozesse in eine Einzelkomponentenstrategie integriert werden können.
Wie das Stanzen und Formen gelötete Teile unterstützt
Viele gelötete Baugruppen beginnen als gestanzte oder geformte Komponenten und nicht als bearbeitete Blöcke.
Beispiele sind:
- Blechklammern
- Wärmetauscherrippen
- Elektrische Klemmen
- Dünnwandige Gehäuse
- Rohrbaugruppen
Durch das Stanzen kann die Teilegeometrie effizient ermittelt werden, während durch das Hartlöten mehrere geformte Teile zu einer funktionalen Baugruppe verbunden werden.
Die Wiederholbarkeit des vorgeschalteten Umformprozesses wirkt sich direkt auf das nachgeschaltete Hartlöten aus.
Wenn gestanzte Bauteile unterschiedlich dimensioniert sind, können auch ihre Verbindungsspalte variieren, was zu einem inkonsistenten Füllstofffluss führt.
Dieser Zusammenhang zwischen Werkzeugbau, Umformpräzision, Positionierung und automatisierter Produktion ist auch in umfassenderen Metallverarbeitungsbetrieben relevant. JB,s Diskussion von CNC-Steuerung in Metallverarbeitungslinien Veranschaulicht, wie Servopositionierung, automatisierte Zuführung, Werkzeuge und koordinierte Prozesssteuerung eingesetzt werden, um die Wiederholbarkeit in modernen Metallbearbeitungsumgebungen zu verbessern.
Das gleiche Fertigungsprinzip gilt für gelötete Baugruppen: Ein stabiler Fügeprozess beginnt mit stabilen Bauteilen.
Häufige Lötefekte
Das Verständnis typischer Mängel hilft Herstellern, wirksame vorbeugende Kontrollen einzurichten.
Unvollständiger Füllfluss
Mögliche Ursachen sind:
- Falsche Gelenkfreiheit
- Unzureichende Heizung
- Kontamination
- Schlechte Füllstoffpositionierung
Porosität
Porosität kann durch Kontamination, eingeschlossene Gase, Flussprobleme oder ungeeignete Prozessbedingungen entstehen.
Übermäßiger Füllstoff
Zu viel Füllstoff kann zu unnötigen Ansammlungen um die Verbindung herum führen und das Aussehen oder die spätere Montage beeinträchtigen.
Oxidation
Eine unsachgemäße Atmosphären-, Fluss- oder Heizungskontrolle kann zu übermäßiger Oxidation führen.
Komponentenverzerrung
Eine ungleichmäßige Erwärmung oder eine schlechte Befestigung können die Komponentengeometrie verändern.
Schwache Gelenkformation
Schwache Verbindungen können auf inkompatiblen Füllstoff, unzureichende Benetzung, unzureichende Überlappung, Kontamination oder schlechtes Gelenkdesign zurückzuführen sein.
Die Inspektion sollte daher sowohl das Aussehen als auch die funktionalen Anforderungen bewerten.
Qualitätskontrolle für gelötete Baugruppen
Gelötete Bauteile können je nach ihrer beabsichtigten Funktion mehrere Arten von Prüfungen erfordern.
Zu den gängigen Methoden gehören:
- Sichtprüfung
- Maßprüfung
- Leckageprüfung
- Druckprüfung
- Zugprüfung
- Metallographische Untersuchung
- Zerstörungsfreie Untersuchung
Beispielsweise kann ein Wärmetauscher zusätzlich zu Dimensionsprüfungen eine Dichtheitsprüfung erfordern.
Eine Strukturbaugruppe erfordert möglicherweise mechanische Tests.
Elektrische Komponenten müssen möglicherweise einer Widerstands- oder Leitfähigkeitsprüfung unterzogen werden.
Die Qualitätskontrolle sollte daher auf der Produktfunktion basieren und nicht auf jedem gelöteten Teil den gleichen Inspektionsplan anwenden.
So wählen Sie zwischen Löten und Löten
Ein strukturierter Vergleich kann die Prozessauswahl vereinfachen.
Wählen Sie Hartlöten, wenn das Projekt im Allgemeinen Folgendes erfordert:
- Höhere Gelenkfestigkeit
- Industrielle mechanische Leistung
- Höhere Betriebstemperaturen
- Stärkere Dissimilar-Metall-Verbindungen
- Druck - oder Flüssigkeitsabdichtung
- Strukturelle oder halbstrukturelle Verbindungen
Erwägen Sie das Löten, wenn das Projekt im Allgemeinen Folgendes erfordert:
- Niedrige Verarbeitungstemperatur
- Elektronischer Bauteilschutz
- Elektrische Leitfähigkeit
- Kleine Präzisionsverbindungen
- Leichte mechanische Belastung
Keine der Entscheidungen sollte nur auf der Prozesstemperatur basieren.
Die vollständige Anwendung sollte Überlegungen wie Materialverträglichkeit, Serviceumgebung, Geometrie, Produktionsmethode, Inspektion und erwartete Produktlebensdauer umfassen.
Fragen, die Ingenieure stellen sollten, bevor sie einen Beitrittsprozess auswählen
Bevor Ingenieure sich für Hartlöten oder Löten entscheiden, sollten sie mehrere Fragen beantworten:
- Welche Materialien müssen zusammengefügt werden?
- Wird die Baugruppe mechanische Lasten tragen?
- Welche Temperaturen wird es im Betrieb erleben?
- Ist die elektrische Leitfähigkeit wichtig?
- Ist die Wärmeleitfähigkeit wichtig?
- Erfordert die Baugruppe eine luft - oder flüssigkeitsdichte Abdichtung?
- Wie empfindlich sind nahegelegene Bauteile auf Hitze?
- Welche Gelenkgeometrie ist möglich?
- Wird das Bauteil später bearbeitet werden müssen?
- Welche Inspektion ist erforderlich?
Diese Fragen machen den passenden Fertigungsweg oft viel klarer.
Warum Prozessintegration wichtig ist
Industrielle Komponenten erfordern selten nur einen Herstellungsprozess.
Ein fertiges Produkt kann passieren:
- Stempelnd
- Biegend
- CNC-Bearbeitung
- Reinigung
- Hartlötend
- Inspektion
- Oberflächenveredelung
- Versammlung
Die getrennte Verwaltung dieser Prozesse kann zu Dimensions- und Kommunikationsproblemen führen, wenn die Fertigungsanforderungen nicht koordiniert werden.
Ein integrierter Ansatz ermöglicht die Berücksichtigung von Verbindungsspielraum, Bearbeitungszugabe, Oberflächenbehandlung und Befestigungsort während des ursprünglichen Komponentendesigns.
Für OEM-Kunden kann dies die Konsistenz verbessern, da jede Herstellungsphase rund um die Endmontage geplant und nicht als unabhängiger Vorgang behandelt wird.
Schlussfolgerung
Der Vergleich zwischen Hartlöten und Löten beginnt mit der Füllstoff-Metall-Temperatur, die tatsächlichen Herstellungsunterschiede gehen jedoch weit über diese einzelne Spezifikation hinaus.
Das Hartlöten arbeitet bei höheren Temperaturen und wird typischerweise für stärkere Industrieverbindungen, unterschiedliche Metalle, Wärmeübertragungssysteme, Rohre, Präzisionsanordnungen und Komponenten ausgewählt, die eine zuverlässige mechanische oder dichtende Leistung erfordern.
Das Löten arbeitet bei niedrigeren Temperaturen und ist besonders wertvoll für Elektronik, elektrische Verbindungen, empfindliche Komponenten und Anwendungen, bei denen eine begrenzte thermische Belastung wichtig ist.
Eine erfolgreiche Prozessauswahl erfordert die Berücksichtigung von Grundmaterialien, Verbindungsdesign, Fülllegierung, Betriebstemperatur, mechanischer Belastung, elektrischen oder thermischen Anforderungen, Komponentengeometrie, Sauberkeit, Heizmethode und Inspektionsstrategie.
Linametalworks unterstützt Maßgefertigtes Hartlöten für komplexe Metallbaugruppen Zusammen mit Bearbeitungs, Stanz, Biege, Gieß, Schmiede - und anderen Metallverarbeitungsmöglichkeiten Für Projekte mit unterschiedlichen Materialien, dünnwandigen Komponenten, Präzisionsverbindungen oder integrierten Metallbaugruppen können Kunden Kontakt Linametalworks Zeichnungen und Fertigungsanforderungen zu erörtern.
Häufig gestellte Fragen
Was ist der Hauptunterschied zwischen Hartlöten und Löten?
Hauptunterscheidung ist die Füllstoff-Metall-Schmelztemperatur Beim Hartlöten werden Füllmetalle verwendet, die oberhalb von ca. 450°C schmelzen und dabei unter dem Grundmetall-Schmelzpunkt bleiben, wohingegen das Löten im Allgemeinen unterhalb dieses Schwellenwerts arbeitet Dieser Unterschied beeinflusst die Verbindungsfestigkeit, die thermische Einwirkung, die Füllstoffauswahl und typische Anwendungen.
Ist Hartlöten stärker als Löten?
Gelötete Verbindungen bieten im Allgemeinen eine höhere mechanische Festigkeit als Lötverbindungen und werden daher häufig in industriellen, mechanischen, Automobil-, Wärmeübertragungs- und Strukturanwendungen verwendet. Die tatsächliche Verbindungsfestigkeit hängt immer noch von der Materialverträglichkeit, der Verbindungsgeometrie, der Füllstoffauswahl, dem Abstand, der Sauberkeit und der Prozesskontrolle ab.
Kann Hartlöten verschiedene Metalle verbinden?
Ja. Das Hartlöten eignet sich besonders zum Verbinden kompatibler unterschiedlicher Metalle, da die Grundmaterialien nicht schmelzen müssen. Kupfer-Stahl und Nickel-Legierung-Stahl sind Beispiele für Kombinationen, die gelötet werden können, wenn geeignete Füllmetalle, Abstände, Heizmethoden und Verbindungskonstruktionen verwendet werden.
Schmilzt das Hartlöten das Grundmetall?
Nr. Ein definierendes Merkmal des Hartlötens ist, dass die Grundkomponenten fest bleiben Nur das Füllmetall schmilzt und fließt in die Verbindung, Dies kann Verzerrungen reduzieren und macht das Hartlöten für dünne Komponenten, Präzisionsanordnungen und einige Kombinationen aus unterschiedlichem Metall geeignet.
Wann sollten Hersteller sich für Hartlöten statt Schweißen entscheiden?
Das Hartlöten kann beim Verbinden dünner Komponenten, unterschiedlicher Metalle, mehrgelenkiger Baugruppen, Wärmeübertragungsteile oder Komponenten vorteilhaft sein, bei denen das Schmelzen des Grundmetalls zu übermäßigen Verzerrungen führen könnte. Das Schweißen kann für Anwendungen, die eine tiefe Verschmelzung oder bestimmte hochbelastete Strukturverbindungen erfordern, besser geeignet sein.



