
Willkommen auf Mein Blog!
Ich freue mich sehr, dich hier zu haben! bevor wir in die Inhalte eintauchen, würde ich mich freuen, wenn du mich auf meinen Social Media Plattformen begleitest, hier teile ich extra Einblicke, verbinde mich mit unserer tollen Community, halte dich über die neuesten Nachrichten auf dem Laufenden So bleibst du in Verbindung:
📘 Facebook: Lina Metal
️ YouTube: Lina Metal Channel – Anschauungs-Tutorials, Demos und ausführliche Anleitungen
Nun, lasst uns gemeinsam auf diese Reise gehen! ich hoffe, ihr findet die Inhalte hier nicht nur aufschlussreich sondern auch inspirierend und wertvoll, los geht's!
Inhaltsverzeichnis
Einleitung
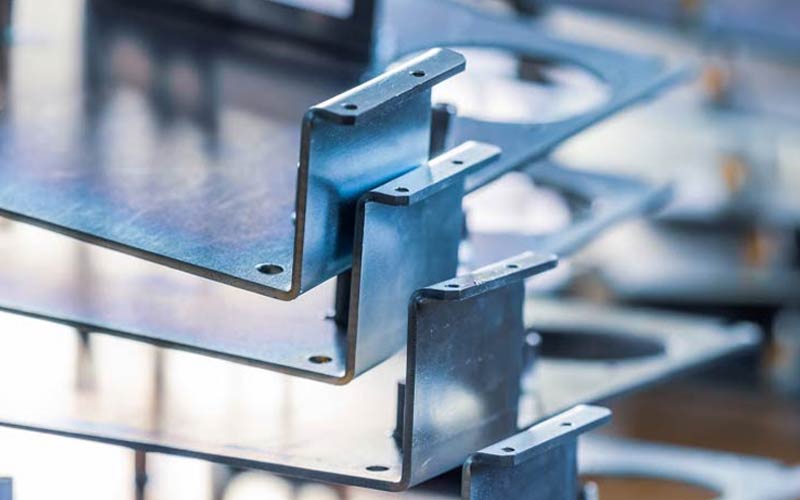
Blechbiegung Ist das Herzstück der modernen Metallherstellung, treibende Industrien wie Automobil, Luft - und Raumfahrt, Bauwesen, und Energie Der Prozess beinhaltet die Verformung flacher Bleche in gewünschte Winkel oder Kurven, ohne Material zu entfernen Mit globalen Fertigungstrends, die Präzision, Effizienz und Materialoptimierung betonen, kann die richtige Biegemethode Produktqualität, Produktionsgeschwindigkeit und Betriebskosten definieren.
Branchenumfragen zeigen, dass 681TP3 T hochpräziser Metallkomponenten entweder auf Press- oder Walzenbiegung basieren, was seine entscheidende Rolle für die industrielle Produktivität unterstreicht. Darüber hinaus stellen Regulierungsstandards wie ISO 9001:2015 und ASTM E290 sicher, dass Biegevorgänge die strukturelle Integrität und Konsistenz über Produktionslinien hinweg aufrechterhalten.
Dieser Leitfaden bietet einen ausführlichen Vergleich von Pressbiegung und Walzenbiegung, mit Einblicken in Materialverhalten, Genauigkeit, Kostenanalyse, industrielle Fallstudien, Wartungsstrategien, neue Trends und Best Practices.
Wichtige Erkenntnisse in diesem Leitfaden
- Grundlagen des Blechbiegens
- Pressbiegen vs. Walzenbiegen: Vorteile, Einschränkungen und ideale Anwendungen
- Material - und Dickenbetrachtungen
- Technische Standards und Compliance (ISO, ASTM, JIS)
- Kosten-, Effizienz- und Produktionsvergleiche
- Anwendungen und Fallstudien in der realen Industrie
- Häufige Fehler und Tipps zur Fehlerbehebung
- Zukünftige Trends und technologische Innovationen im Biegen
- FAQ zu praktischen Fragen
Grundlagen des Biegens von Blechen aus Metall verstehen
Was ist Blechbiegung?
Blechbiegung Formungsprozess ist, bei dem ein Blech entlang einer geraden Achse plastisch verformt wird, anders als beim Schneiden oder Stanzen wird kein Material entfernt, und der Prozess bewahrt die strukturelle Integrität des Blechs.
Zu den wichtigsten Parametern gehören:
- Biegewinkel – der beabsichtigte Grad der Biegung.
- Materialstärke – wirkt sich auf die erforderliche Kraft und den Biegeradius aus.
- Werkzeuggeometrie – bestimmt Biegegenauigkeit und Federrücksteuerung.
Ingenieurkonzepte im Biegen
Neutralachsenverhalten
Beim Biegen dehnen sich die Außenfasern, während sich Innenfasern zusammendrücken Die neutrale Achse bleibt unverändert und bestimmt die Biegezulage, was für eine genaue Herstellung unerlässlich ist.
Rückfederungsausgleich
Nach dem Wegfall der Biegekraft neigt Metall dazu, teilweise in seine ursprüngliche Form zurückzukehren, fortschrittliche CNC - und Roboter-Biegesysteme verwenden vorberechnetes Überbiegen, um Rückfederung auszugleichen.
Stressverteilung
Verschiedene Methoden erzeugen unterschiedliche Spannungsmuster: Durch Pressbiegung wird die Spannung am Biegepunkt lokalisiert, während durch Walzenbiegung die Spannung auf eine größere Fläche verteilt wird, wodurch das Rissrisiko in duktilen Materialien verringert wird.
Pressbiegen: Methodik und Anwendungen
Wie Pressbiegen funktioniert
Pressbiegung, auch genannt Druckbremsung, verwendet ein Stempel - und Matrizensystem Hydraulische oder mechanische Pressen üben Kraft auf ein Blatt aus und zwingen es in eine vordefinierte Form.
Anwendungen
- Fahrgestelle und Halterungen für Kraftfahrzeuge
- Geräteplatten
- Baustahlbauteile
Vorteile des Pressbiegens
- Hochpräzise Winkelbiegungen (±0,5° Toleranz für Maschinen in Industriequalität)
- Schnelle Produktionszyklen für sich wiederholende Teile
- Vielseitigkeit bei Biegewinkeln und V-Matrizengrößen
Einschränkungen
- Begrenzte Fähigkeit für Kurven mit großem Radius
- Erfordert mehrere Werkzeugaufbauten für komplexe Geometrien
- Höhere anfängliche Werkzeugkosten
Standards und Richtlinien
- ISO 14917:2011 – Blechspezifikationen biegen
- ASTM E290 – Biegeprüfung von Metallen auf Duktilität
Rollenbiegung: Methodik und Anwendungen
Wie Rollbiegen funktioniert
Beim Walzenbiegen werden drei oder vier Walzen verwendet, um Metallbleche nach und nach in Kurven, Zylinder oder Kegel zu formen. Walzenpositionen und -druck sind einstellbar, um die Krümmung zu steuern.
Anwendungen
- Rohr- und Zylinderherstellung
- Große HLK-Kanäle
- Dachplatten und geschwungene Strukturelemente
Vorteile des Rollbiegens
- Ideal für Biegungen mit großem Radius und zylindrische Formen
- Eine reibungslose Spannungsverteilung reduziert die Materialermüdung
- Effizient für lange oder breite Bleche
Einschränkungen
- Weniger genau für scharfe Winkel
- Langsameres Setup für kleine Chargen
- Für die Kalibrierung ist ein erfahrener Bediener erforderlich
Standards und Richtlinien
- JIS G 3132 – Rollenbiegetoleranzen in Stahlblechen
- DE 1011 – Biegende Qualitätsrichtlinien für europäische Hersteller
Press-vs-Roll-Bending: Side-by-Side-
| Merkmal | Pressbiegung | Rollenbiegung |
|---|---|---|
| Formtyp | Winkel und Falten | Kurven und Zylinder |
| Präzision | Hoch (±0,5°) | Mittel (±1,5°) |
| Produktionsgeschwindigkeit | Hoch | Mäßig |
| Einrichtungskomplexität | Mittel | Hoch |
| Materielle Belastung | Lokalisiert | Verteilt |
| Bester Anwendungsfall | Strukturelle Klammern | Rohre, Tanks, gebogene Platten |
Materielle Überlegungen in Blechbiegung
Materialtyp
- Aluminium – flexibel, minimaler Rückfederung, korrosionsbeständig
- Edelstahl Hochfest, höherer Rückfederung, Präzisionswerkzeuge erforderlich
- Kohlenstoffstahl – kostengünstig, weit verbreitet, mäßiger Rückschlag
Dicke und Biegeradius
- Dünne Schichten (<2 mm) biegen sich leicht, neigen jedoch zu Faltenbildung
- Dicke Bleche (>10 mm) erfordern Hochkraftpressen oder spezielle Walzenbiegesysteme
- Empfohlener Biegeradius: 1 – 2-fach Materialdicke für strukturelle Integrität
Oberflächenfinish-Aufprall
Oberflächenbeschichtungen wie Pulverbeschichtungen oder Verzinkung erfordern ein angepasstes Werkzeug, um Risse oder Kratzer beim Biegen zu verhindern.
Industrielle Fallstudien
Automobilbau
- Pressbiegung Fahrgestellhalterungen und Motorlager verwendet
- Rollenbiegung Für große Auspuffrohre und zylindrische Platten
HVAC-Industrie
- Walzenbiegen für HLK-Kanäle in Gewerbegebäuden
- Pressbiegung für kleine Steckverbinder und Armaturen
Bauindustrie
- Kombination aus Press - und Rollbiegen für Dachplatten und gebogene Stützbalken
Ergebnis: Unternehmen melden 15 – 201 TP3 T Materialeinsparungen und 181 TP3 T schnellere Produktionszyklen unter Verwendung optimierter Biege-Workflows.
Kosten- und Effizienzanalyse
Durchschnittliche globale Kostenschätzungen
| Komponente | Pressbiegung | Rollenbiegung |
|---|---|---|
| Ausrüstungsinvestition | $50 k $200k | $80 k $250k |
| Werkzeugkosten | $2k 1 TP4T10k | $5k 1 TP4T15k |
| Arbeitsintensität | Mittel | Hoch (qualifizierte Bediener) |
| Produktionsrate | 500 1000 Teile/Tag | 50 200 Teile/Tag |
| Wartung | Niedermedium | Medium High |
Häufige Fehler beim Biegen von Blechen
- Fehlerhafte Kurvenberechnung
- Ignorieren des Rücksprungs im Setup
- Verwendung eines falschen Matrizen- oder Walzenradius
- Materialspezifische Eigenschaften zu überblicken
Neue Trends und Innovationen
CNC- und Roboterbiegesysteme
Automatisierte Pressen mit Servomotoren und CNC-Steuerung verbessern die Genauigkeit, reduzieren Bedienfehler und optimieren die Produktion für gemischte Chargenläufe.
KI- und Simulationstools
Fortschrittliche Software sagt Rückfederung, Spannungsverteilung und optimale Biegesequenzen voraus und reduziert so den Versuch-und-Irrtum-Aufbau.
Hybride Press-Roll-Systeme
Integrierte Systeme ermöglichen Präzisionswinkelbiegungen und großradiusförmige Kurven in einer einzigen Produktionslinie.
Nachhaltigkeitsinitiativen
- Minimierung von Schrott durch Präzisionsbiegen
- Recycling von Metallabfällen
- Reduzierung des Energieverbrauchs mit hydraulischer Pressoptimierung
Schlussfolgerung
Das Verständnis der Unterschiede zwischen Press - und Walzenbiegung ist für die moderne Blechfertigung von entscheidender Bedeutung, während sich das Pressbiegen in Winkelpräzision und Massenproduktion auszeichnet, ist das Walzenbiegen für großradiusförmige Kurven und zylindrische Formen unerlässlich.
Durch sorgfältige Abwägung von Materialtyp, Dicke, Biegeradius, Produktionsvolumen und Einhaltung von Industriestandards können Hersteller ihre Effizienz maximieren, Abfall reduzieren und hochwertige Komponenten liefern.
Die Zukunft von Blechbiegung Liegt in Automatisierung, KI-Simulation, Hybridsysteme und nachhaltige Praktiken, die es den Branchen ermöglichen, Produktivität, Präzision und Kosteneffizienz in Einklang zu bringen.
FAQ
Was ist der Hauptunterschied zwischen Press - und Walzenbiegen?
Durch Pressbiegen entstehen mit Stempel und Matrize präzise Winkel, während durch Walzenbiegen mit Rollen glatte Kurven entstehen.
Welche Methode eignet sich besser für große Zylinder?
Durch allmähliche Krümmung und verteilte Beanspruchung ist das Walzenbiegen ideal.
Kann eine einzelne Fabrik beide Methoden effizient nutzen?
Ja, die Integration beider gewährleistet Flexibilität über verschiedene Teilegeometrien hinweg.
Wie wirken sich Materialstärke und - typ auf die Biegung aus?
Dickere Metalle erfordern eine höhere Kraft und größere Radien; Materialien wie Edelstahl benötigen spezielle Werkzeuge, um Rückfederungsprobleme zu vermeiden.
Gibt es standardisierte Toleranzen für das Blechbiegen?
Ja, die ISO-, ASTM-, EN- und JIS-Standards legen Toleranzen für Biegewinkel, Radien und Ebenheit fest.



